Wykończenie spoin spawalniczych jest jednym z najważniejszych etapów obróbki elementów metalowych po spawaniu. W przypadku konstrukcji ze stali nierdzewnej i kwasoodpornej nie chodzi wyłącznie o estetykę. Prawidłowo przeprowadzona obróbka pozwala usunąć nadmiar materiału, wyrównać powierzchnię, ograniczyć miejsca gromadzenia się zanieczyszczeń, uzyskać wymaganą chropowatość, a także odpowiednio przygotować stal do dalszej obróbki powierzchniowej.
Ma to szczególne znaczenie przy produkcji urządzeń dla przemysłu spożywczego, farmaceutycznego i chemicznego, gdzie jakość powierzchni może mieć bezpośredni wpływ na higienę, możliwość skutecznego czyszczenia oraz trwałość urządzenia.
Nie każda spoina wymaga jednak takiego samego wykończenia. Inaczej obrabia się połączenie konstrukcyjne, które pozostanie niewidoczne, a inaczej spoinę wewnątrz zbiornika procesowego ze stali nierdzewnej, dla którego określono konkretną wartość chropowatości powierzchni.
Jak zatem powinno wyglądać prawidłowe wykończenie spoin spawalniczych? Jakie metody stosuje się przy stali nierdzewnej i z jakich rozwiązań korzysta GMM INOX?
Na czym polega wykończenie spoin spawalniczych?
Wykończenie spoiny to zespół czynności wykonywanych po zakończeniu procesu spawania. Ich zakres zależy od rodzaju materiału, technologii spawania, konstrukcji połączenia oraz oczekiwanego efektu końcowego.
W praktyce może obejmować m.in. usunięcie nadmiernego nadlewu spoiny, szlifowanie zgrubne i dokładne, wygładzanie powierzchni, polerowanie, usuwanie przebarwień cieplnych, wytrawianie, pasywację oraz końcową kontrolę jakości powierzchni.
Nie oznacza to jednak, że każdą spoinę należy całkowicie zeszlifować.
Spoina jest elementem odpowiedzialnym za trwałość połączenia, dlatego zakres jej obróbki powinien zawsze wynikać z dokumentacji technicznej, funkcji elementu i przyjętej technologii produkcji.
W GMM INOX proces spawania jest częścią kompleksowej produkcji konstrukcji, zbiorników, mieszalników oraz innych urządzeń ze stali nierdzewnej i kwasoodpornej. Dlatego sposób wykończenia spoin ustalany jest w odniesieniu do całego produktu i warunków jego późniejszej pracy.
Więcej informacji na temat stosowanych technologii znajdziesz na stronie usługi spawalnicze GMM INOX.
Dlaczego prawidłowe wykończenie spoin jest tak ważne?
Pierwszym skojarzeniem z obróbką spoin jest zazwyczaj poprawa ich wyglądu. W praktyce estetyka jest tylko jednym z powodów.
Dobrze przeprowadzone wykończenie spoin spawalniczych pozwala uzyskać powierzchnię odpowiednią do dalszego użytkowania danego elementu. Może ograniczać występowanie ostrych krawędzi, nierówności oraz zagłębień utrudniających czyszczenie.
W przypadku elementów widocznych pozwala również ujednolicić wygląd powierzchni i sprawić, że miejsce połączenia staje się znacznie mniej zauważalne.
Jeszcze większego znaczenia proces nabiera przy stali nierdzewnej.
Wysoka temperatura występująca podczas spawania powoduje powstawanie charakterystycznych przebarwień w strefie wpływu ciepła. Mogą one mieć kolor słomkowy, brązowy, fioletowy lub niebieski. Nie są wyłącznie kwestią wizualną. Obszar przebarwiony cieplnie może mieć obniżoną odporność na korozję, dlatego w wymagających zastosowaniach powinien zostać prawidłowo oczyszczony i poddany odpowiedniej obróbce.
Wykończenie spoin ze stali nierdzewnej wymaga szczególnej uwagi
Stal nierdzewna zawdzięcza swoją odporność korozyjną bardzo cienkiej warstwie pasywnej powstającej na jej powierzchni.
Proces spawania wpływa na stan tej powierzchni. W obszarze nagrzanym podczas spawania powstają tlenki oraz przebarwienia cieplne. Z tego względu samo mechaniczne wygładzenie spoiny nie zawsze kończy cały proces technologiczny.
W zależności od przeznaczenia elementu po obróbce mechanicznej może być konieczne również odpowiednie oczyszczenie chemiczne, wytrawianie lub pasywacja.
Szczególnej uwagi wymagają urządzenia mające kontakt z żywnością, substancjami chemicznymi lub produktami farmaceutycznymi. Powierzchnia powinna być wówczas nie tylko estetyczna, lecz przede wszystkim możliwie jednorodna i dostosowana do wymagań procesu.
Jak prawidłowo wykończyć spoinę? Proces krok po kroku
Prawidłowe wykończenie zaczyna się od oceny gotowego połączenia.
Nie powinno się rozpoczynać szlifowania wyłącznie dlatego, że spoina wystaje ponad powierzchnię materiału. Najpierw należy ustalić, jaki efekt końcowy ma zostać uzyskany i w jakim stopniu można ingerować w geometrię połączenia.
1. Kontrola wykonanej spoiny
Przed rozpoczęciem dalszej obróbki sprawdza się jakość i geometrię połączenia.
Ocenie podlega m.in. ciągłość spoiny, jej kształt, występowanie odprysków, nadmiernego nadlewu i innych niepożądanych cech powierzchni.
Jest to ważne, ponieważ szlifowanie nie powinno służyć do maskowania błędów procesu spawalniczego.
W GMM INOX wykonywane spoiny podlegają kontroli jakości, obejmującej m.in. kontrolę wizualną oraz weryfikację zgodności elementu z dokumentacją techniczną.
2. Usunięcie nadmiernego nadlewu spoiny
Jeżeli dokumentacja wymaga wyrównania spoiny z materiałem rodzimym, pierwszym etapem jest kontrolowane usunięcie jej nadmiaru.
To etap zgrubny, podczas którego należy zachować szczególną ostrożność.
Celem nie jest usunięcie jak największej ilości materiału w jak najkrótszym czasie. Spoina powinna zostać sprowadzona do wymaganej geometrii bez tworzenia zagłębień w materiale znajdującym się obok niej.
Zbyt głębokie zeszlifowanie może spowodować miejscowe zmniejszenie grubości elementu oraz pogorszyć wygląd całej powierzchni.
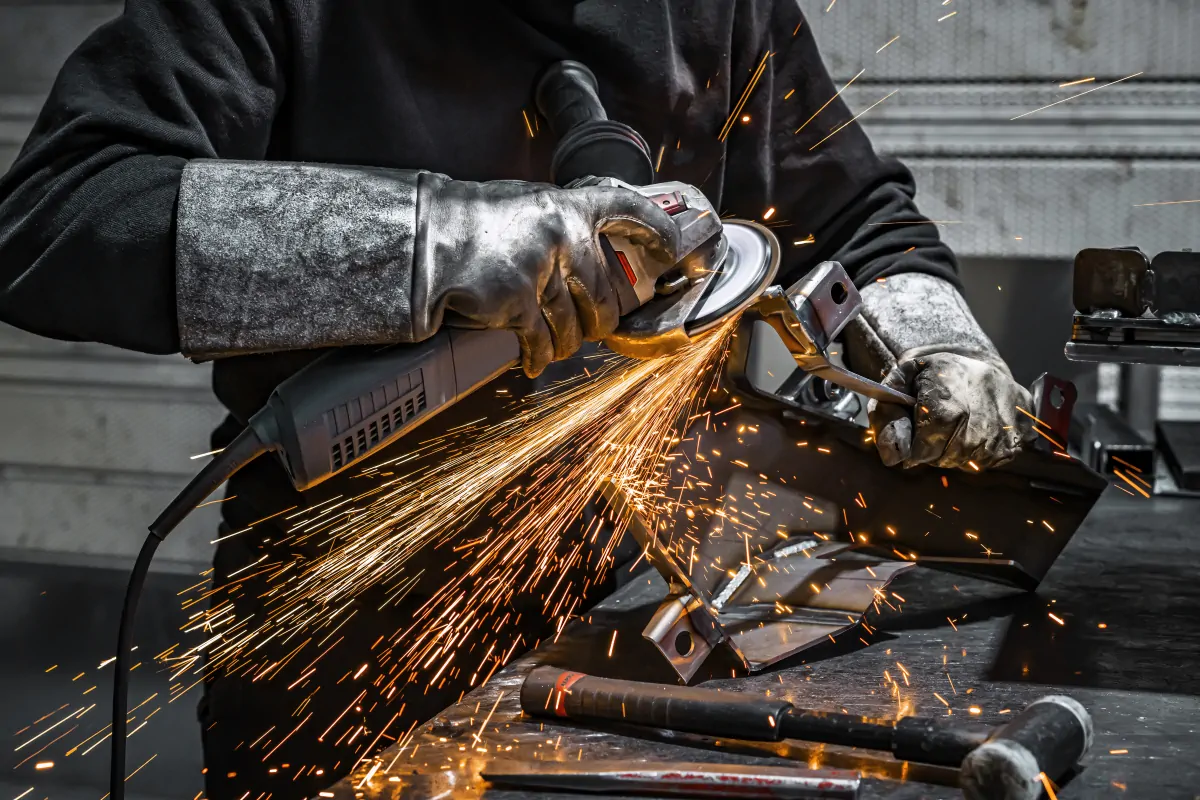
3. Szlifowanie spoiny
Po obróbce zgrubnej następuje właściwe szlifowanie.
Najczęściej wykorzystuje się kolejne gradacje materiałów ściernych, tak aby rysy powstałe podczas bardziej agresywnej obróbki stopniowo zastępować coraz drobniejszą strukturą powierzchni.
W zależności od geometrii detalu wykorzystywane mogą być m.in. szlifierki kątowe, proste i taśmowe, tarcze listkowe, krążki fibrowe, pasy ścierne czy włókniny.
Dobór narzędzia powinien wynikać z kształtu elementu i wymagań powierzchni, a nie wyłącznie z szybkości obróbki.
Czy zawsze należy zaczynać od bardzo grubej gradacji?
Nie.
To jeden z częstszych błędów pojawiających się podczas wykańczania spoin.
Im grubsze ziarno zostanie wykorzystane, tym szybciej można zebrać materiał, ale jednocześnie tym głębsze ślady pozostają na powierzchni. Ich usunięcie wymaga następnie przejścia przez kolejne etapy szlifowania.
Dlatego właściwą zasadą jest użycie tak agresywnego materiału ściernego, jak jest to konieczne, ale jednocześnie możliwie delikatnego dla konkretnego zadania.
Jeżeli nadlew spoiny jest niewielki, rozpoczynanie od bardzo agresywnej tarczy może niepotrzebnie zwiększyć zakres późniejszej pracy.
Szlifowanie dokładne – droga do jednolitej powierzchni
Po usunięciu nadmiaru materiału rozpoczyna się znacznie bardziej precyzyjna część obróbki.
Celem szlifowania dokładnego jest eliminowanie śladów pozostawionych przez poprzednią gradację aż do osiągnięcia wymaganej struktury powierzchni.
Nie należy wykonywać zbyt dużych przeskoków pomiędzy kolejnymi materiałami ściernymi. Drobne ziarno może mieć problem z usunięciem głębokiej rysy pozostawionej przez bardzo agresywny etap wcześniejszy.
Szczególnie istotna jest tutaj systematyczna kontrola powierzchni.
Jeżeli po przejściu do kolejnej gradacji nadal widoczne są pojedyncze głębokie rysy, nie powinno się kontynuować polerowania. Najpierw należy je usunąć.
Najczęściej stosowane metody wykończenia spoin w GMM INOX
GMM INOX specjalizuje się przede wszystkim w obróbce stali nierdzewnej i kwasoodpornej oraz produkcji urządzeń dla przemysłu spożywczego, farmaceutycznego i innych wymagających zastosowań przemysłowych.
Z tego względu wykończenie powierzchni nie ogranicza się wyłącznie do szybkiego zeszlifowania spawu.
W zależności od dokumentacji i przeznaczenia urządzenia najczęściej wykorzystywane są przede wszystkim precyzyjne szlifowanie spoin, polerowanie powierzchni oraz wytrawianie i pasywacja stali nierdzewnej.
Precyzyjne szlifowanie spoin
To podstawowa metoda stosowana wtedy, gdy należy usunąć nadlew spoiny, wyrównać miejsce połączenia lub przygotować powierzchnię do kolejnego etapu obróbki.
W niektórych realizacjach GMM INOX wewnętrzne spoiny mające kontakt z medium są szlifowane do poziomu materiału rodzimego.
Pozwala to zachować możliwie jednolitą powierzchnię i ograniczyć występowanie miejsc, w których mogłyby odkładać się pozostałości produktu.
GMM INOX realizuje również prace wymagające uzyskania bardzo niskiej chropowatości powierzchni – nawet Ra 0,4 μm.
Taki parametr wymaga już nie pojedynczej operacji szlifowania, ale odpowiednio zaplanowanego procesu obróbki.
Polerowanie stali nierdzewnej
Kolejną często wykorzystywaną metodą jest polerowanie.
W GMM INOX stosowane są różne standardy wykończenia powierzchni – od szlifu po powierzchnie o wysokim stopniu wypolerowania, zależnie od wymagań projektu.
Polerowanie przeprowadza się po odpowiednim przygotowaniu powierzchni. Nie powinno być traktowane jako sposób na usuwanie dużych nierówności spoiny.
Jeżeli po wcześniejszym szlifowaniu pozostały głębokie rysy, będą one nadal widoczne również po rozpoczęciu polerowania.
Najpierw trzeba więc uzyskać właściwą geometrię i stopniowo wygładzić materiał, a dopiero później przejść do końcowego wykończenia.
Wytrawianie po spawaniu
W przypadku stali nierdzewnej bardzo istotne może być również wytrawianie.
Jego zadaniem nie jest wyrównanie samego lica spoiny, lecz usunięcie z powierzchni warstw tlenkowych, przebarwień powstałych podczas spawania oraz zanieczyszczeń wpływających na właściwości powierzchni.
Jest to zasadnicza różnica między szlifowaniem a wytrawianiem.
Szlifowanie zmienia geometrię i strukturę mechaniczną powierzchni. Wytrawianie służy jej chemicznemu oczyszczeniu.
W praktyce w wymagających realizacjach obie metody mogą się uzupełniać.
Pasywacja stali nierdzewnej
Po wykonaniu wymaganej obróbki stosowana może być pasywacja chemiczna.
Pasywacji nie należy mylić z polerowaniem ani wytrawianiem.
Jej zadaniem jest stworzenie odpowiednich warunków do uzyskania i wzmocnienia warstwy pasywnej odpowiadającej za odporność korozyjną powierzchni stali nierdzewnej.
W produkcji urządzeń ze stali nierdzewnej dla wymagających sektorów przemysłowych jest to szczególnie istotny etap końcowej obróbki.
Szlifowanie, polerowanie, wytrawianie i pasywacja – czym się różnią?
Choć procesy te są ze sobą powiązane, każdy wykonuje inne zadanie.
Szlifowanie służy przede wszystkim do usuwania materiału i wyrównywania powierzchni.
Polerowanie odpowiada za uzyskanie znacznie gładszego i bardziej jednolitego wykończenia.
Wytrawianie usuwa tlenki, przebarwienia po spawaniu oraz określone zanieczyszczenia powierzchniowe.
Pasywacja jest natomiast procesem związanym z właściwym stanem ochronnej warstwy pasywnej stali nierdzewnej.
W zaawansowanej produkcji przemysłowej metody te nie konkurują ze sobą. Stanowią kolejne narzędzia pozwalające uzyskać właściwy stan powierzchni.
Dlaczego trzeba usuwać przebarwienia po spawaniu INOX?
Kolorowe przebarwienia wokół spoiny powstają w wyniku działania wysokiej temperatury.
Charakterystyczny kolor jest efektem zmian warstwy tlenkowej znajdującej się na powierzchni stali.
Im wyraźniejsze przebarwienie, tym większa była ingerencja termiczna w powierzchnię materiału.
W przypadku elementów wykonanych ze stali nierdzewnej pozostawienie silnego przebarwienia może oznaczać obniżenie odporności korozyjnej tego obszaru. Z tego względu wymagające zastosowania przemysłowe wymagają odpowiedniego oczyszczenia powierzchni po spawaniu.
Dotyczy to szczególnie instalacji, zbiorników i urządzeń mających kontakt z produktem.
Wykończenie spoin w urządzeniach dla przemysłu spożywczego
W branży spożywczej sposób wykończenia spoin ma znaczenie znacznie większe niż tylko estetyczne.
Powierzchnia urządzenia powinna umożliwiać skuteczne czyszczenie oraz ograniczać miejsca, w których mógłby pozostawać produkt.
Wszelkie niepotrzebne zagłębienia, ostre przejścia i trudne do oczyszczenia nierówności mogą mieć znaczenie dla higieny procesu.
Dlatego przy produkcji zbiorników, instalacji, mieszalników i podobnych urządzeń bardzo ważne jest utrzymanie ciągłości wymaganej jakości powierzchni również w miejscu wykonania spoiny.
Jeśli powierzchnia blachy posiada określoną chropowatość, miejsce łączenia nie powinno być przypadkowo wykończonym fragmentem o zupełnie innych parametrach.
Wykończenie spoin dla przemysłu farmaceutycznego
Jeszcze wyższe wymagania mogą dotyczyć urządzeń stosowanych w przemyśle farmaceutycznym i biotechnologicznym.
W wielu realizacjach szczególne znaczenie mają powierzchnie mające bezpośredni kontakt z produktem.
Mogą być one wykonywane w taki sposób, aby zapewnić odpowiednią gładkość, ułatwić czyszczenie oraz ograniczyć ryzyko zatrzymywania produktu w mikronierównościach powierzchni.
W takich przypadkach parametrem opisującym jakość powierzchni jest m.in. chropowatość Ra.
Im niższa wartość Ra, tym mniejsze są przeciętne odchylenia profilu powierzchni od linii średniej. Uzyskanie bardzo niskiego Ra wymaga właściwej jakości już na etapie spawania, a następnie kontrolowanego szlifowania i polerowania.
GMM INOX posiada doświadczenie w precyzyjnym szlifowaniu stali nierdzewnej do poziomu chropowatości Ra 0,4 μm, co ma szczególne znaczenie właśnie przy wymagających realizacjach procesowych.
Czy każdą spoinę należy zeszlifować do poziomu blachy?
Nie. Jest to bardzo ważna zasada.
Sposób wykończenia powinien wynikać z dokumentacji technicznej i funkcji połączenia.
Nieuzasadnione zeszlifowanie spoiny może doprowadzić do usunięcia zbyt dużej ilości materiału. W elementach konstrukcyjnych nie można kierować się wyłącznie wyglądem powierzchni.
Jeżeli projekt wymaga pozostawienia określonego lica spoiny, należy je zachować.
W przypadku niektórych urządzeń procesowych sytuacja jest odwrotna – wymagana może być maksymalnie jednolita powierzchnia, dlatego spoinę celowo wyrównuje się z materiałem rodzimym, a następnie szlifuje i poleruje do odpowiedniego standardu.
Jak zapobiec przegrzaniu stali podczas szlifowania?
Szlifowanie również generuje ciepło.
Długotrwała obróbka jednego obszaru, zbyt duży docisk lub niewłaściwie dobrany materiał ścierny mogą doprowadzić do lokalnego przegrzania stali.
Może to skutkować powstaniem nowych przebarwień, pogorszeniem wyglądu powierzchni oraz utrudnić dalsze etapy obróbki.
Dlatego wydajność szlifowania nie powinna być oceniana wyłącznie na podstawie tego, jak szybko narzędzie usuwa materiał.
Liczy się kontrola temperatury, geometrii powierzchni oraz głębokości pozostawionych rys.
Oddzielne narzędzia do stali nierdzewnej
Przy wykańczaniu stali nierdzewnej bardzo ważne jest również niedopuszczanie do jej zanieczyszczenia drobinami stali węglowej.
Materiał ścierny, szczotka lub inne narzędzie używane wcześniej do obróbki zwykłej stali nie powinno być następnie bez kontroli stosowane na powierzchni INOX.
Przeniesione cząstki żelaza mogą pozostawać na powierzchni i stać się źródłem późniejszej korozji.
Dlatego w profesjonalnej obróbce materiałów nierdzewnych istotne są zarówno właściwa technologia, jak i odpowiednia organizacja stanowiska pracy.
Najczęstsze błędy przy wykańczaniu spoin
Do typowych błędów należą przede wszystkim:
- rozpoczęcie pracy zbyt agresywnym materiałem ściernym,
- nadmierne zeszlifowanie spoiny,
- tworzenie zagłębień w materiale rodzimym,
- zbyt duże przeskoki między gradacjami,
- pozostawianie głębokich rys przed polerowaniem,
- przegrzewanie powierzchni podczas szlifowania,
- stosowanie zanieczyszczonych narzędzi przy stali nierdzewnej,
- pozostawienie przebarwień cieplnych w wymagających zastosowaniach,
- traktowanie polerowania jako zamiennika wytrawiania lub pasywacji,
- dobór efektu powierzchni wyłącznie na podstawie estetyki, bez uwzględnienia zastosowania urządzenia.
Prawidłowe wykończenie spoiny wymaga więc znacznie więcej niż sprawnego posługiwania się szlifierką. Potrzebna jest znajomość materiału, technologii spawania i docelowych parametrów powierzchni.
Dobra spoina ułatwia późniejsze wykończenie
Jakość końcowej powierzchni zaczyna się już podczas spawania.
Im bardziej kontrolowana jest geometria spoiny, tym mniejszej ingerencji mechanicznej wymaga późniejsza obróbka.
Ma to bardzo duże znaczenie przy stali nierdzewnej, gdzie nadmierne szlifowanie może niepotrzebnie zwiększać liczbę etapów potrzebnych do odzyskania jednolitej powierzchni.
GMM INOX wykorzystuje m.in. metodę TIG, która pozwala wykonywać precyzyjne i estetyczne połączenia ze stali nierdzewnej i kwasoodpornej. W określonych projektach wykorzystywane jest również spawanie orbitalne w osłonie argonu.
Szczegółowy zakres realizowanych prac znajduje się w ofercie usług spawalniczych GMM INOX.
Jak dobrać sposób wykończenia spoiny?
Nie istnieje jedna metoda odpowiednia dla wszystkich realizacji.
Technologię powinno się określać na podstawie rodzaju materiału, sposobu użytkowania elementu, środowiska pracy, oczekiwanej chropowatości, wymagań higienicznych oraz dokumentacji technicznej.
W jednym projekcie wystarczająca będzie kontrola i delikatne oczyszczenie gotowej spoiny.
W kolejnym konieczne może być wyrównanie jej z blachą.
Jeszcze inna realizacja będzie wymagała wieloetapowego szlifowania, uzyskania określonej wartości Ra, polerowania, wytrawiania oraz pasywacji.
Dlatego wykończenie spoin spawalniczych powinno być traktowane jako element technologii produkcji, a nie dodatkowa czynność wykonywana na końcu wyłącznie ze względów estetycznych.
Wykończenie spoin spawalniczych w GMM INOX
GMM INOX specjalizuje się w produkcji i obróbce urządzeń oraz elementów ze stali nierdzewnej i kwasoodpornej.
Realizowane projekty obejmują m.in. zbiorniki, mieszalniki, konstrukcje i urządzenia przeznaczone dla przemysłu spożywczego, farmaceutycznego i innych sektorów wymagających wysokiej jakości wykonania.
Dzięki temu spawanie, obróbka spoin i wykończenie powierzchni mogą stanowić kolejne etapy jednego procesu produkcyjnego.
W zależności od wymagań projektu GMM INOX stosuje precyzyjne szlifowanie spoin, polerowanie oraz odpowiednią obróbkę chemiczną powierzchni – w tym wytrawianie i pasywację stali nierdzewnej.
Pozwala to dopasować jakość powierzchni nie tylko do oczekiwanego wyglądu, ale przede wszystkim do parametrów technicznych i warunków, w których gotowe urządzenie będzie pracowało.
Jeżeli szukasz wykonawcy elementów lub urządzeń wymagających precyzyjnych połączeń ze stali nierdzewnej, sprawdź usługi spawalnicze GMM INOX i skonsultuj wymagania swojego projektu z naszym zespołem.