Opis projektu
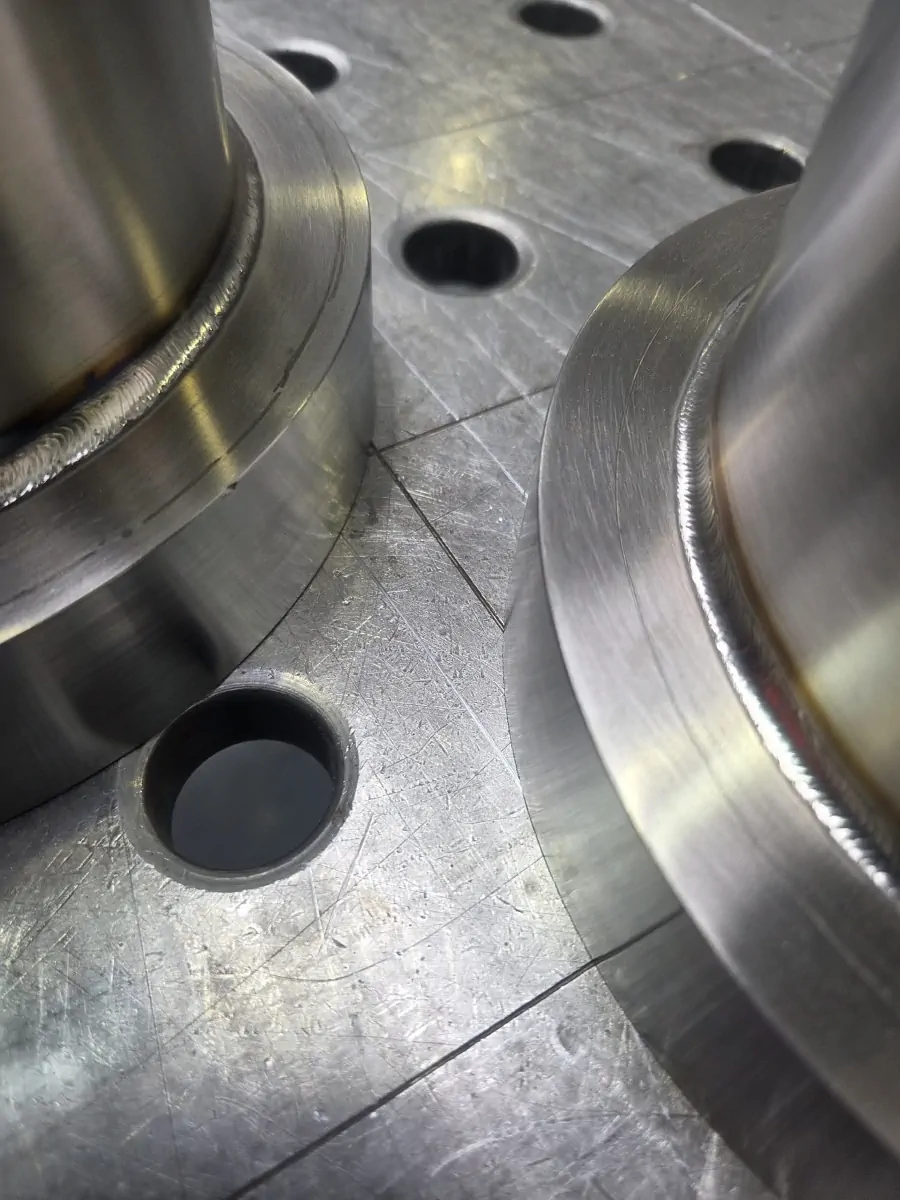
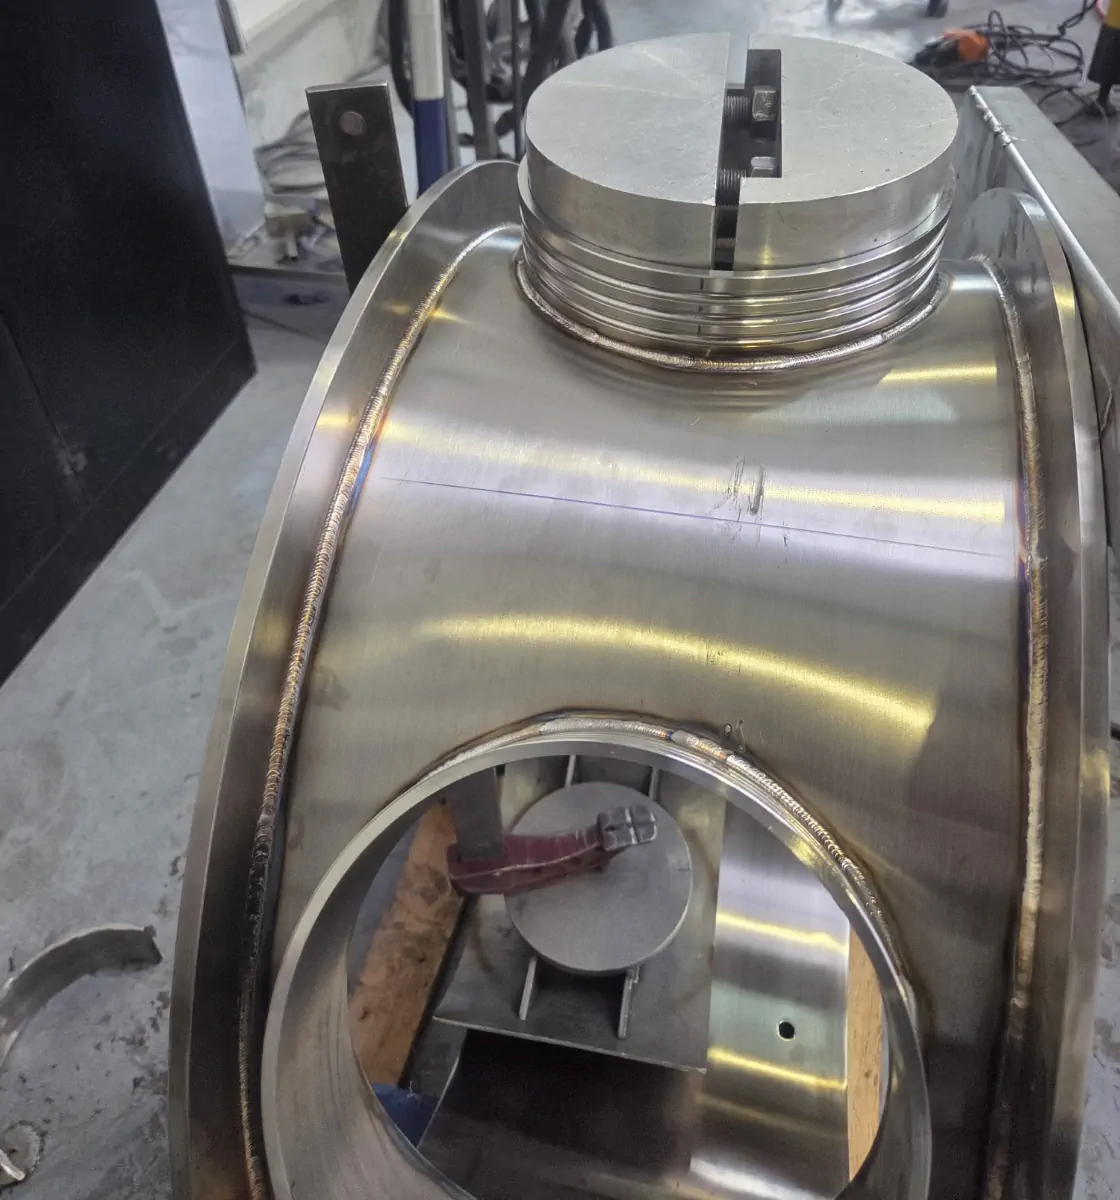
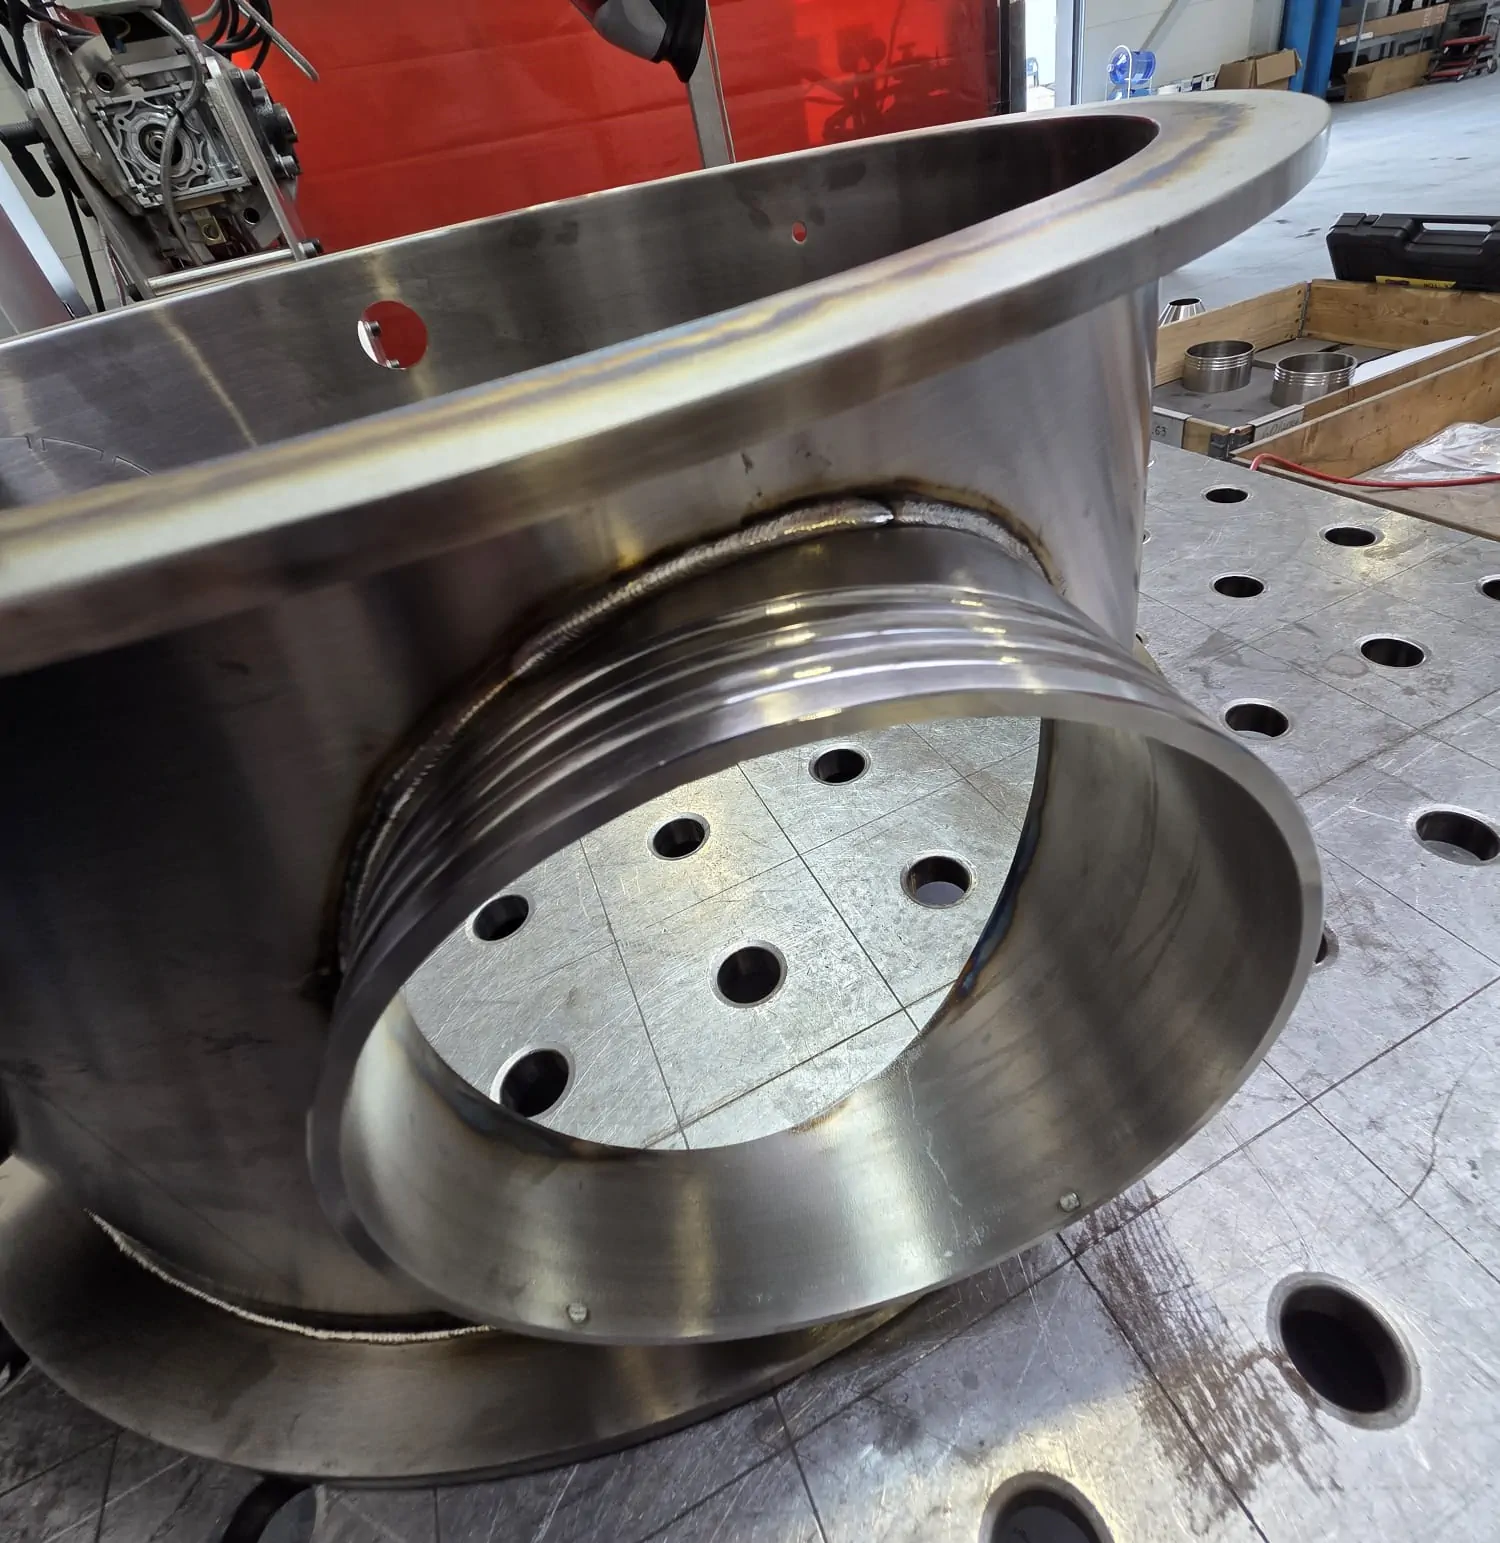
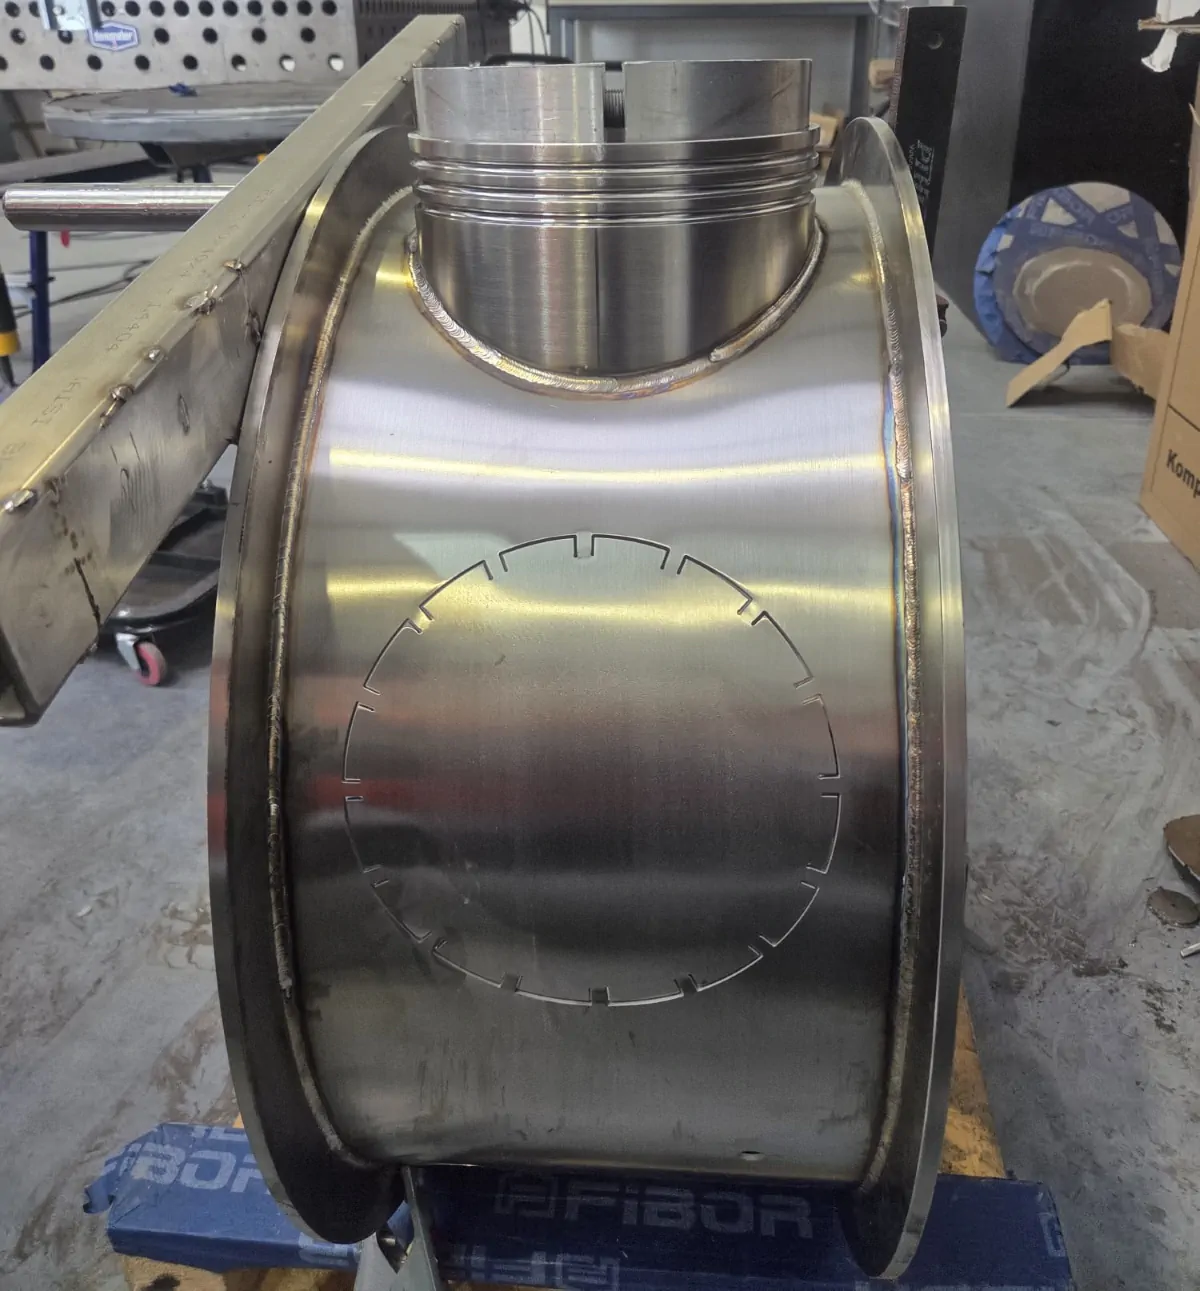
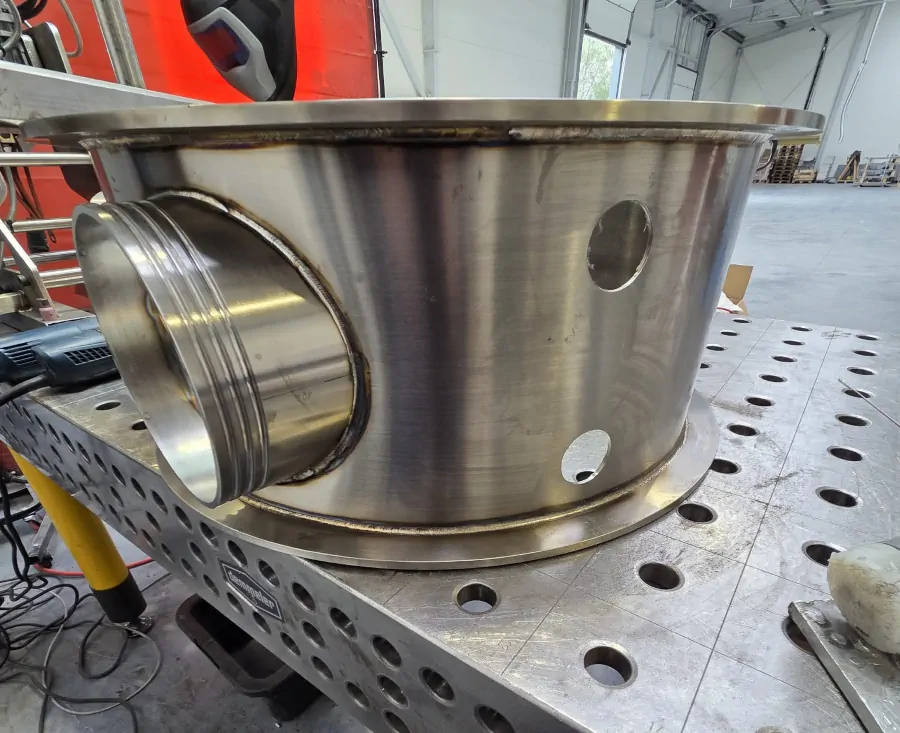
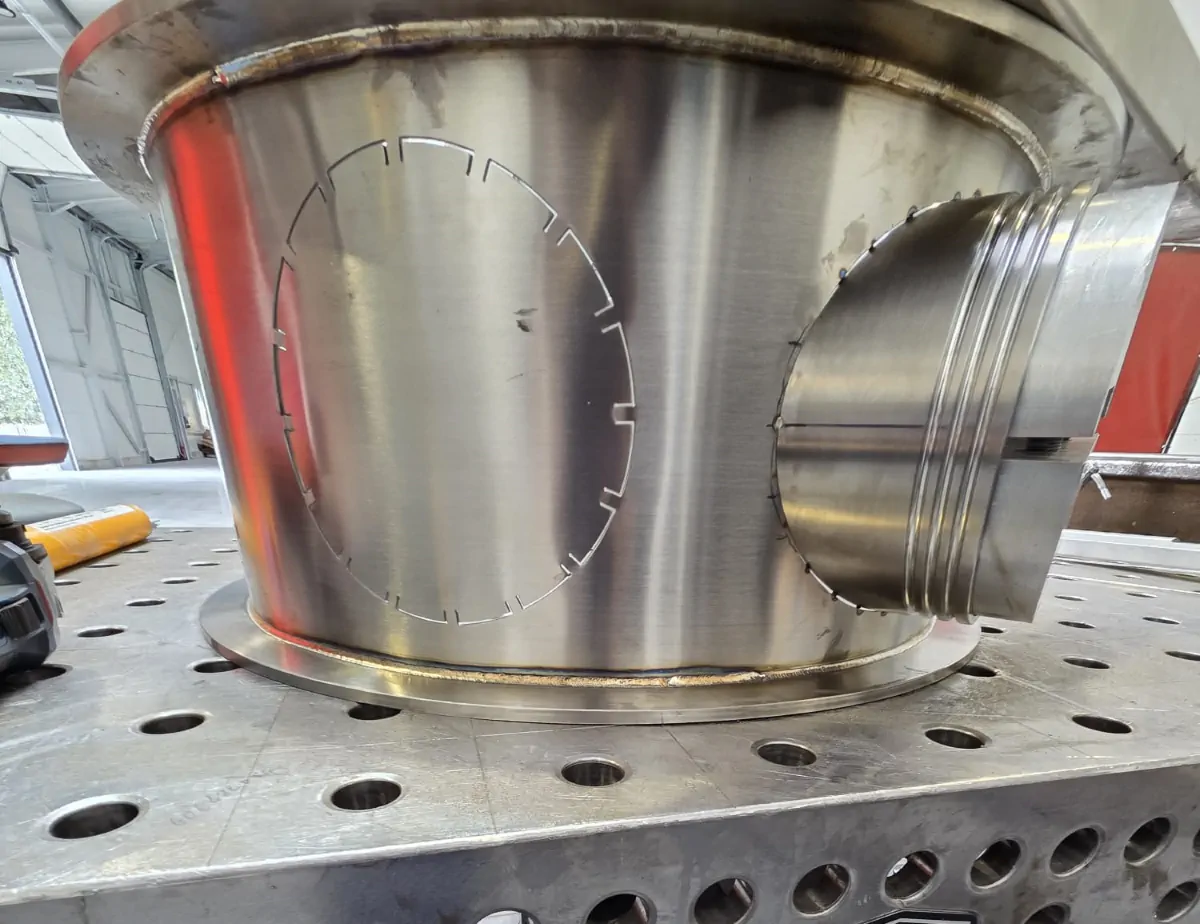
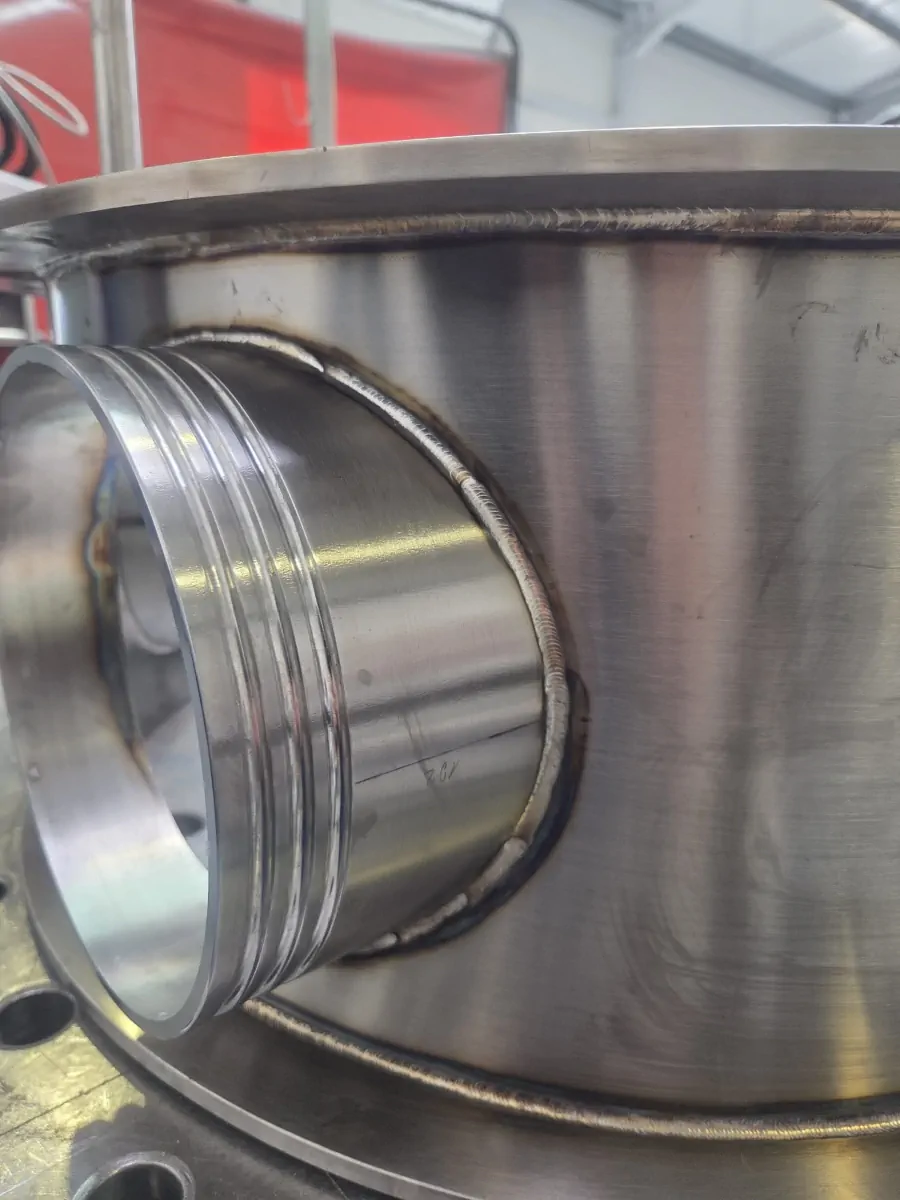
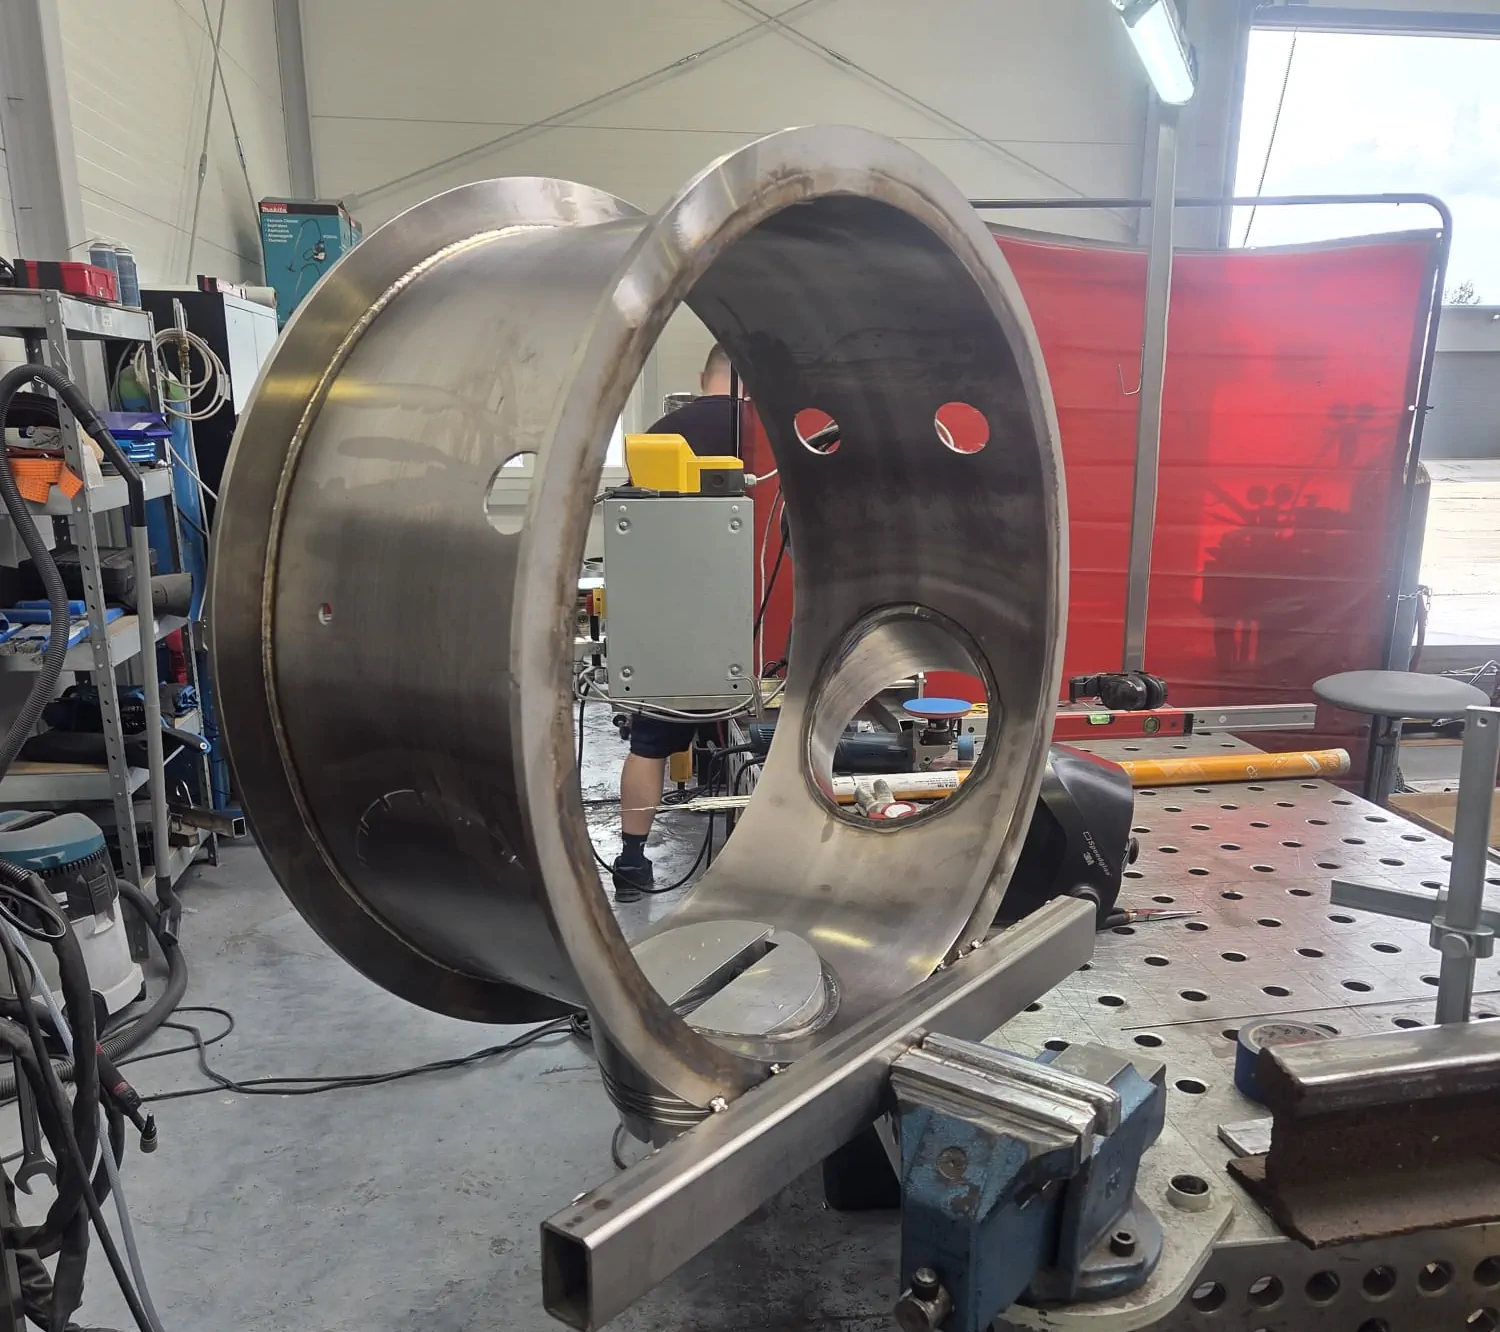
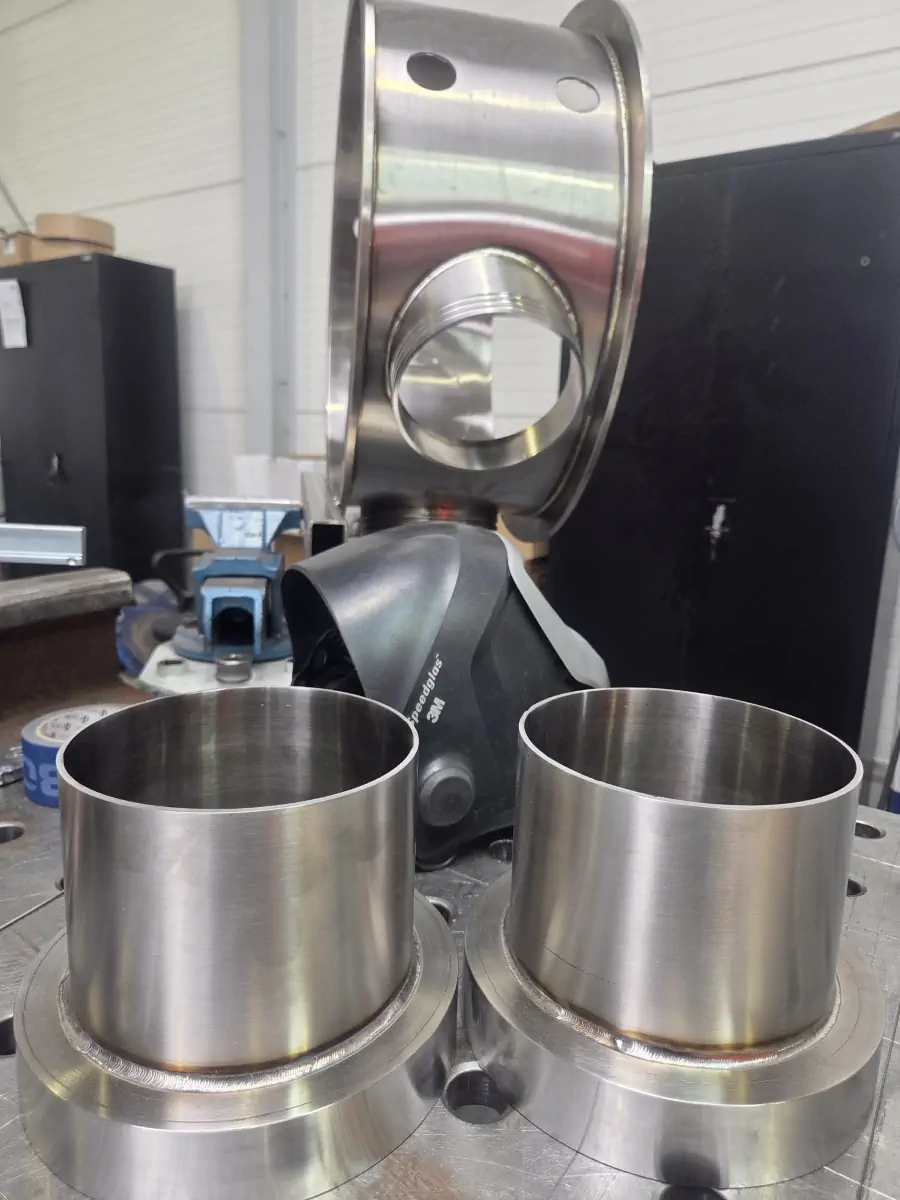
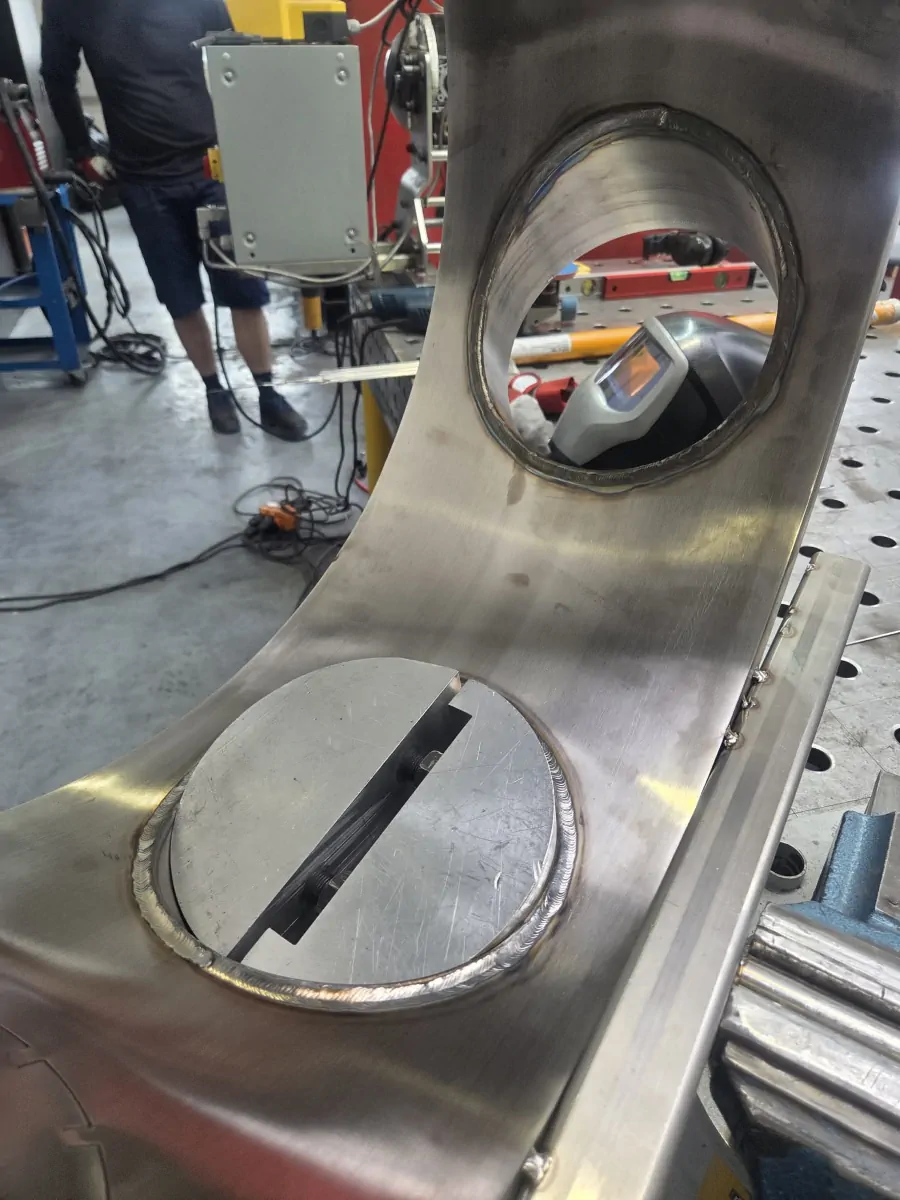
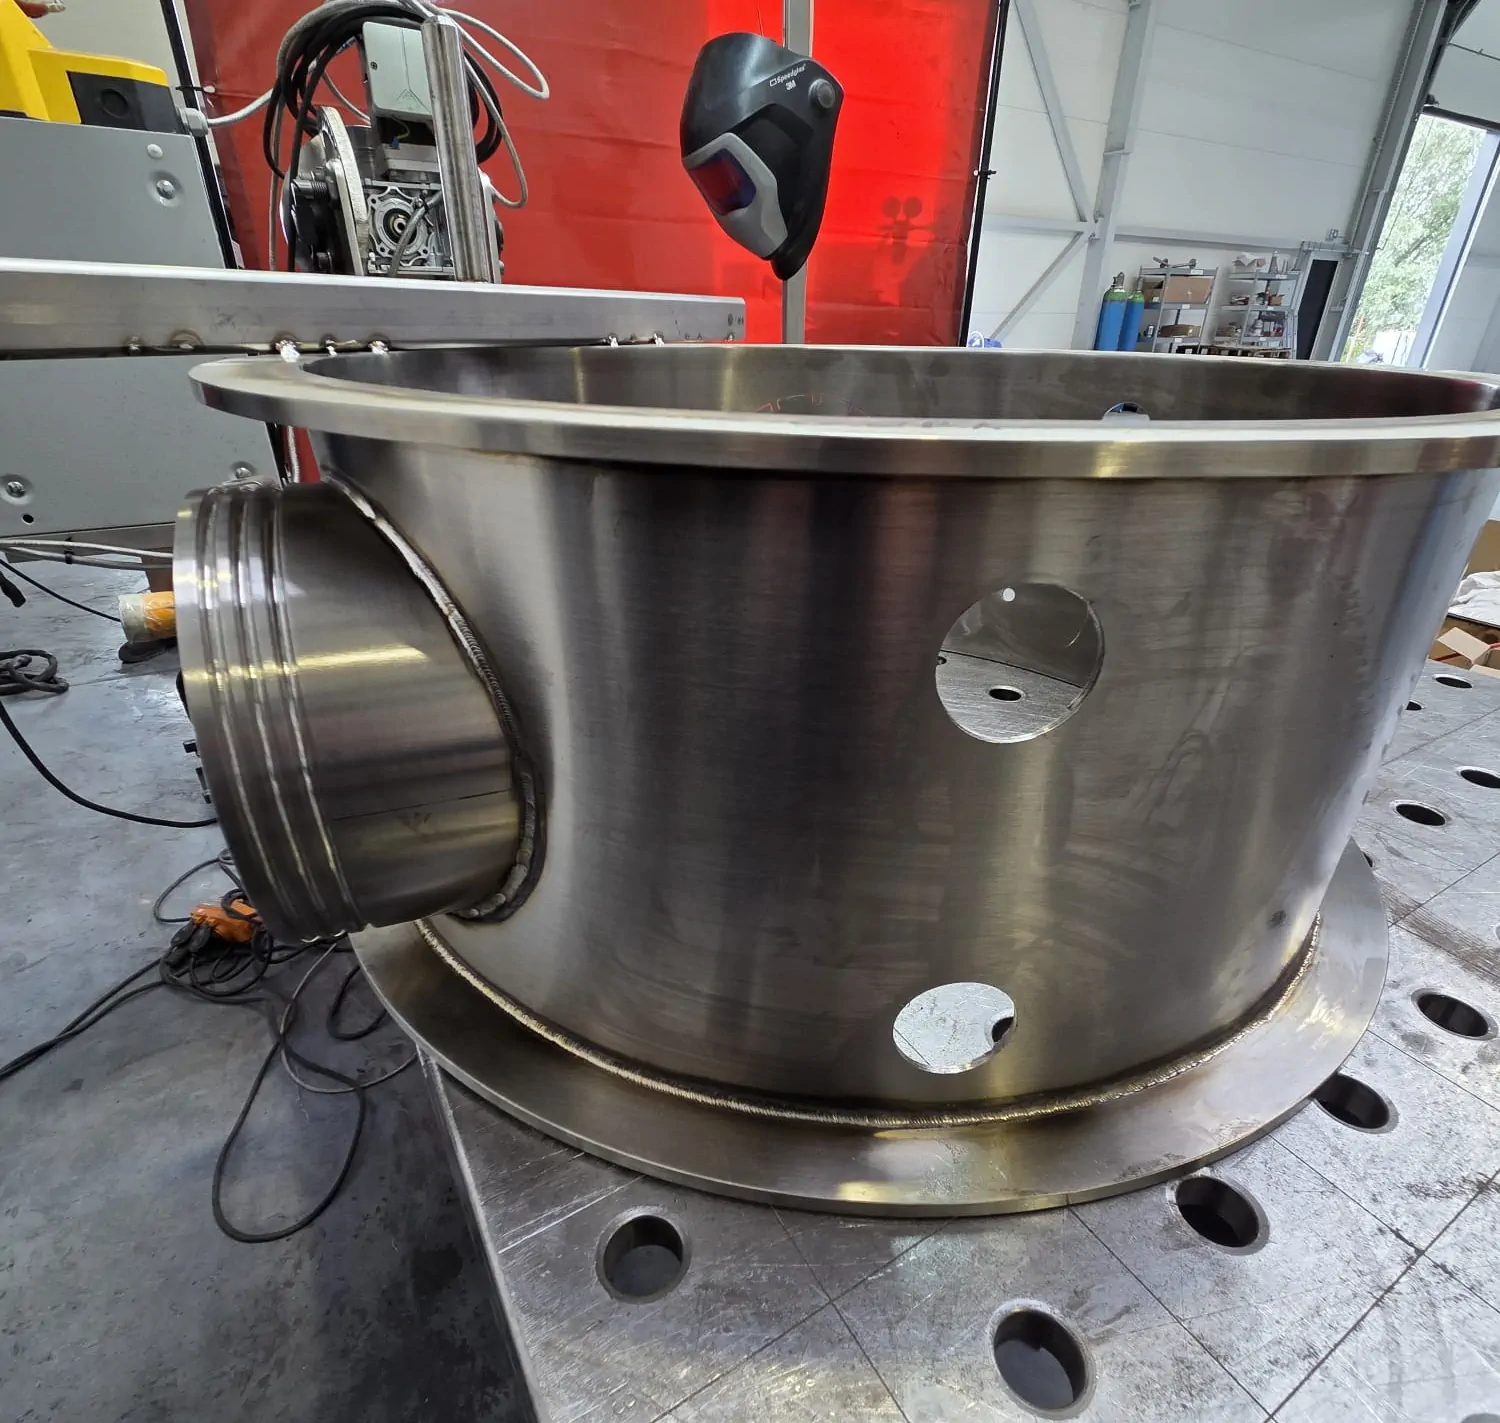
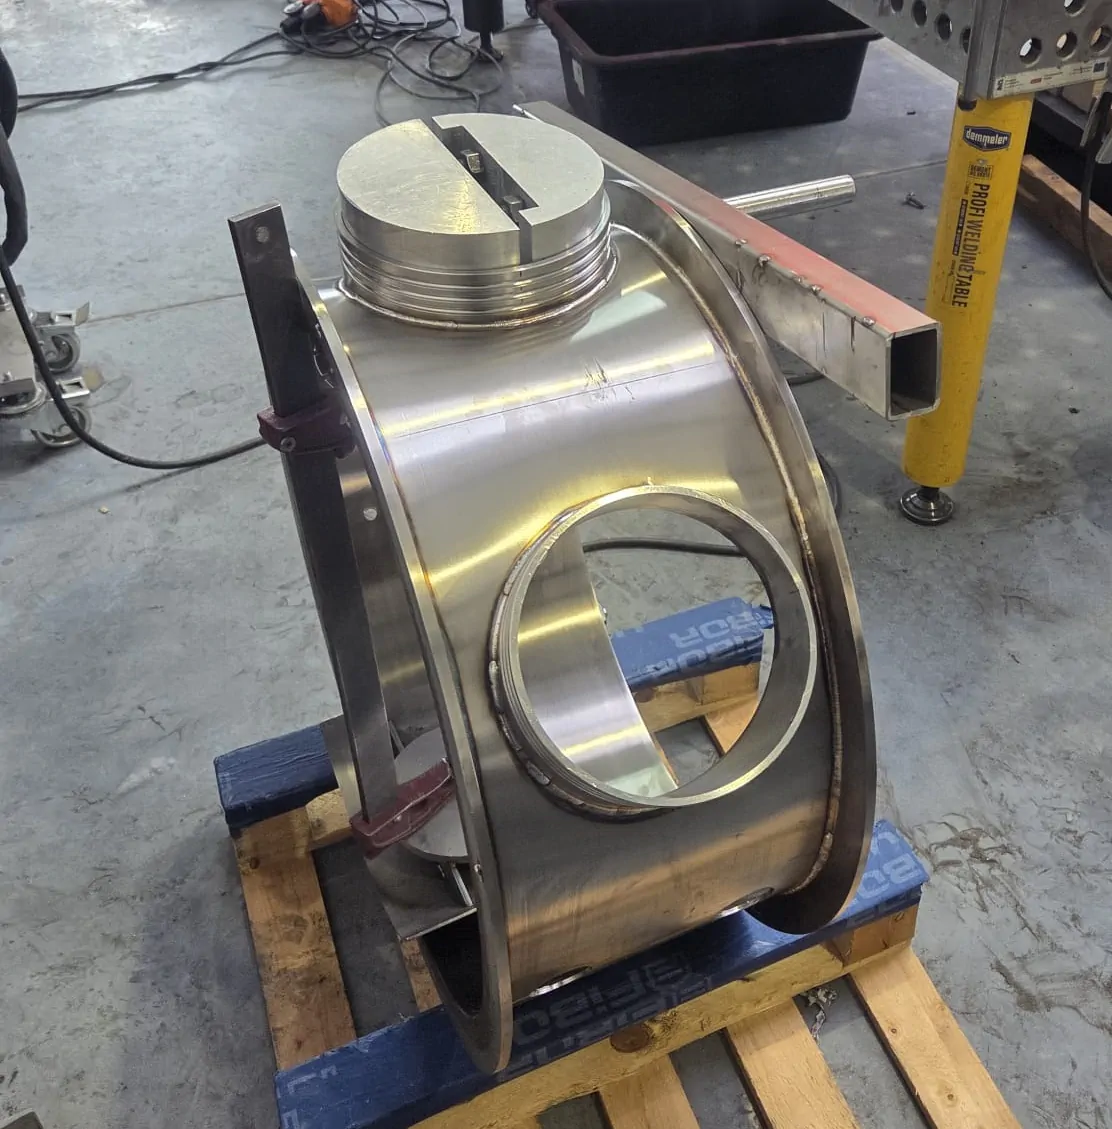
Realizacja precyzyjnego korpusu urządzenia DCS o średnicy nominalnej DN600, przeznaczonego do montażu rękawic roboczych oraz przyłączy azotu N₂. Konstrukcja została zaprojektowana jako spawana obudowa stalowa składająca się z walcowego płaszcza, kołnierzy, króćców procesowych oraz elementów wzmacniających.
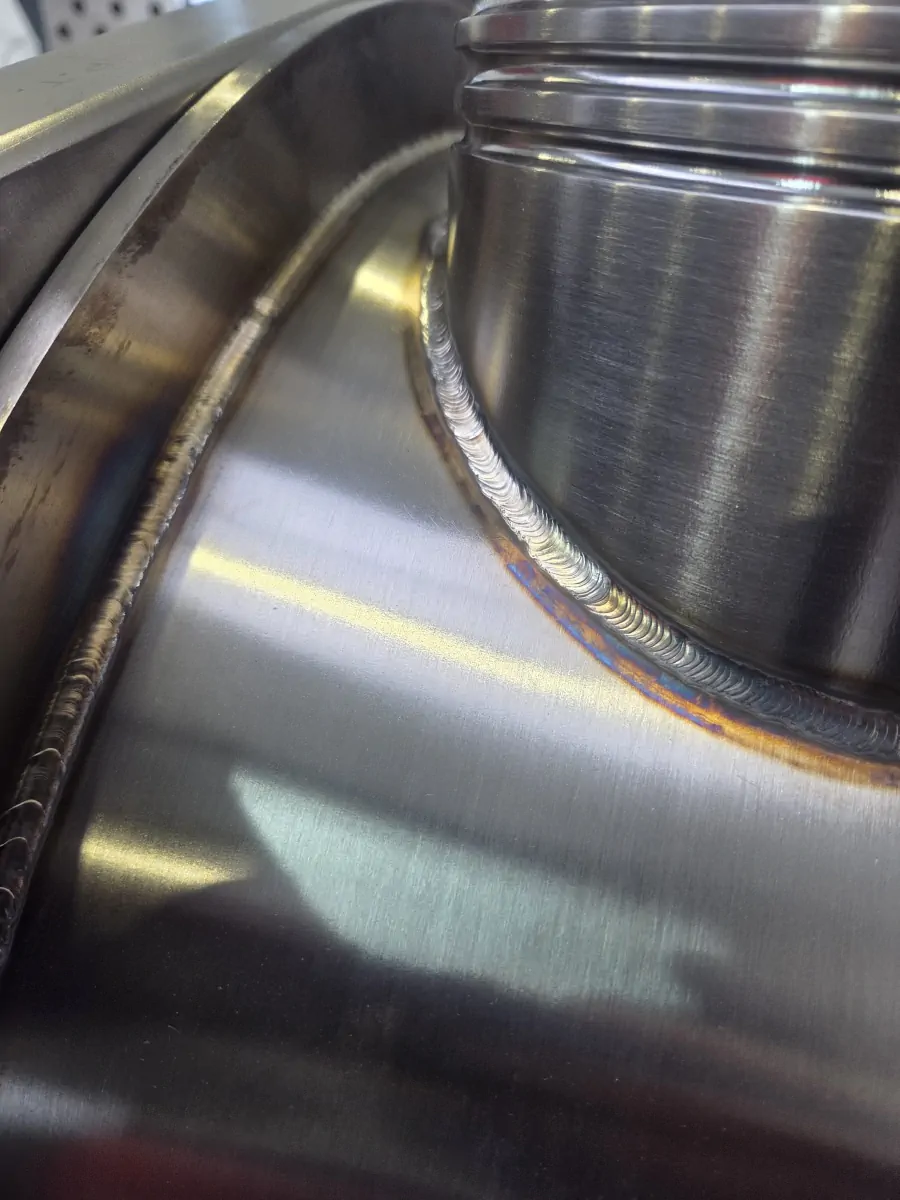
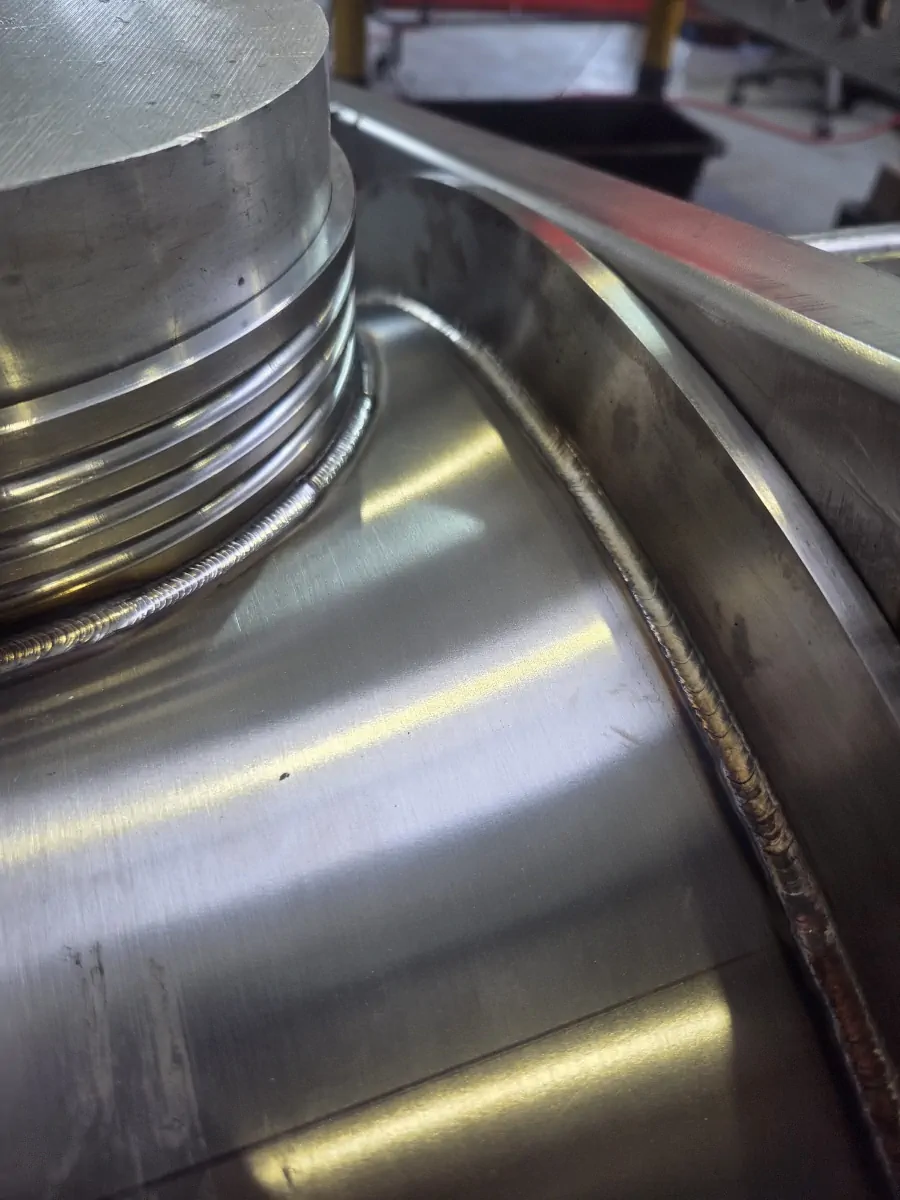
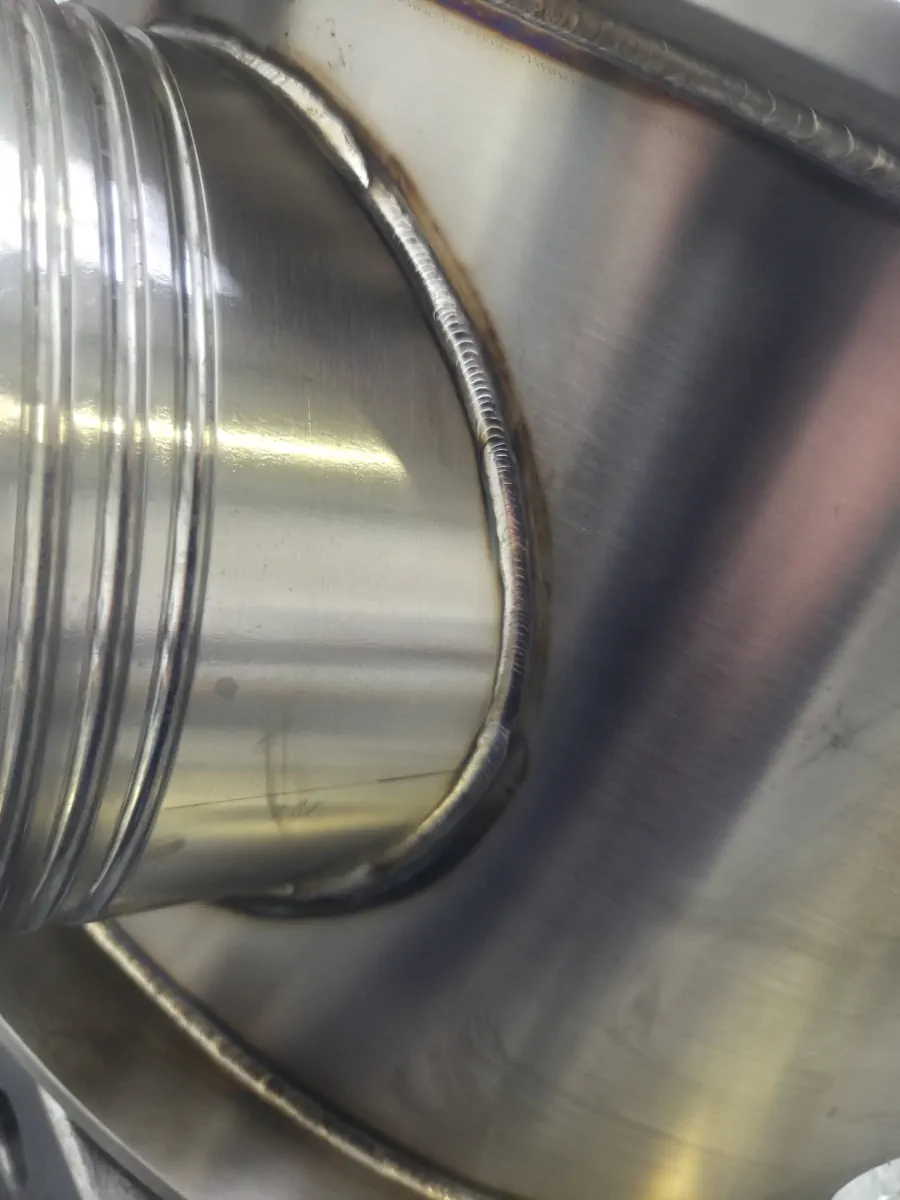
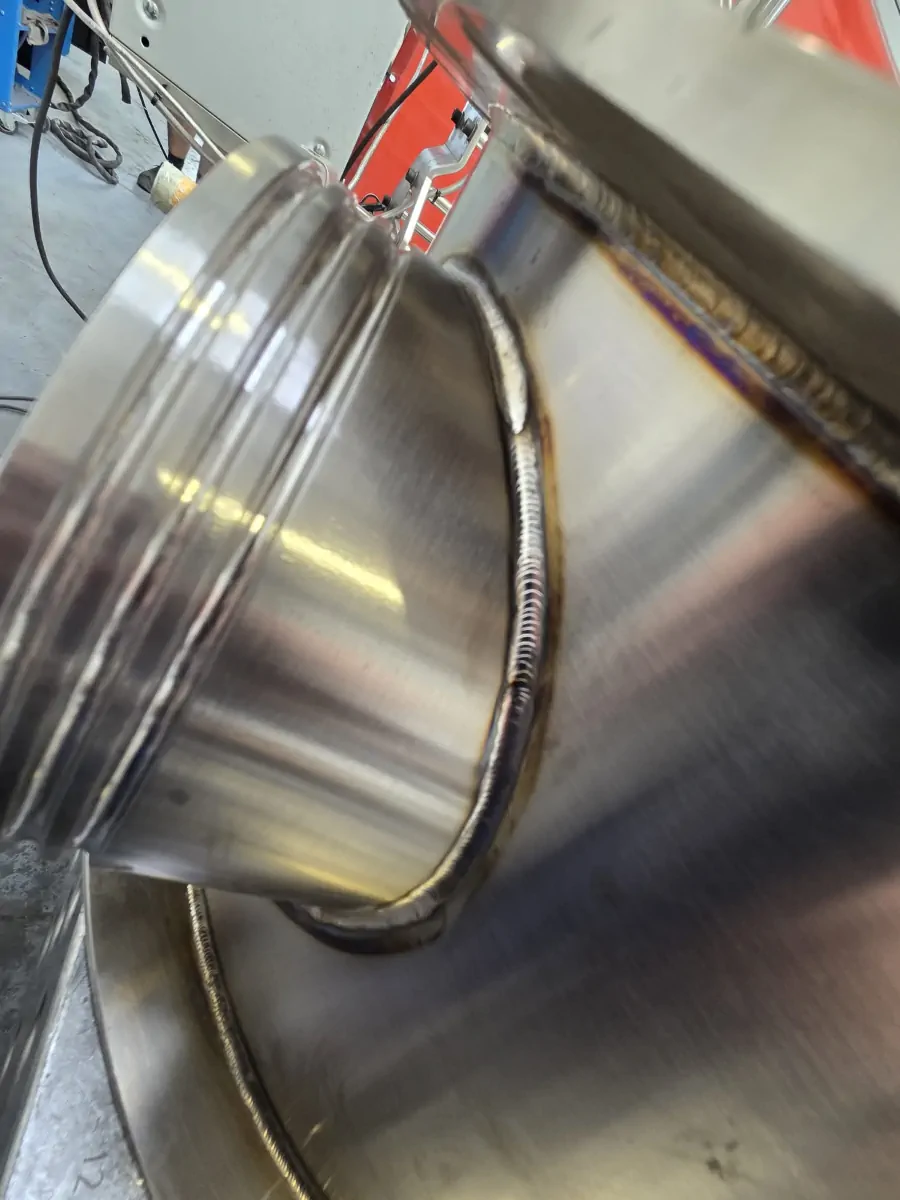
Kluczowym wymaganiem projektu jest uzyskanie wysokiej estetyki spoin oraz zachowanie bardzo dokładnych wymiarów konstrukcji po zakończeniu procesu spawania. Szczególnej kontroli wymaga również płaskość górnego i dolnego pierścienia, a powierzchnie urządzenia są wykańczane do wymaganej chropowatości: Ra 0,5 µm wewnątrz oraz Ra 0,8 µm na zewnątrz.
Kategoria
Wymiar
DN600
Precyzja
Kontrola płaskości
górnego i dolnego pierścienia
Wykończenie
Ra 0,5 / Ra 0,8 µm
wewnątrz / na zewnątrz
Założenia projektu
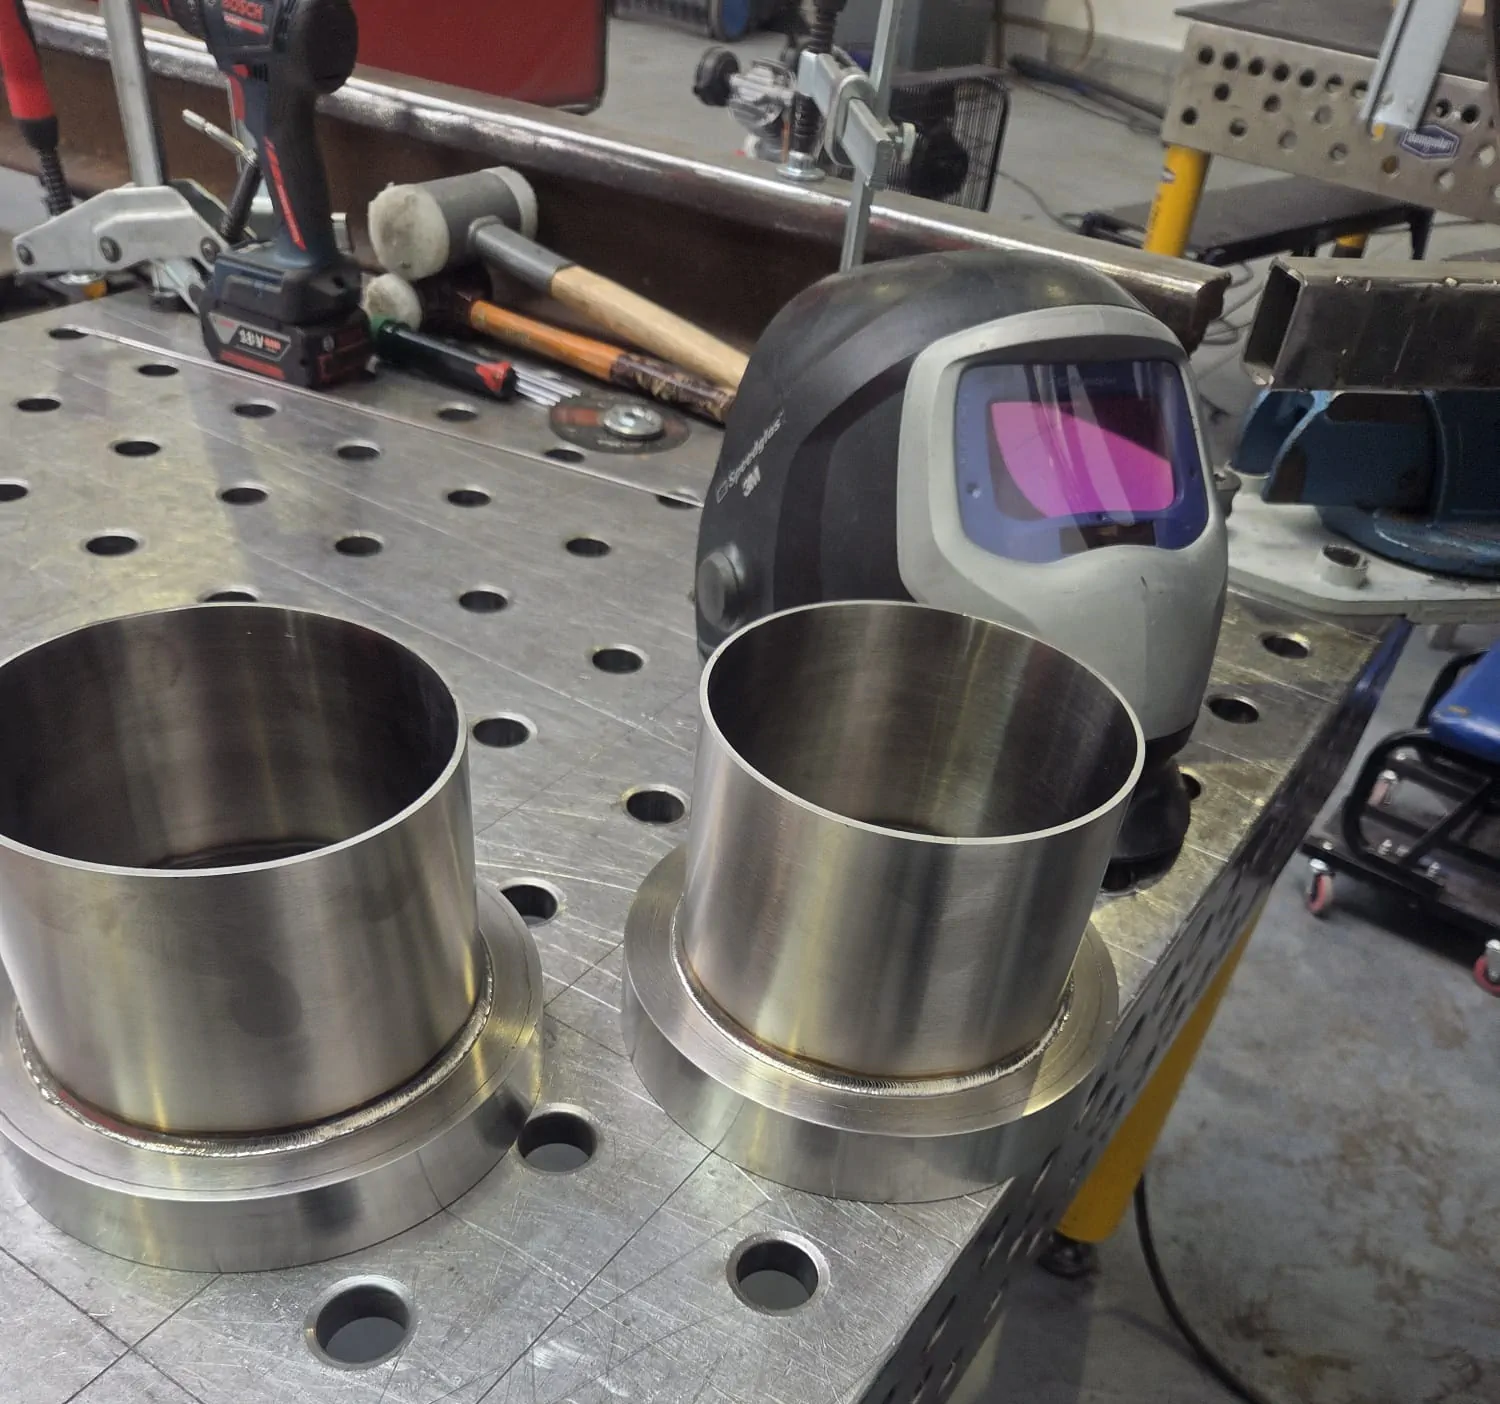
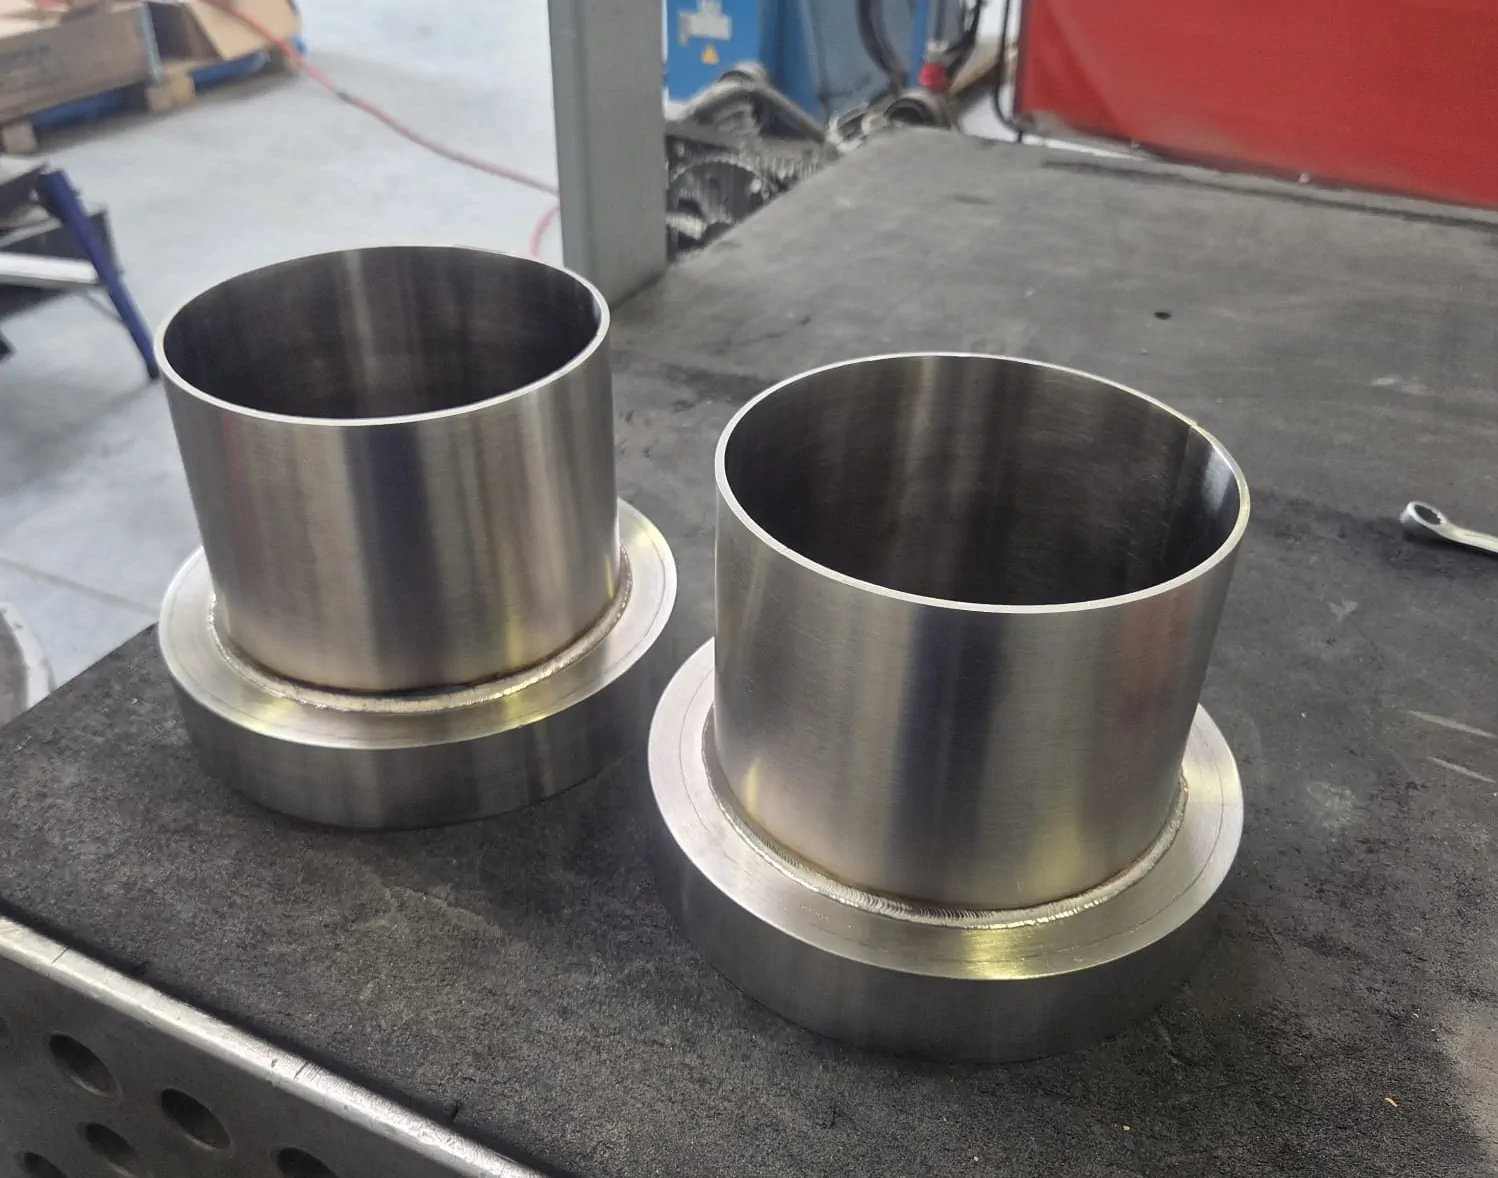
Produkcja korpusu DCS wymaga szczególnie dokładnego przygotowania poszczególnych elementów jeszcze przed rozpoczęciem spawania. Ze względu na średnicę DN600 oraz konstrukcję obejmującą walcowy płaszcz, kołnierze, króćce i elementy wzmacniające, istotne jest odpowiednie spasowanie komponentów oraz zaplanowanie kolejności wykonywania spoin. Pozwala to ograniczyć odkształcenia cieplne i utrzymać wymagane wymiary gotowego urządzenia.
Równie ważnym aspektem jest jakość wykończenia całej konstrukcji. Projekt wymaga estetycznych i równych spoin, zachowania płaskości górnego oraz dolnego pierścienia, a także uzyskania określonej jakości powierzchni. Wewnętrzna część korpusu jest wykańczana do Ra 0,5 µm, natomiast powierzchnia zewnętrzna do Ra 0,8 µm, co wymaga precyzyjnego prowadzenia zarówno procesu spawania, jak i późniejszej obróbki powierzchni.
Specyfikacja techniczna
Raleria realziacji