Opis projektu
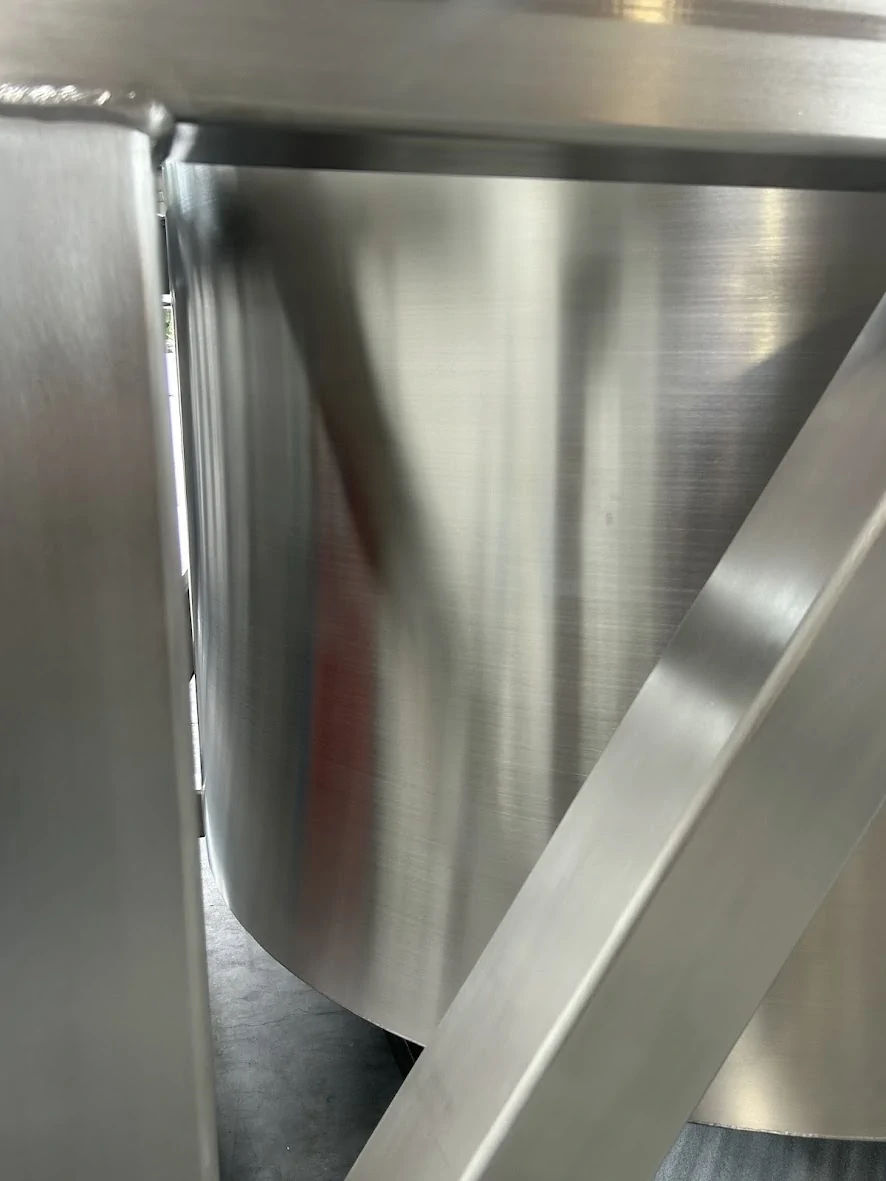
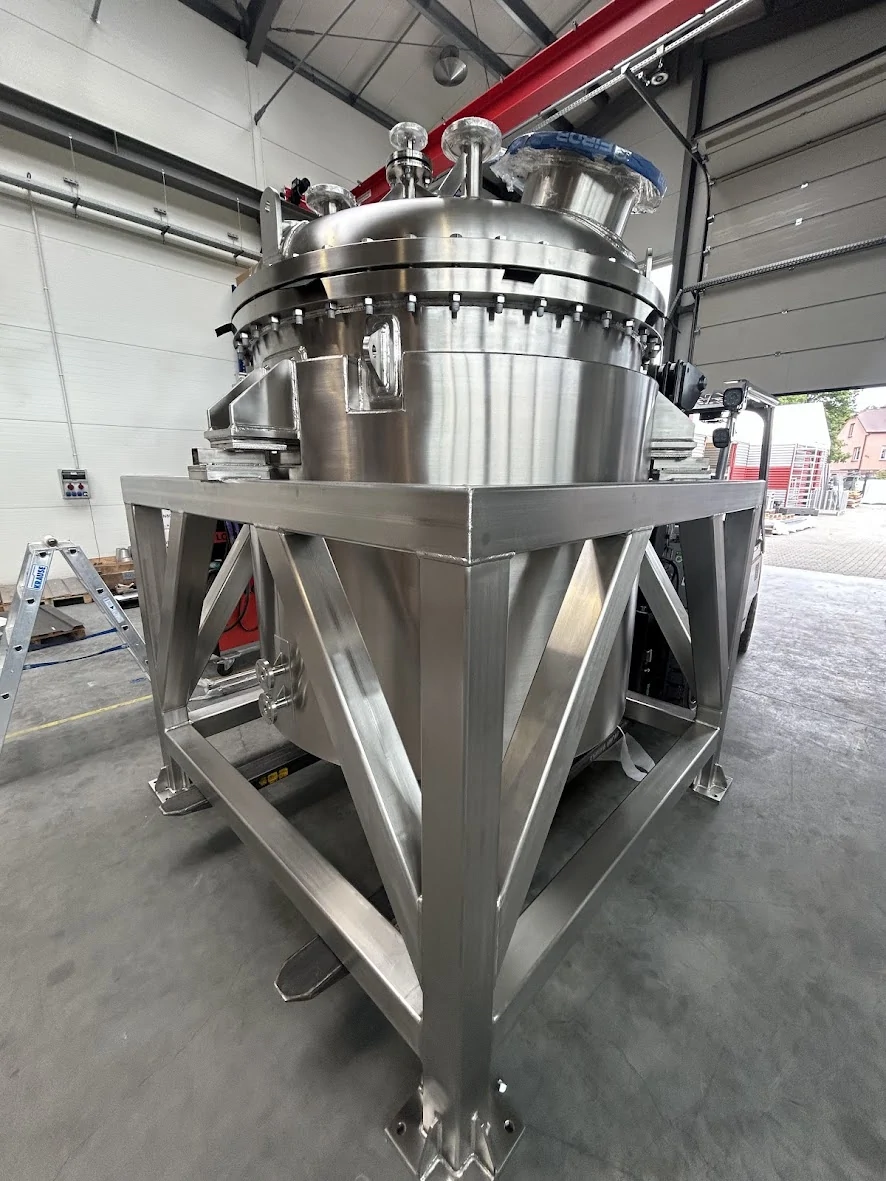
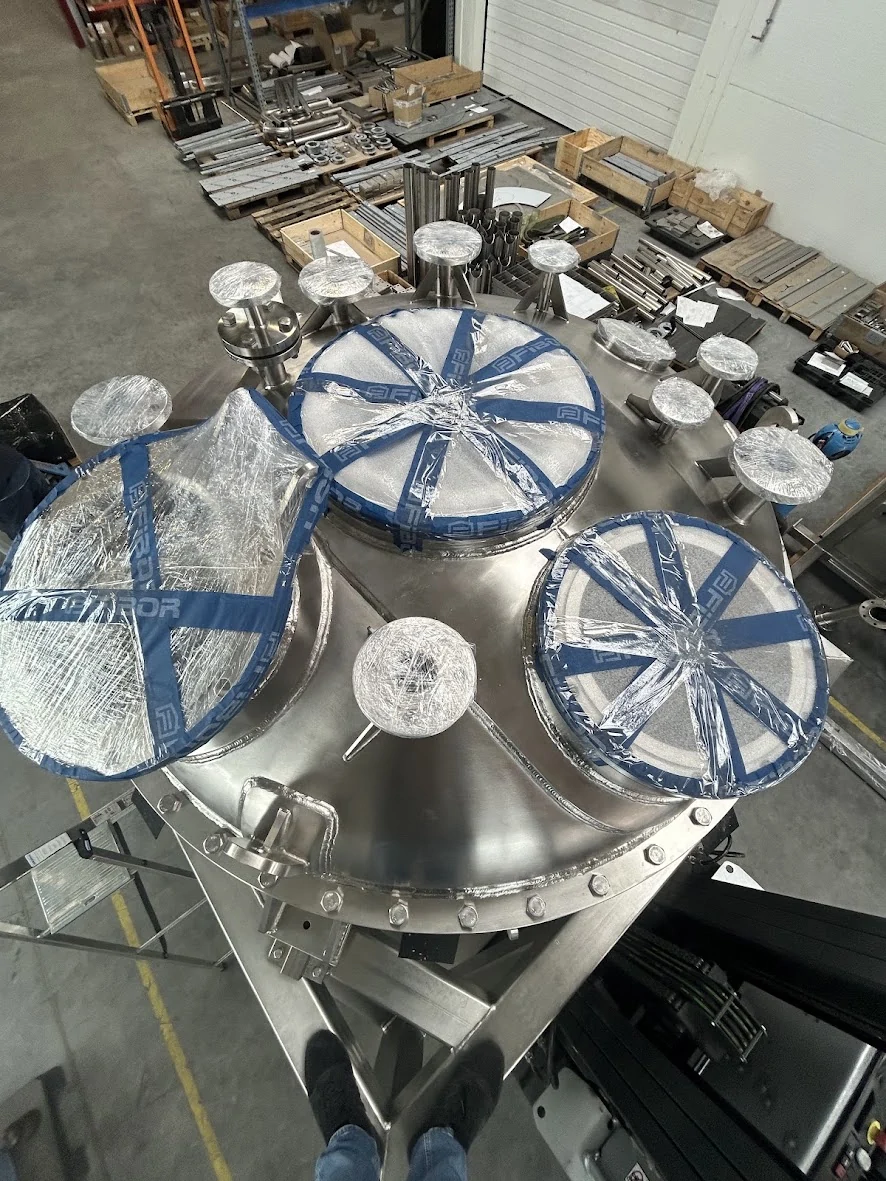
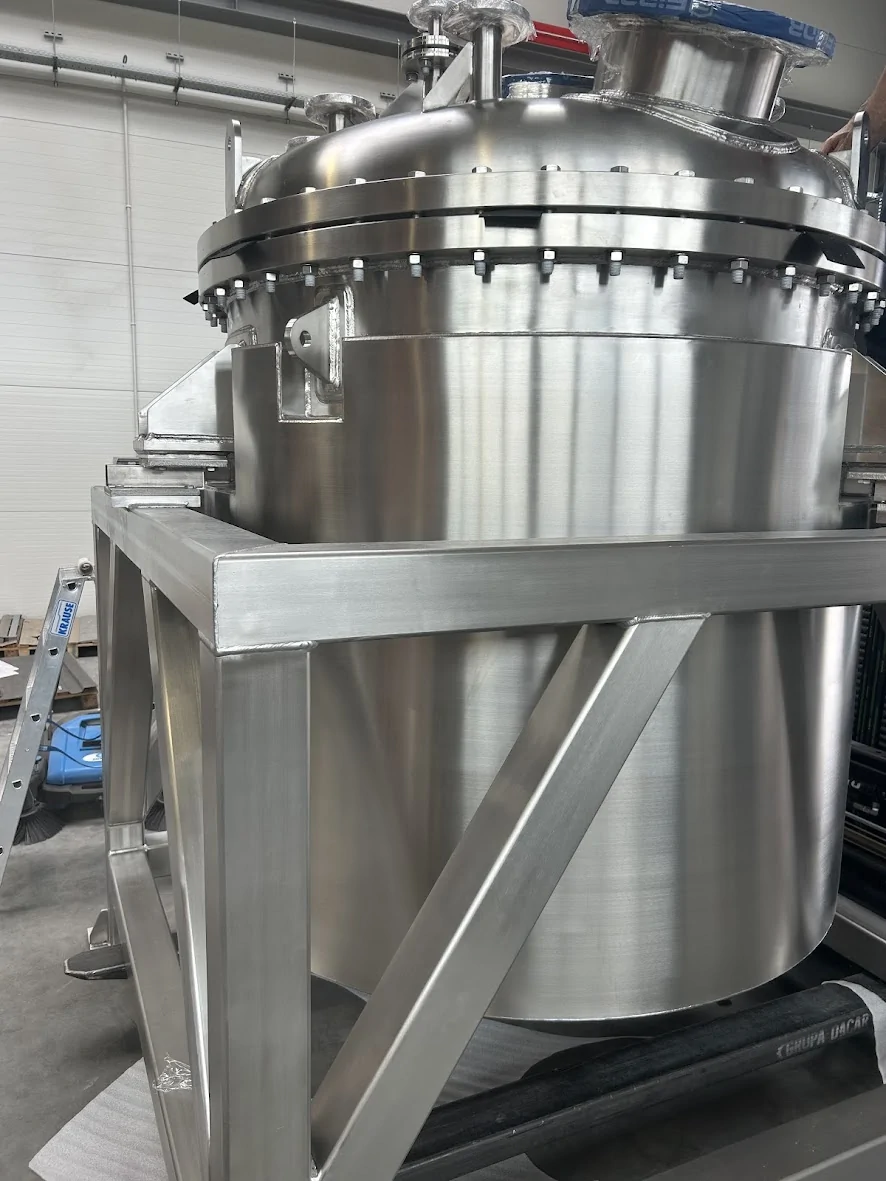
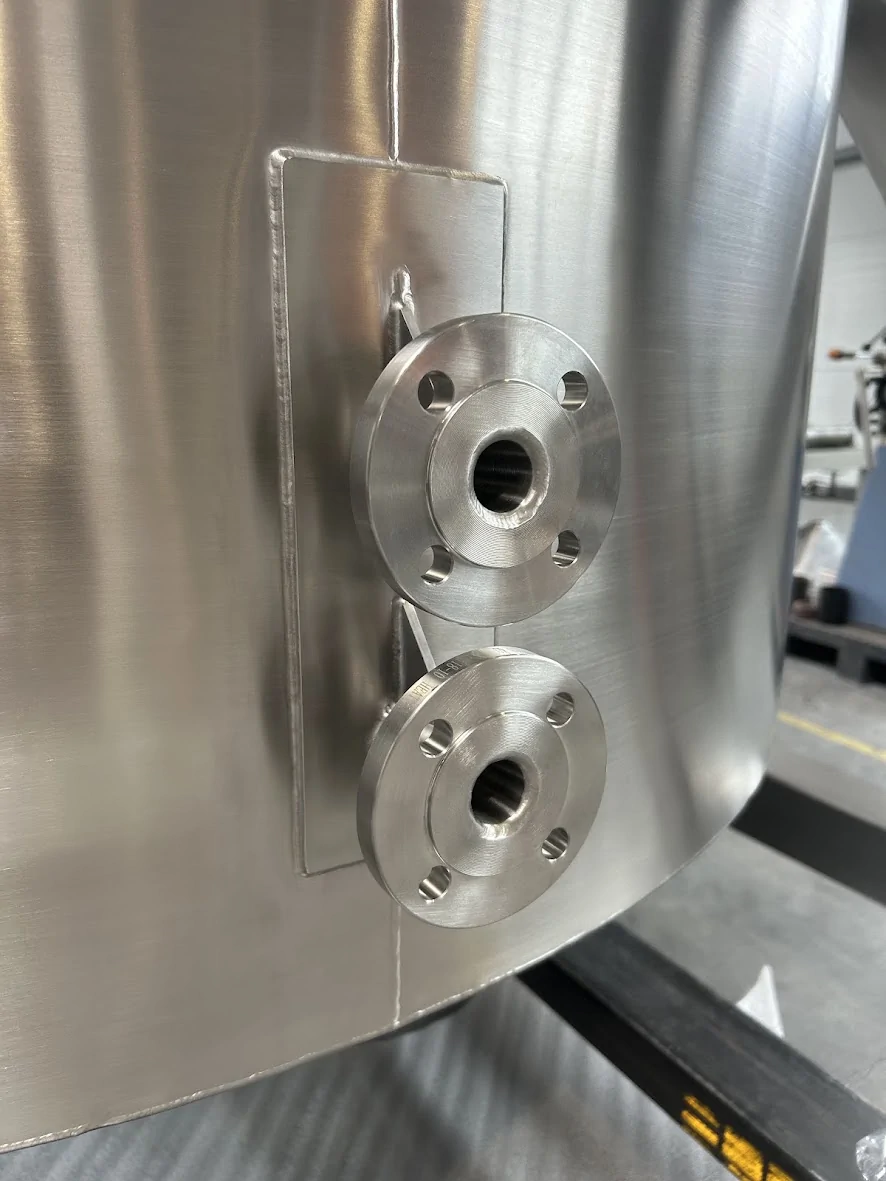
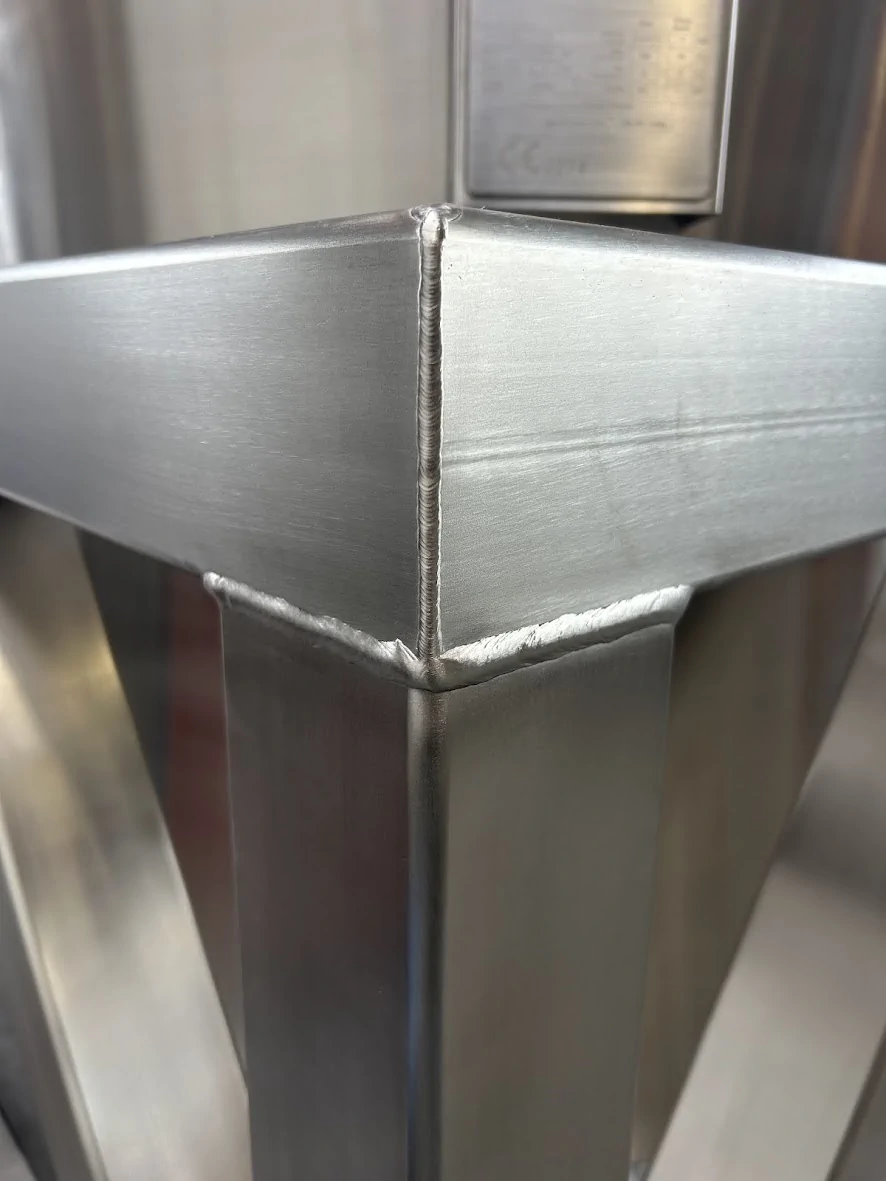
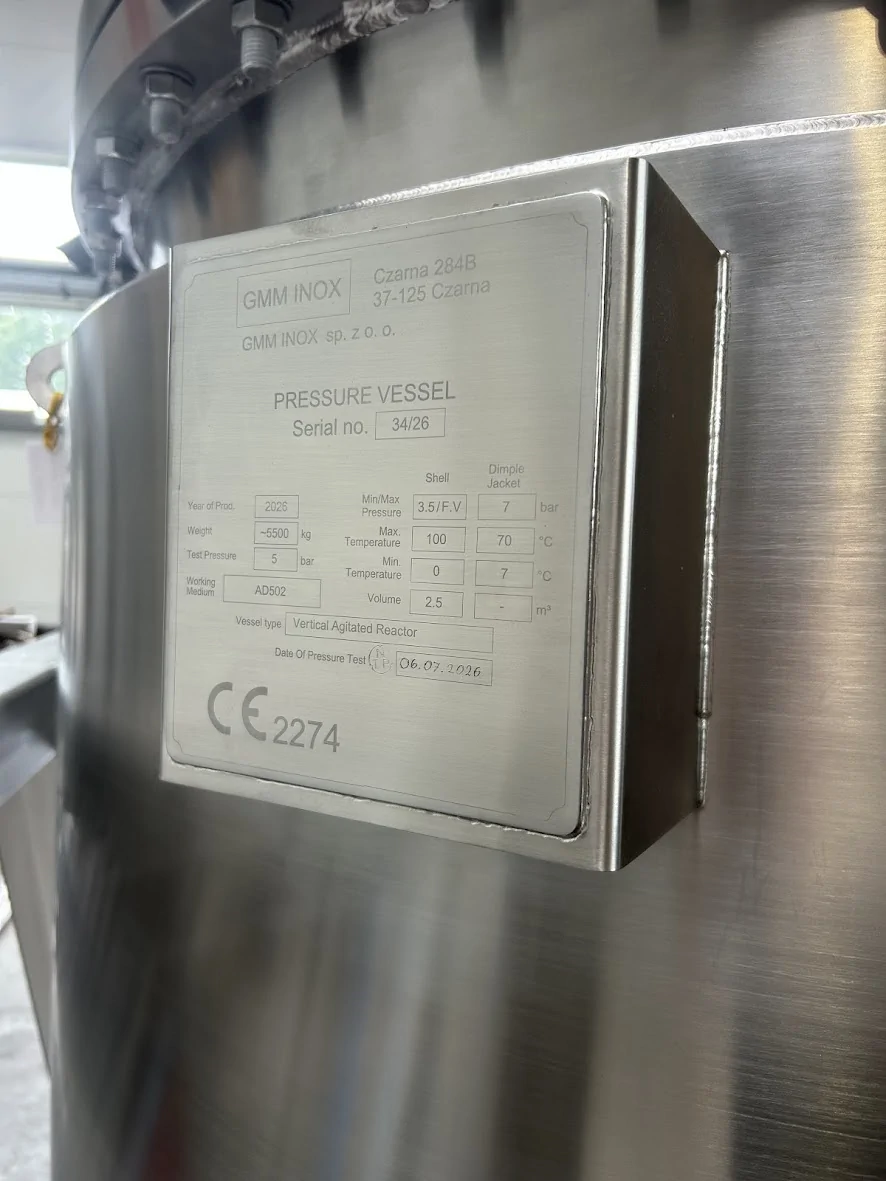
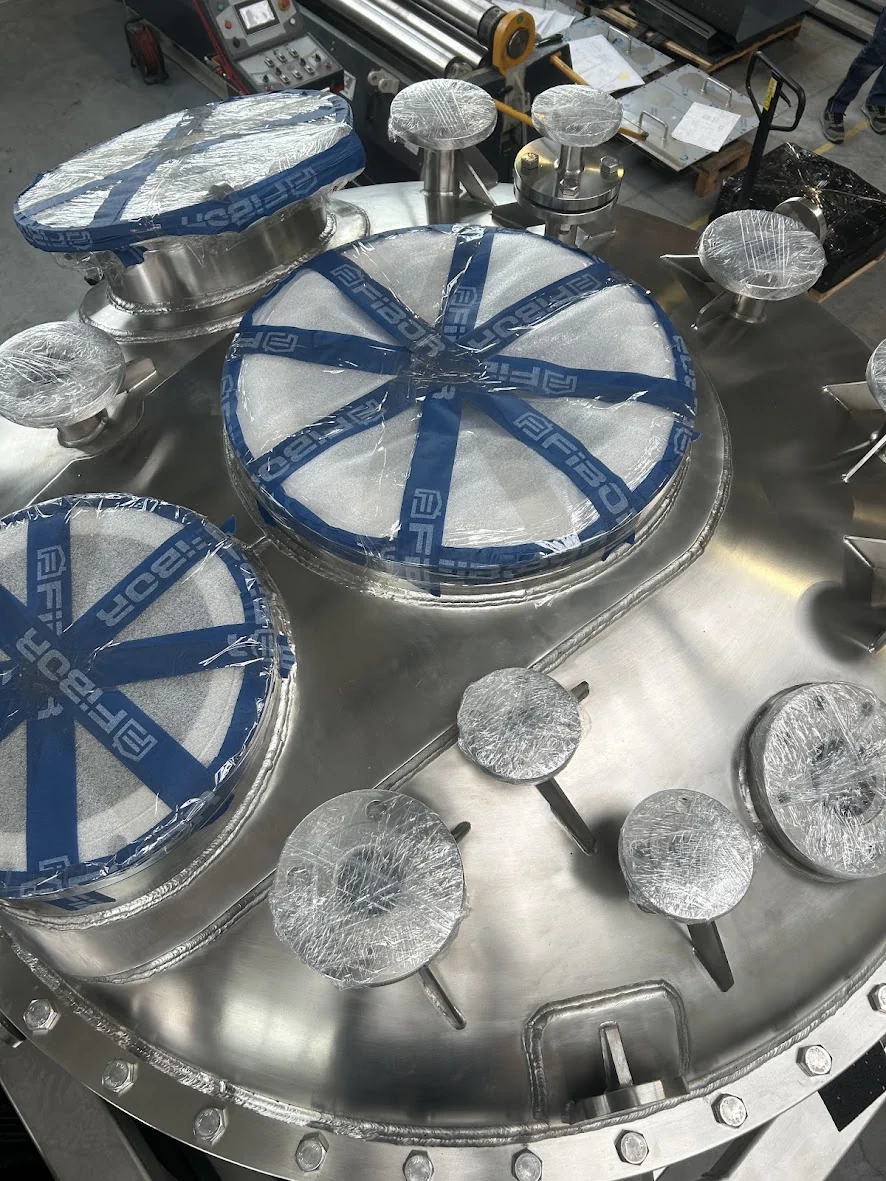
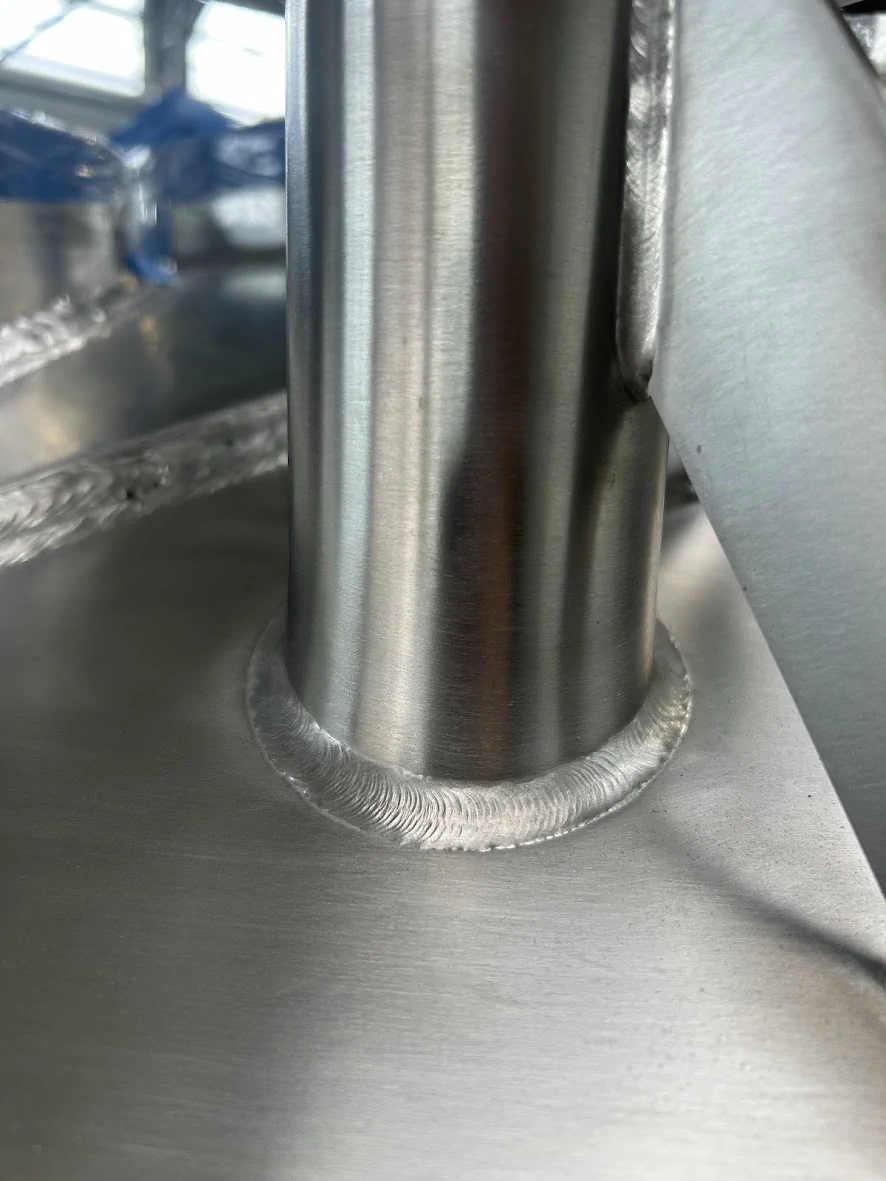
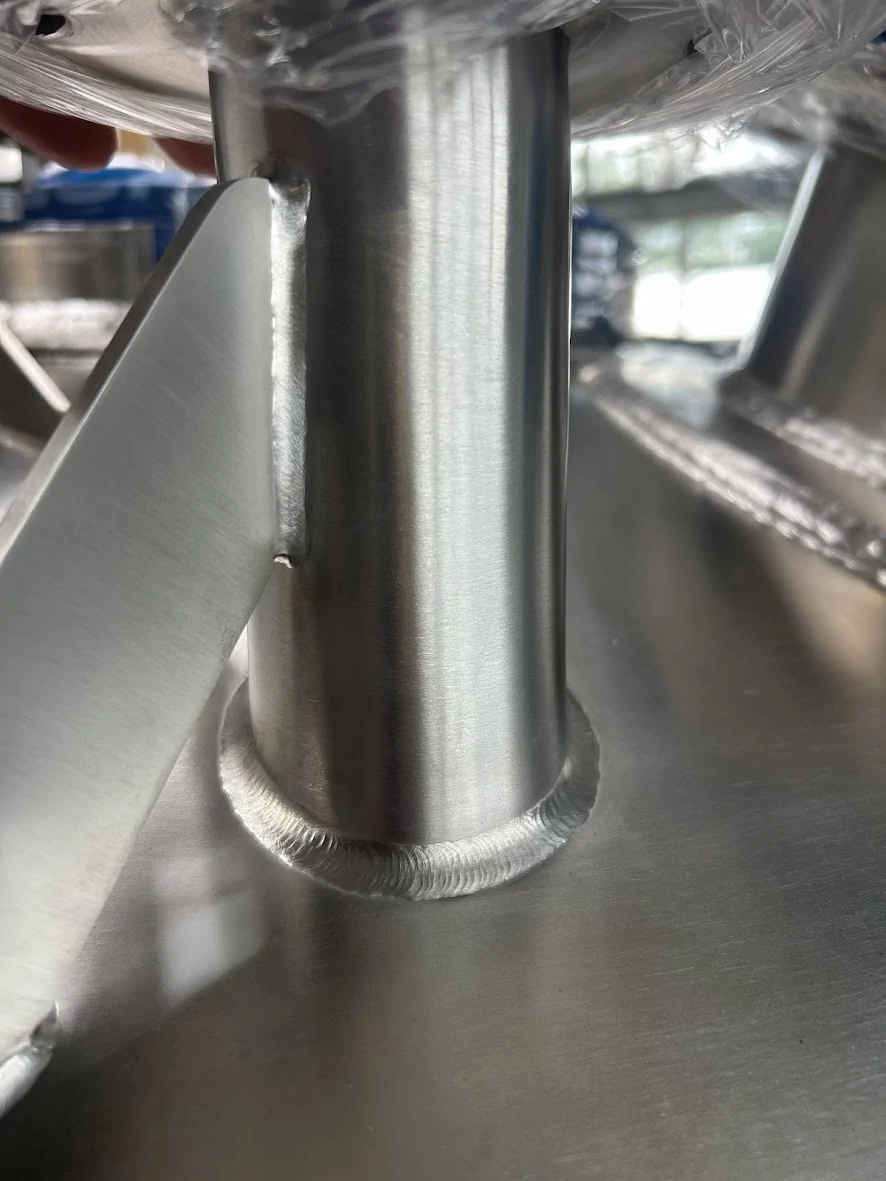
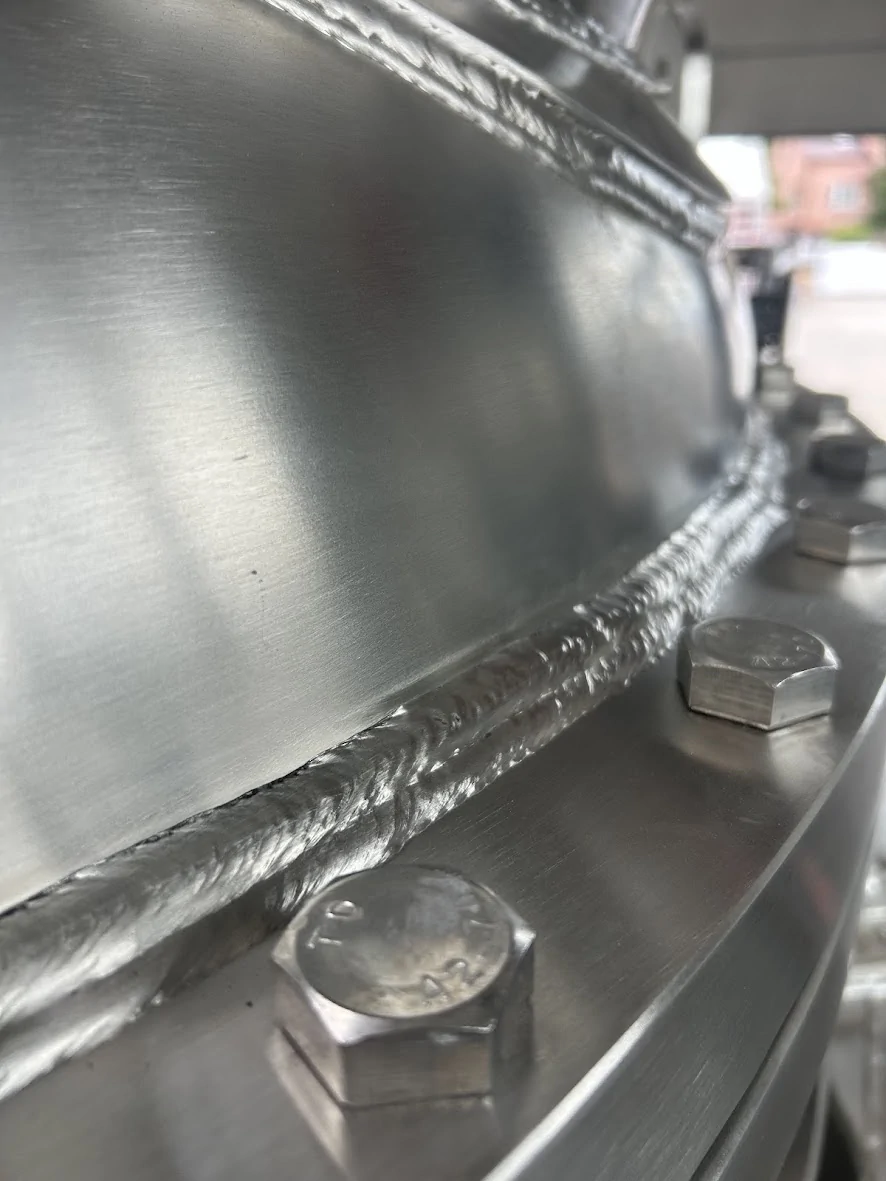
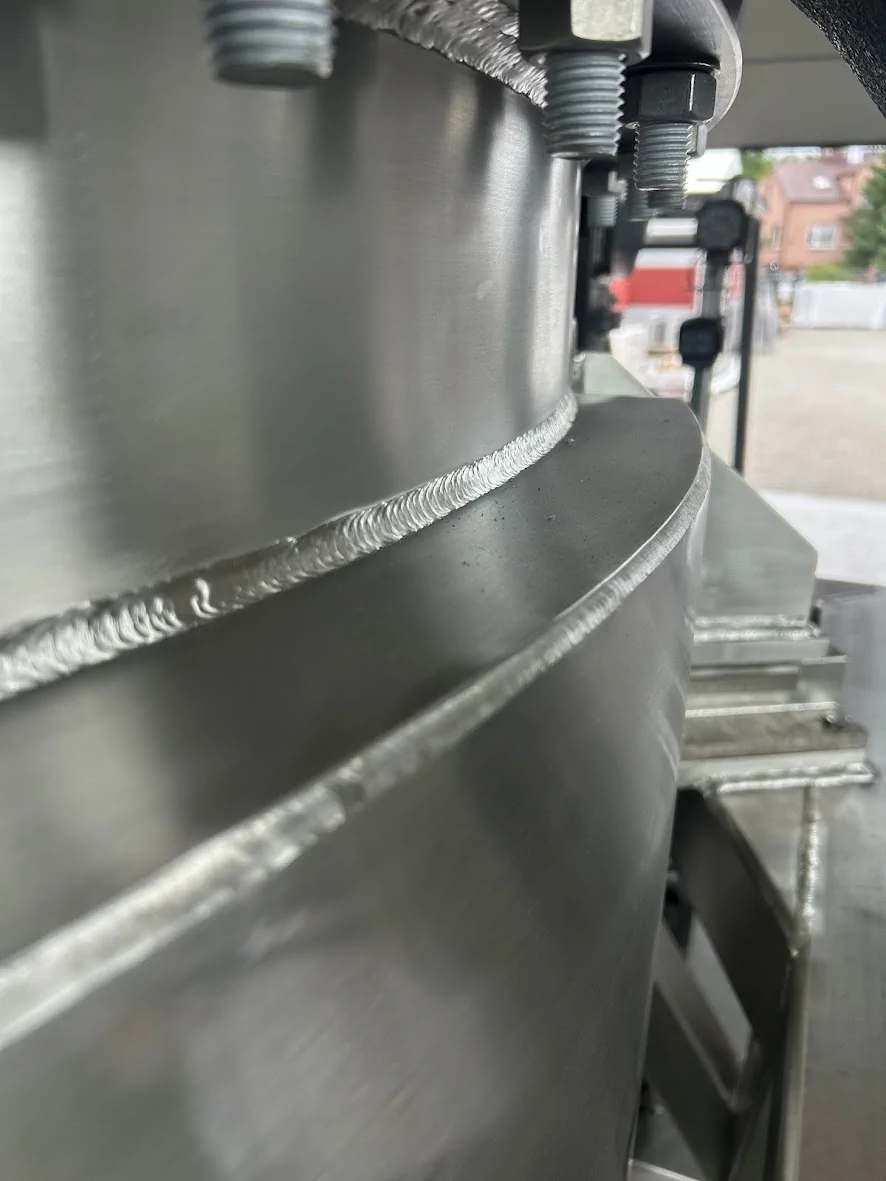
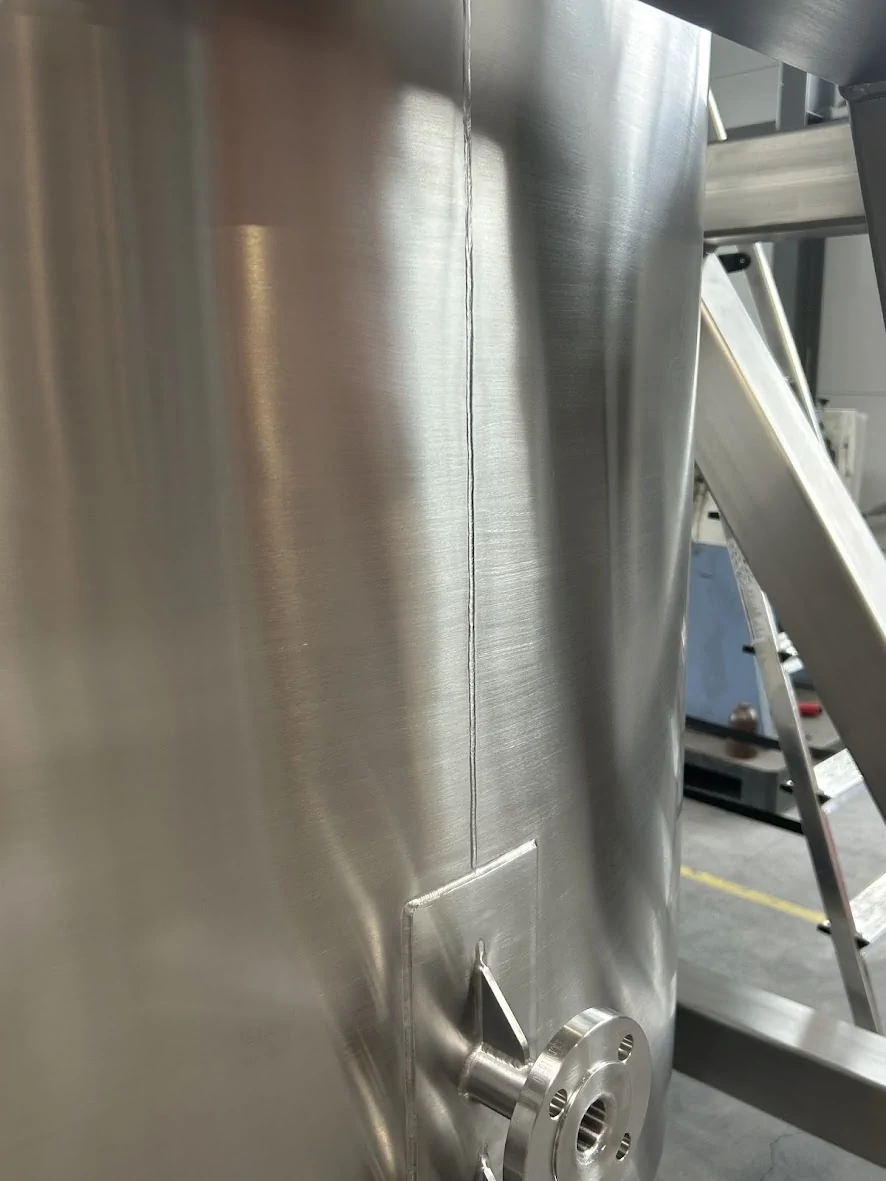
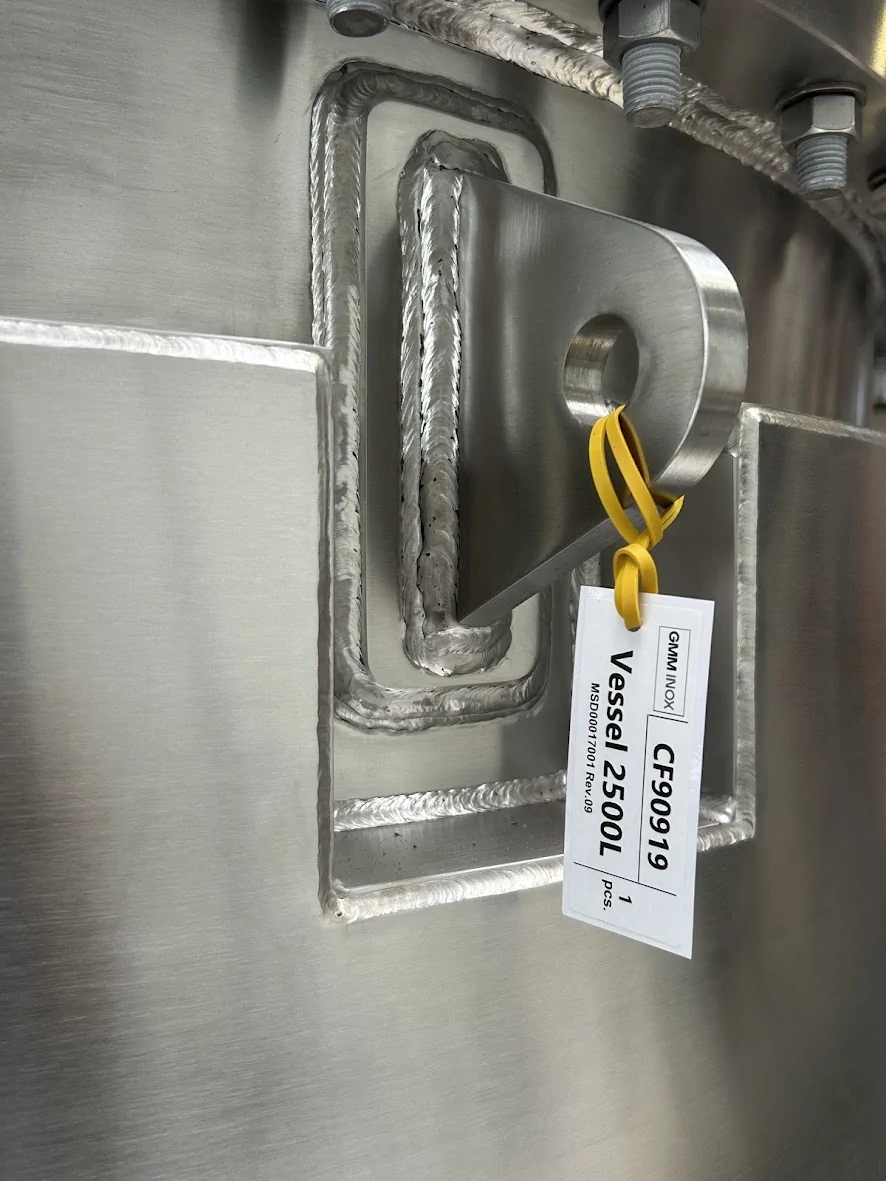
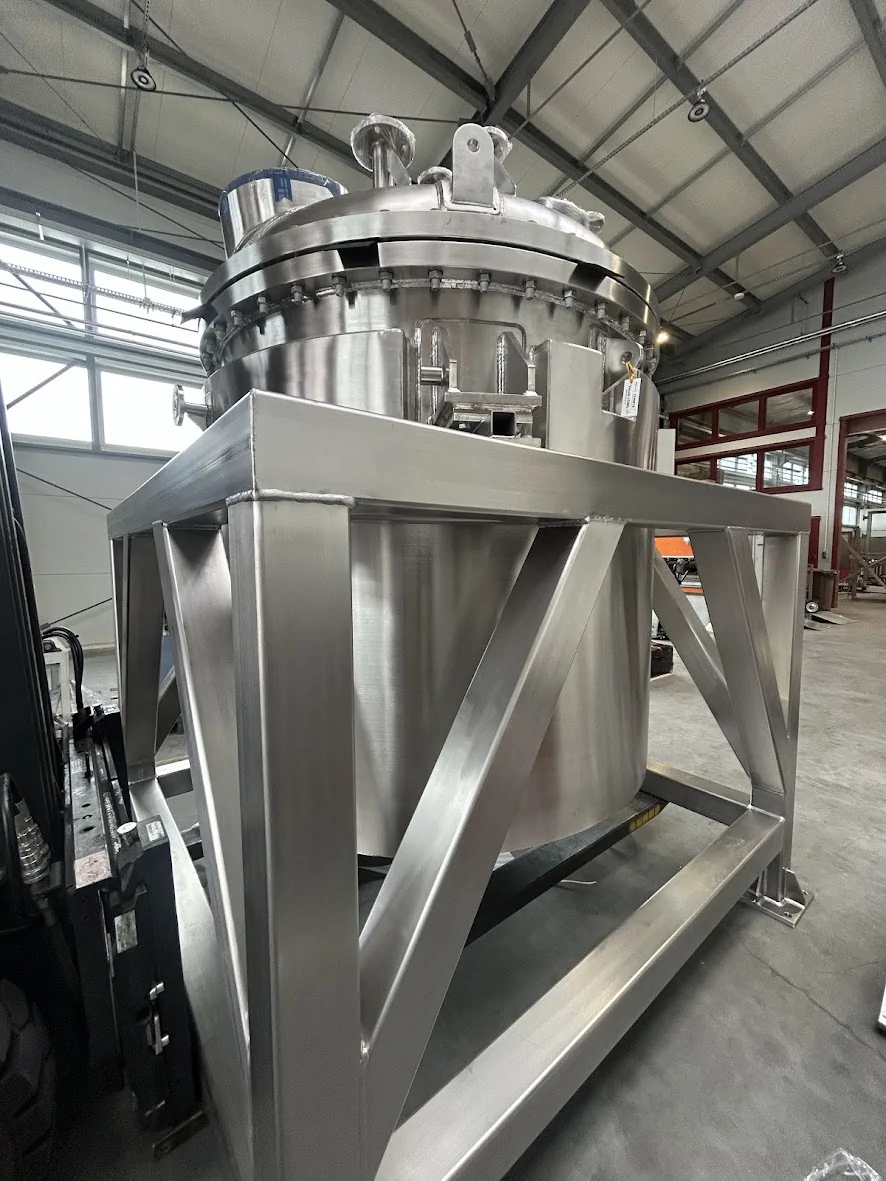
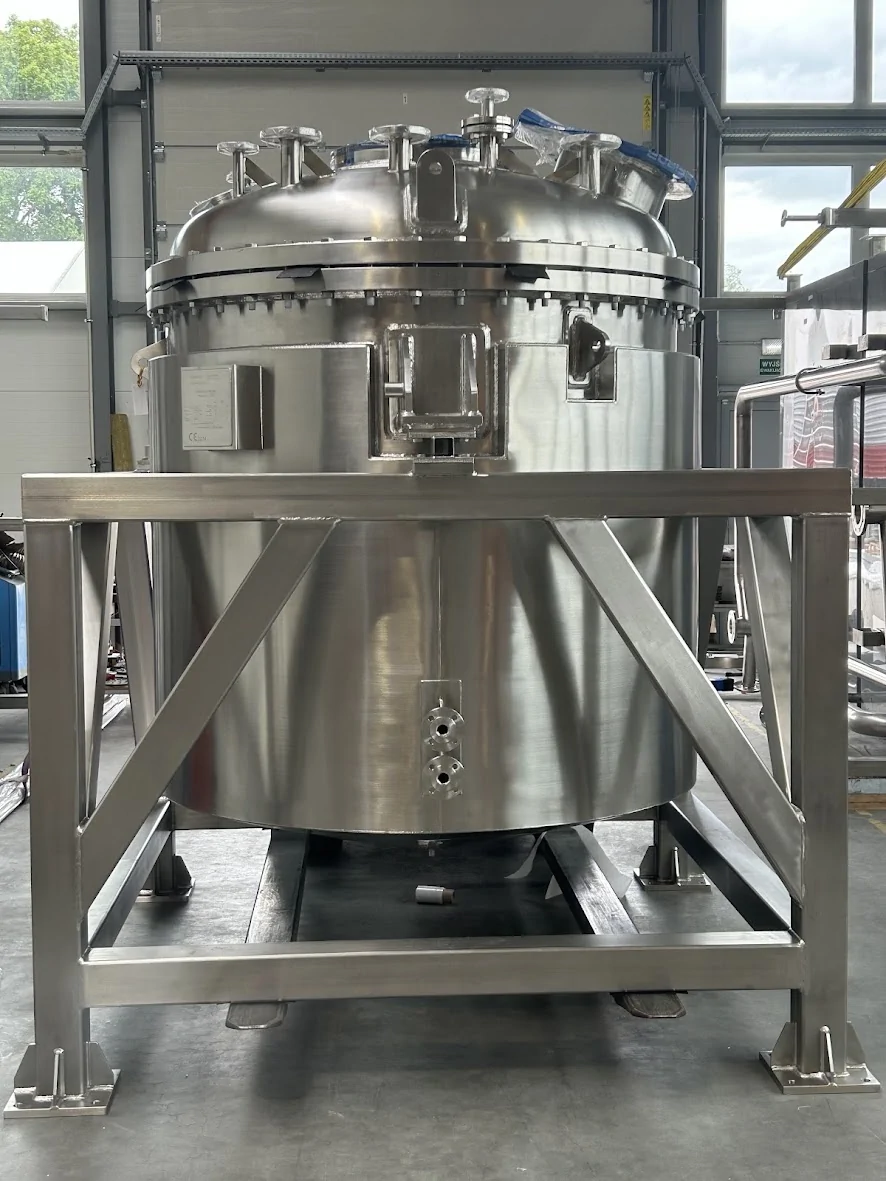
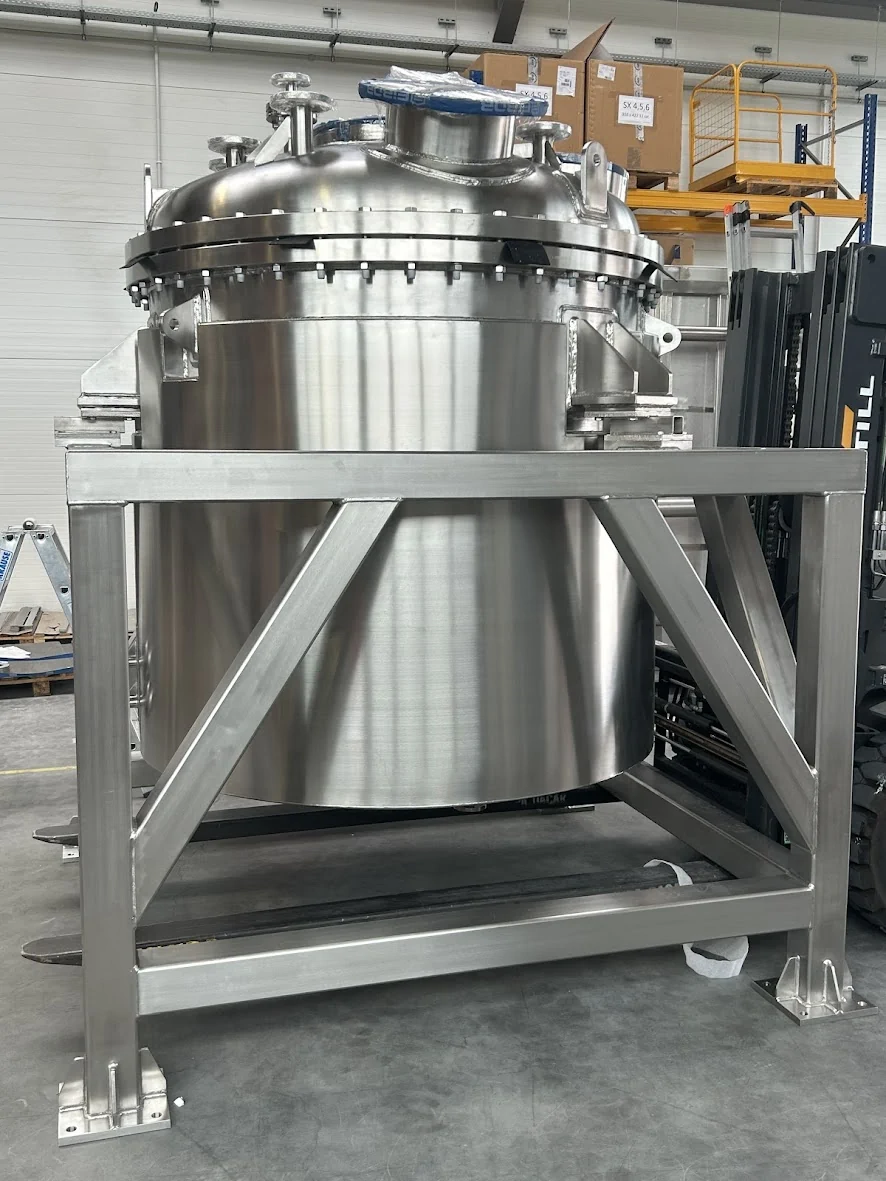
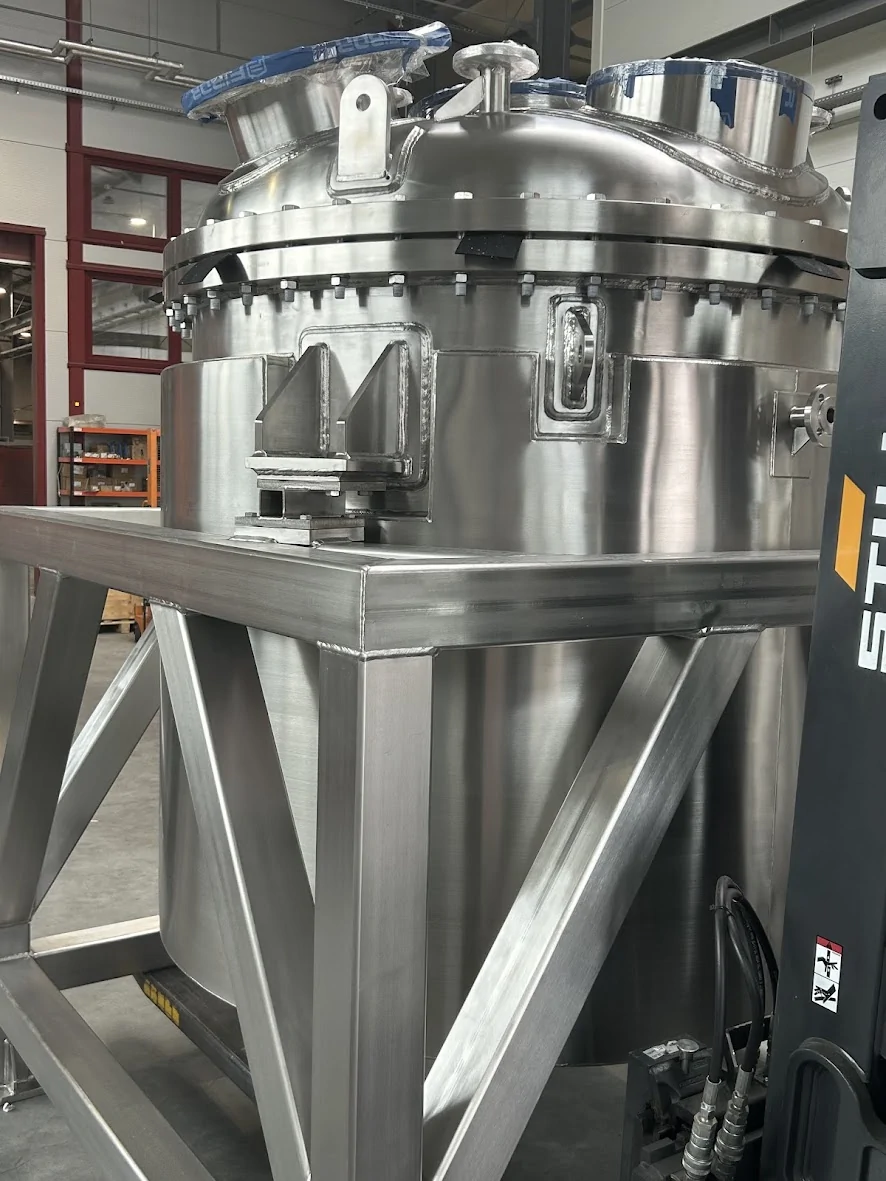
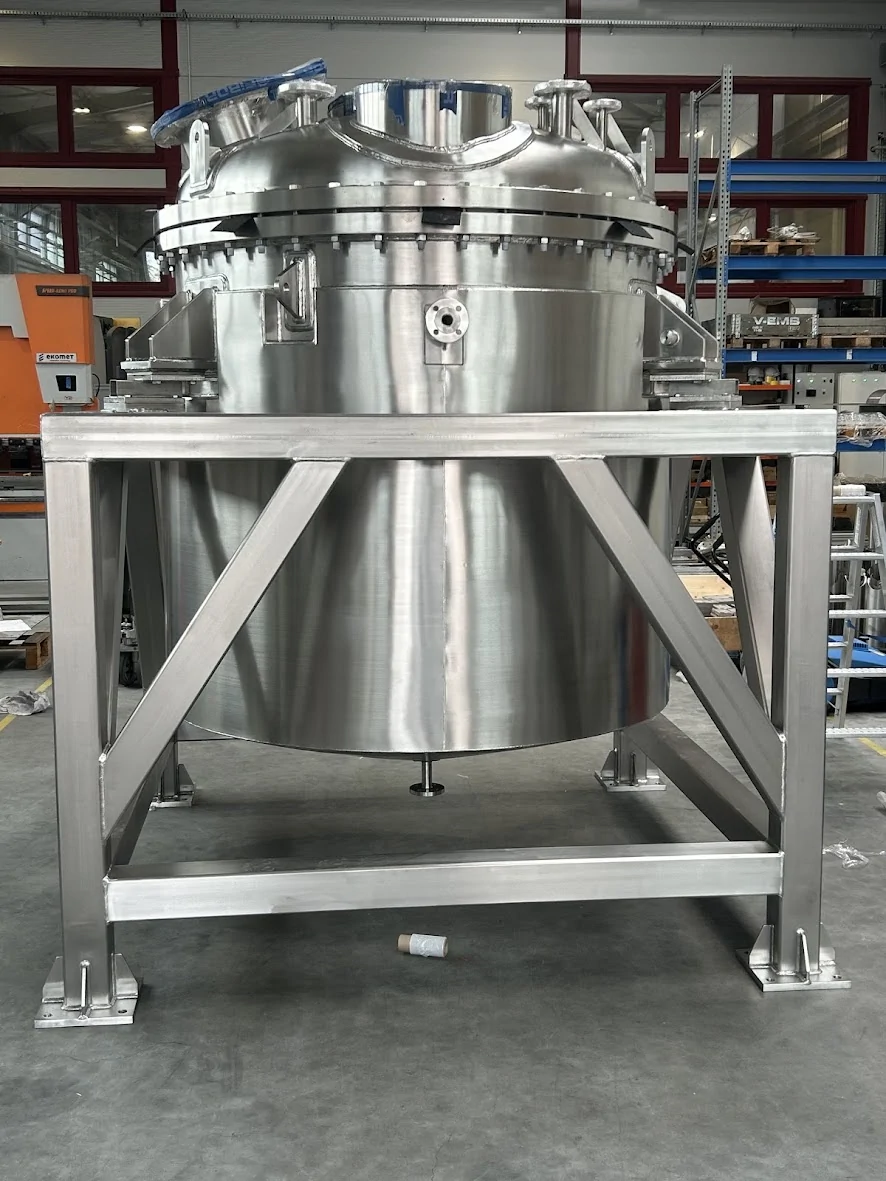
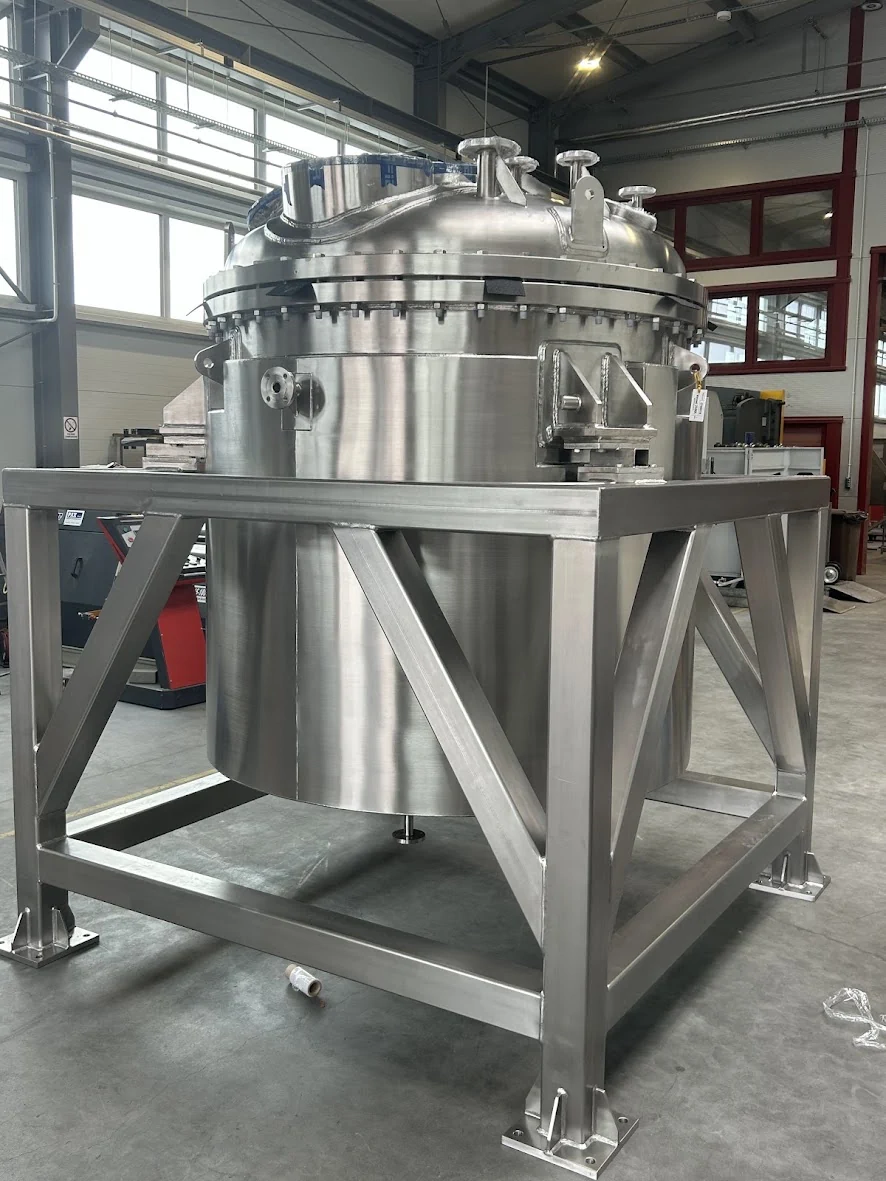
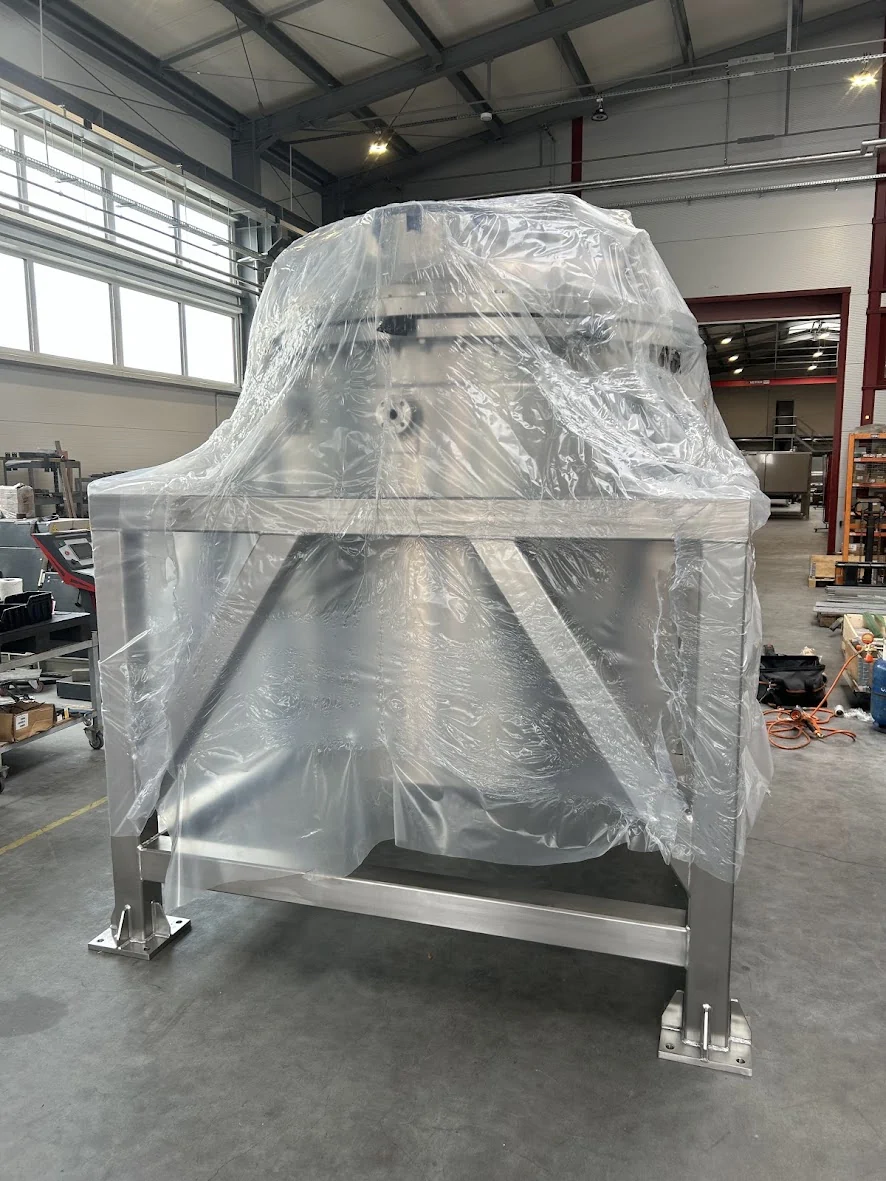
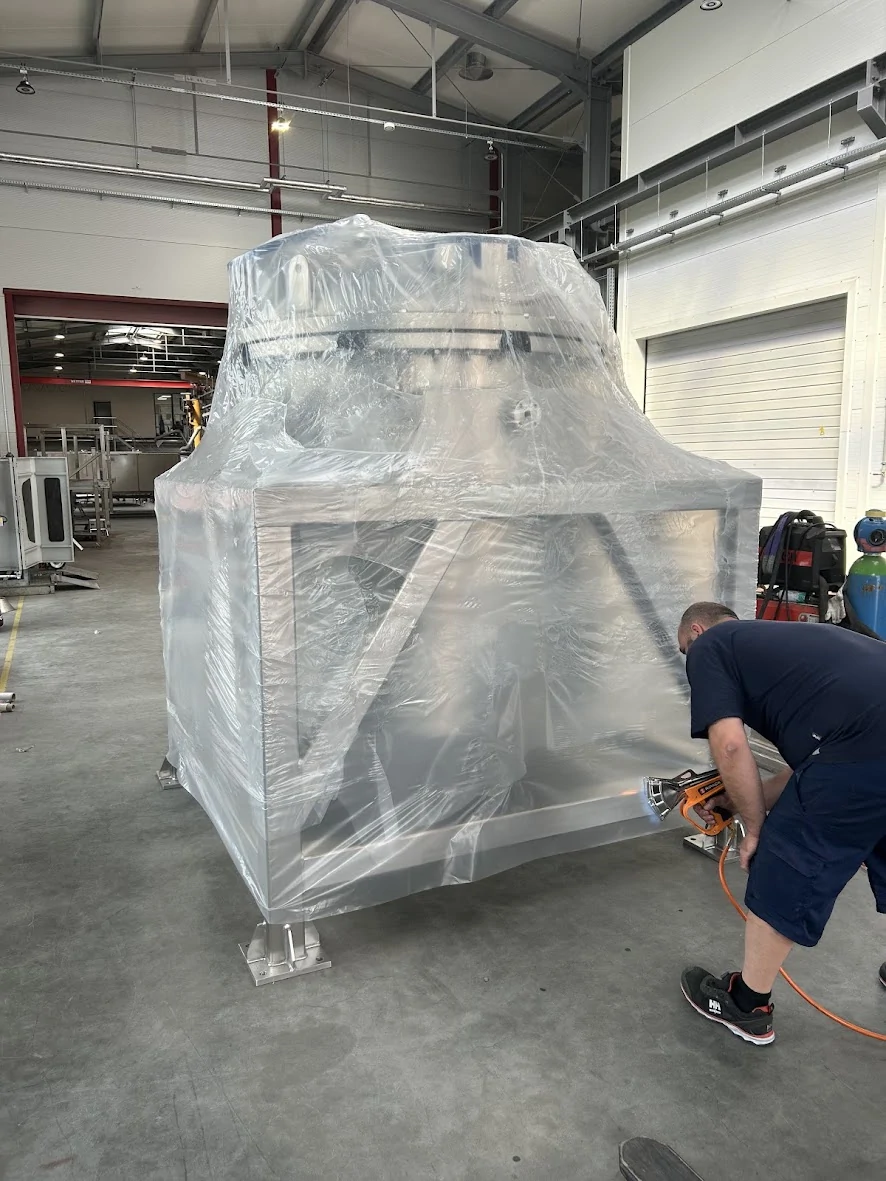
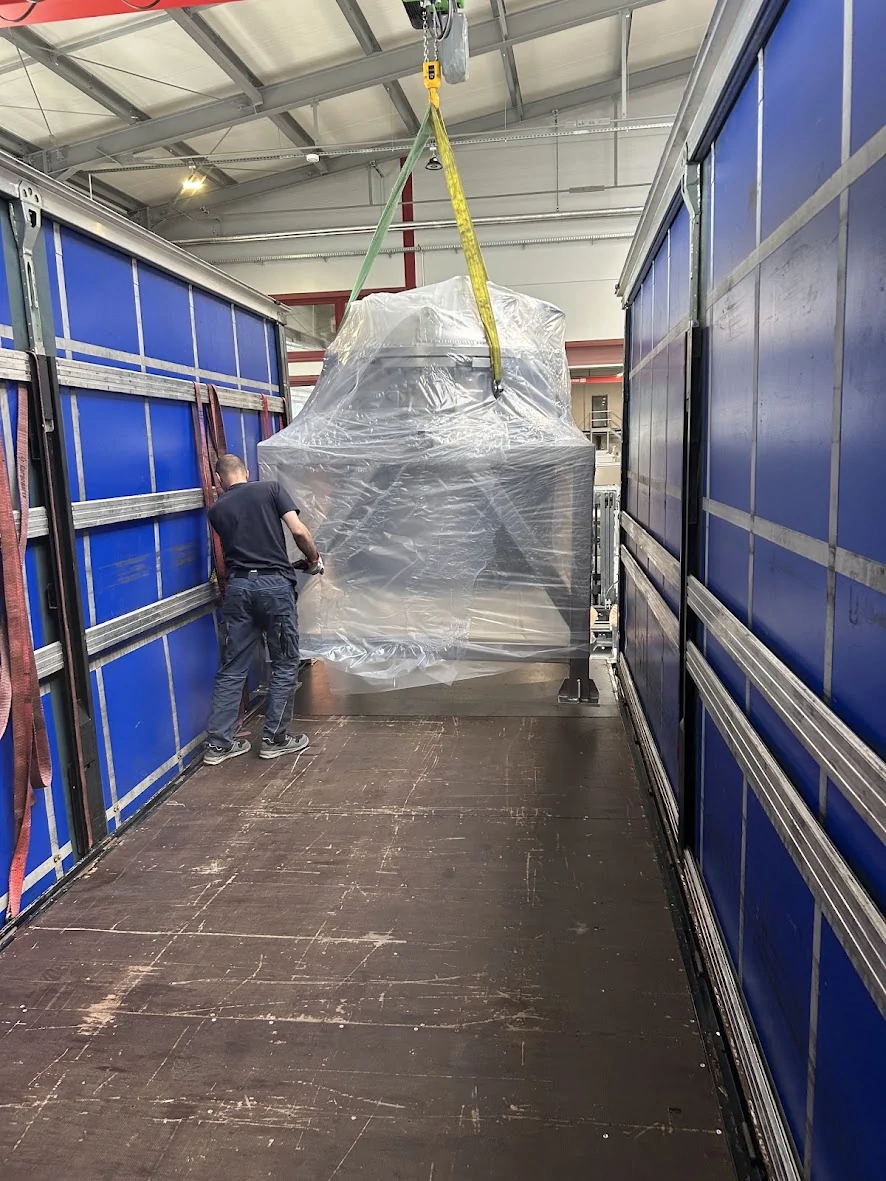
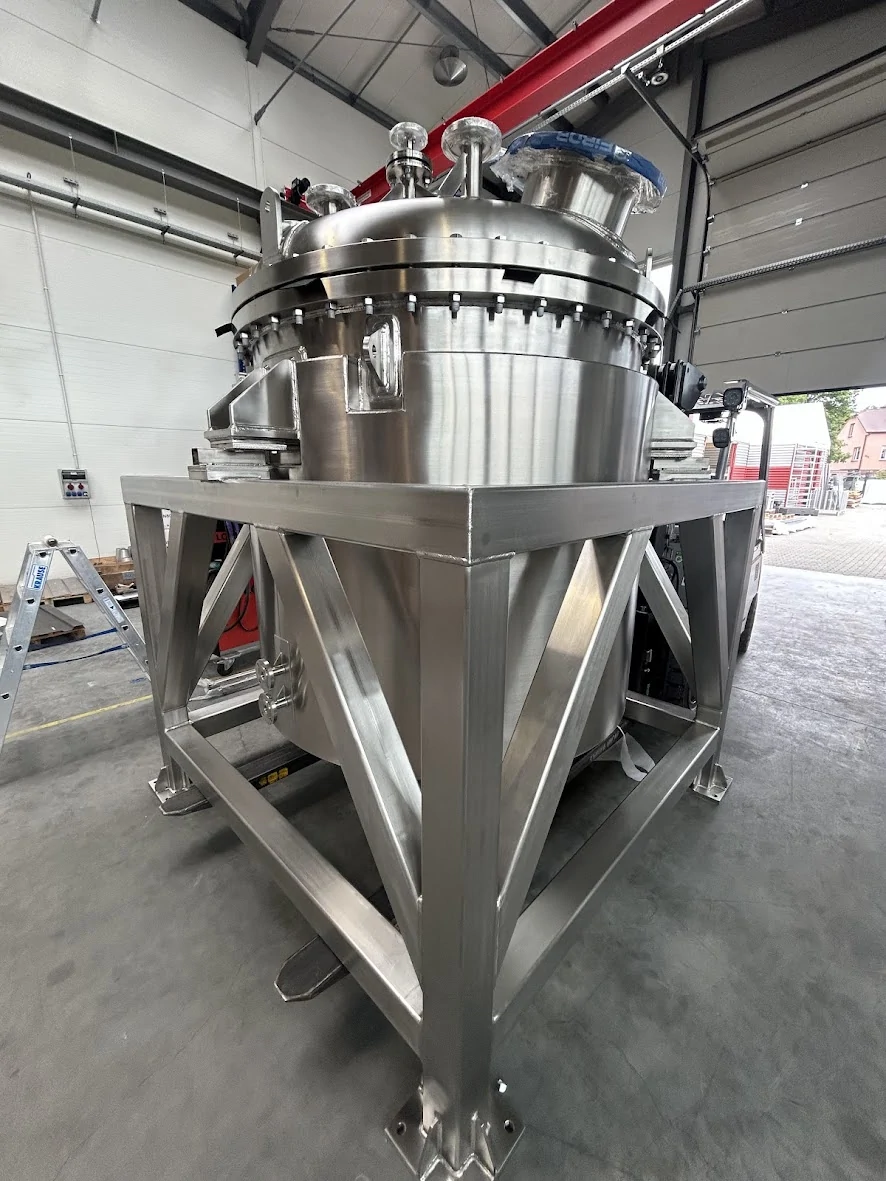
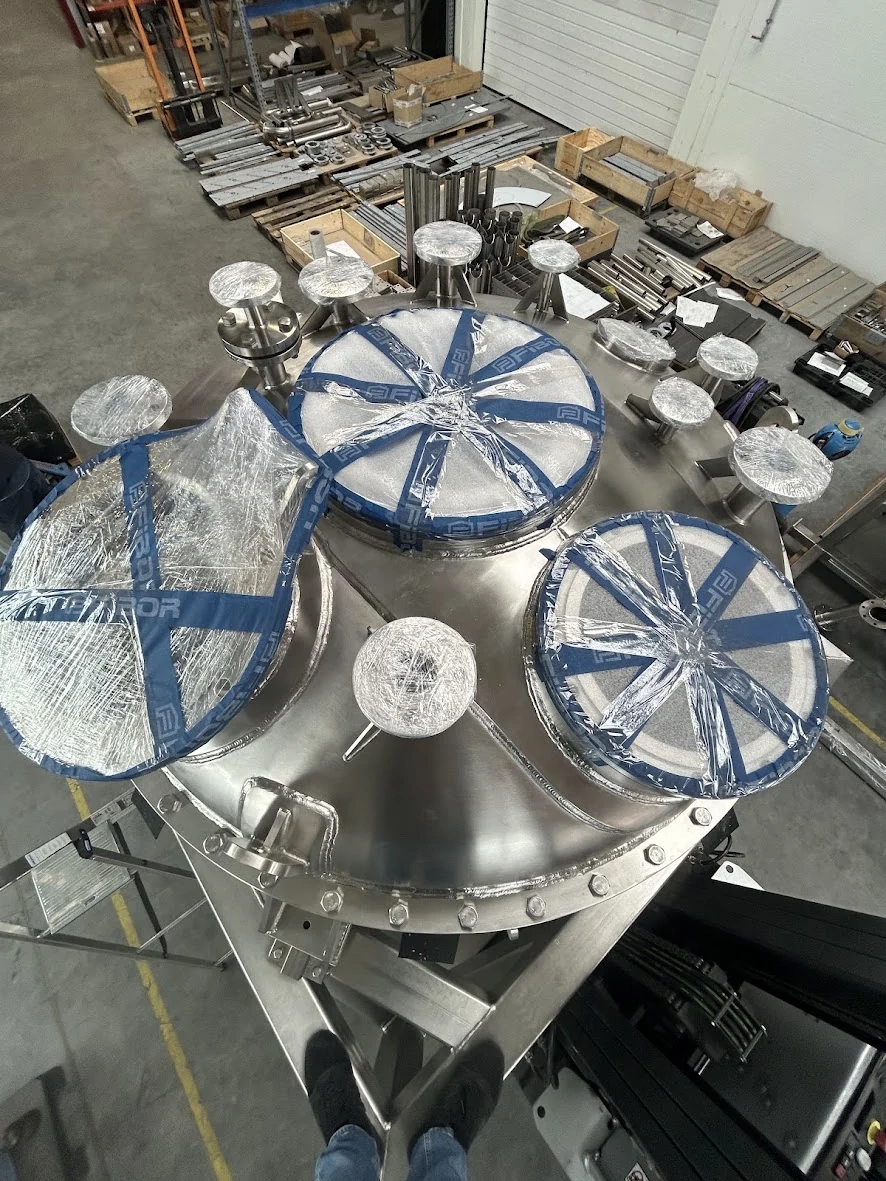
Realizacja specjalistycznego zbiornika ciśnieniowego ze stali nierdzewnej 1.4404 / 316L, wyposażonego w płaszcz grzewczy typu Dimple Jacket, płaszcz izolacyjny oraz ramę. Zbiornik powstaje zgodnie z dyrektywą PED, a spoiny zostaną poddane badaniom RT oraz próbom ciśnieniowym podczas odbioru jednostki TÜV.
To pierwsza realizacja GMM INOX o takiej grubości płaszcza i z własnoręcznie wykonanym płaszczem grzewczym. Projekt obejmuje m.in. toczenie, walcowanie, spawanie, montaż i przygotowanie powierzchni. Przy 70% zaawansowania pochłonął już ponad 1000 roboczogodzin.
Kategoria
Liczba roboczogodzin
Ponad 1000 h
(przy 70% zaawansowania projektu)
Wymiary
Ø 1550 mm
Wysokość zbiornika: 1980 mm
Wysokość całkowita: 4300 mm
Materiał
Stal nierdzewna
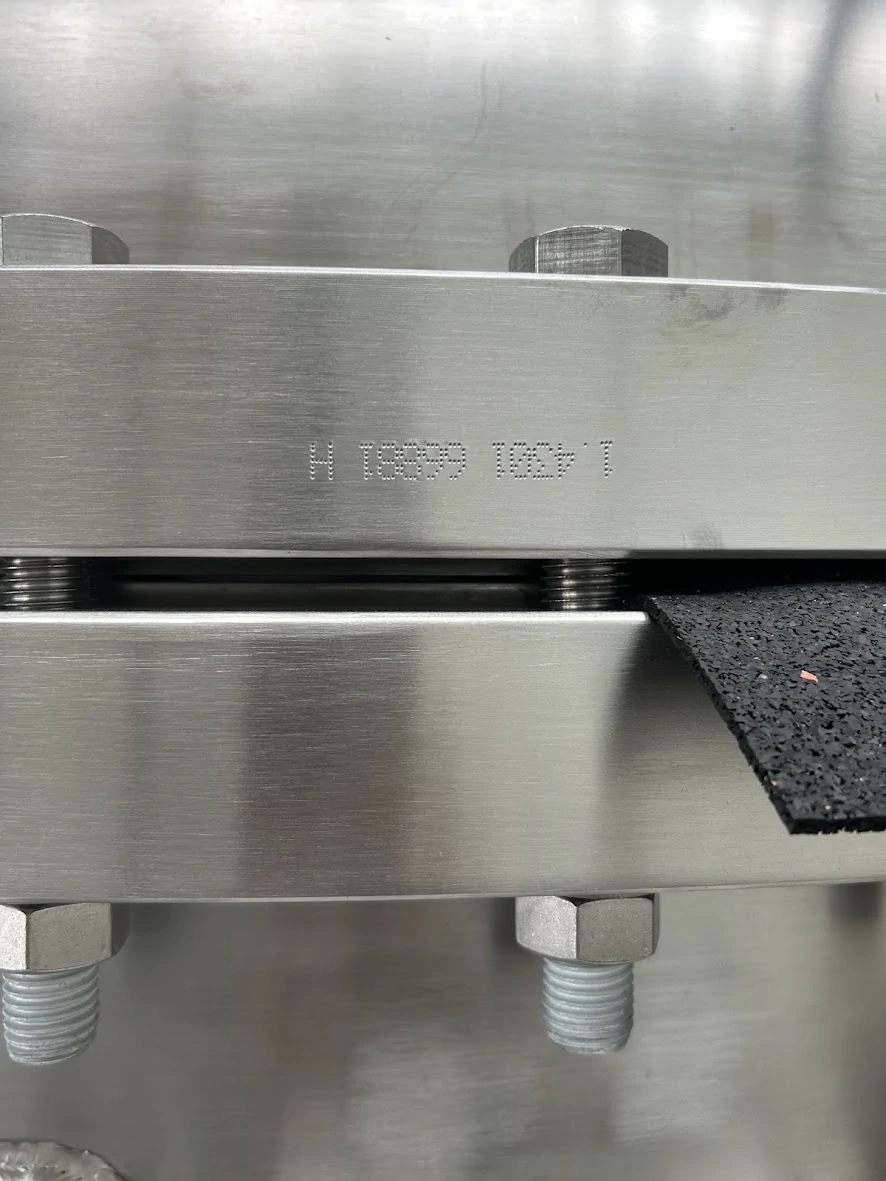
1.4404 / AISI 316L
Założenia projektu
Realizacja zbiornika ciśnieniowego z płaszczem grzewczym typu Dimple Jacket wymagała indywidualnego podejścia technologicznego ze względu na grubość płaszcza i dennic wynoszącą 10 mm oraz zastosowanie stali nierdzewnej 1.4404 / 316L. Kluczowym założeniem było wykonanie konstrukcji zgodnie z wymaganiami dyrektywy PED, przy zachowaniu wysokiej jakości spoin, odpowiedniej geometrii oraz pełnej szczelności całego układu.
Szczególnym wyzwaniem było wykonanie płaszcza grzewczego we własnym zakresie. Zespół GMM INOX dostosował narzędzia oraz proces technologiczny do przygotowania i wytłaczania otworów na prasie krawędziowej, a następnie do walcowania, spawania i montażu całej konstrukcji. Projekt zakłada również badania spoin metodą RT oraz próby ciśnieniowe zbiornika i płaszcza grzewczego podczas odbioru z udziałem jednostki TÜV.
Specyfikacja techniczna
Raleria realziacji