W nowoczesnych zakładach przemysłu spożywczego, farmaceutycznego, kosmetycznego oraz chemicznego, efektywność energetyczna przestała być jedynie elementem polityki zrównoważonego rozwoju – stała się kluczowym czynnikiem decydującym o rentowności produkcji. Sercem większości linii technologicznych są zbiorniki procesowe. To w nich zachodzą precyzyjnie kontrolowane reakcje chemiczne, procesy mieszania, pasteryzacji, fermentacji, krystalizacji czy magazynowania substancji w ściśle określonej temperaturze.
Utrzymanie stabilnego reżimu termicznego wewnątrz aparatury wymaga nie tylko zaawansowanej automatyki i czułych sensorów, ale przede wszystkim doskonałej bariery pasywnej. Błędy na etapie projektowania lub wykonawstwa izolacji prowadzą do powstawania mostków termicznych, drastycznych strat energii oraz groźnego zjawiska korozji podizolacyjnej (CUI – Corrosion Under Insulation). W tym artykule szczegółowo analizujemy fizykę cieplną zbiorników ze stali nierdzewnej, punkty krytyczne konstrukcji oraz najlepsze praktyki inżynieryjne pozwalające uzyskać stuprocentową sprawność termiczną.
Fizyka cieplna i ukryte funkcje profesjonalnej izolacji
Z perspektywy finansowej najważniejszy jest bezpośredni rachunek za media (parę technologiczną, wodę lodową czy energię elektryczną). Jednak dla inżyniera procesu i kierownika utrzymania ruchu, prawidłowo zaprojektowana izolacja termiczna pełni szereg innych, strategicznych funkcji:
1. Stabilność kinetyki procesu i powtarzalność partii zbiorników procesowych
W branży farmaceutycznej i biotechnologicznej wahania temperatury rzędu $0,5^\circ\text$ mogą całkowicie zepsuć całą partię produktu, hamując aktywność enzymatyczną, zaburzając proces krystalizacji lub nieodwracalnie zmieniając lepkość substancji. Izolacja ma za zadanie uniezależnić mikroklimat wewnątrz zbiornika od dynamicznych zmian temperatury na hali produkcyjnej (np. podczas wietrzenia, zmian pór roku czy pracy sąsiednich maszyn).
2. Ochrona przed zjawiskiem kondensacji (Punkt Rosy)
W przypadku zbiorników chłodzonych (np. tanków fermentacyjno-leżakowych w browarnictwie, zbiorników magazynowych na mleko czy reaktorów kosmetycznych), wadliwa izolacja powoduje obniżenie temperatury zewnętrznego płaszcza poniżej punktu rosy. Skutkuje to permanentnym wykraplaniem się wilgoci z powietrza na ściankach. Wilgoć w strefie produkcyjnej to natychmiastowe złamanie rygorów higienicznych – stwarza idealne środowisko do rozwoju pleśni, grzybów i biofilmów bakteryjnych, co dyskwalifikuje zakład podczas audytów GMP lub HACCP.
3. Bezpieczeństwo BHP i ochrona personelu
Zbiorniki procesowe bardzo często pracują w ekstremalnych temperaturach – od głębokiego zamrażania po procesy sterylizacji mediami termicznymi (SIP) realizowane w temperaturach przekraczających $121^\circ\text$ lub czyszczenie chemiczne w systemie CIP ($85^\circ\text$). Zewnętrzny płaszcz ochronny musi gwarantować, że temperatura dotykowa powierzchni nie przekroczy bezpiecznych norm BHP (zazwyczaj maksymalnie $50^\circ\text$ dla metalu), eliminując ryzyko dotkliwych poparzeń pracowników.
Analiza materiałowa: Wełna mineralna vs. Pianka poliuretanowa (PU)
Wybór medium izolującego to jedna z najważniejszych decyzji projektowych. Nie ma jednego uniwersalnego materiału; decyzja zależy od profilu temperatur roboczych, geometrii zbiornika oraz środowiska, w jakim aparat będzie eksploatowany.
| Cecha / Parametr | Techniczna Wełna Mineralna | Pianka Poliuretanowa (PU) |
|---|---|---|
| Współczynnik przewodzenia (λ) | Średni (~0,036 – 0,042 W/mK) | Doskonały (~0,022 – 0,026 W/mK) |
| Maksymalna temperatura robocza | Bardzo wysoka (nawet do 600°C) | Ograniczona (zazwyczaj do 130°C) |
| Klasa odporności ogniowej | A1 (całkowicie niepalna) | B1 / B2 (samogasnąca / palna) |
| Struktura fizyczna | Włóknista (podatna na osiadanie) | Komórkowa, sztywna i jednorodna |
| Odporność na nasiąkanie wodą | Niska (wymaga idealnej osłony) | Wysoka (struktura zamkniętokomórkowa) |
Kiedy stosować techniczną wełnę mineralną do zbiorników procesowych?
Wełna mineralna (skalna lub szklana) to niezastąpiony materiał w instalacjach wysokotemperaturowych. Jest całkowicie niepalna i stabilna chemicznie. Głównym wyzwaniem inżynieryjnym przy wełnie jest jej skłonność do osiadania pod wpływem grawitacji i drgań instalacji na pionowych ścianach zbiornika. Aby temu zapobiec, w profesjonalnych projektach stosuje się wyłącznie wełnę lamelową (gdzie włókna są ułożone prostopadle do izolowanej powierzchni, co drastycznie zwiększa odporność na ściskanie) lub specjalne maty na siatkach z drutu nierdzewnego, mocowane do płaszcza za pomocą dedykowanych szpilek i klipsów blokujących.
Kiedy lepsza będzie pianka poliuretanowa (PU)?
Pianka PU (wtryskiwana ciśnieniowo na gorąco lub montowana w postaci prefabrykowanych segmentów dopasowanych do promienia zbiornika) to król izolacji chłodniczych. Dzięki zamkniętej strukturze komórkowej ma znakomity współczynnik $\lambda$, co pozwala zmniejszyć grubość izolacji o niemal połowę w stosunku do wełny, zachowując ten sam opór cieplny. Wtrysk ciśnieniowy pozwala na bezszwowe wypełnienie przestrzeni między zbiornikiem właściwym a poszyciem, eliminując jakiekolwiek pęcherze powietrza i doskonale przylegając do skomplikowanych kształtów den czy przyłączy.
Anatomia mostków termicznych – punkty krytyczne w zbiornikach ze stali nierdzewnej
Stal nierdzewna (np. gatunki AISI 304 czy kwasoodporna AISI 316L) charakteryzuje się stosunkowo niską przewodnością cieplną jak na metale, jednak w porównaniu z materiałami izolacyjnymi jest ona wciąż gigantyczna. Każdy element konstrukcyjny, który „przebija" warstwę izolacji i łączy wnętrze zbiornika ze środowiskiem zewnętrznym, staje się autostradą dla ucieczki ciepła – czyli mostkiem termicznym.
Inżynierowie wyróżniają trzy główne strefy ryzyka, które wymagają indywidualnego podejścia projektowego:
1. Elementy wsporcze: Stopy, nogi i zawieszenia aparatów
Zbiornik procesowy wypełniony gęstym produktem i wyposażony w ciężkie mieszadło z motonapędem waży często od kilku do kilkunastu ton. Cała ta masa musi spoczywać na stopach nośnych. Jeśli noga zbiornika zostanie przyspawana bezpośrednio do ciśnieniowego płaszcza wewnętrznego i wyprowadzona na zewnątrz poza obrys izolacji, powstaje potężny mostek termiczny. Ciepło (lub zimno) jest bezustannie transferowane bezpośrednio w fundament hali lub konstrukcję wsporczą instalacji (skid).
- Rozwiązanie inżynieryjne: Stosowanie tzw. przerw termicznych (thermal breaks). Pomiędzy nogą zbiornika a punktem podparcia montuje się specjalistyczne przekładki termoizolacyjne wykonane z laminatów szklano-epoksydowych lub tworzyw wysokowytrzymałościowych (np. PEEK lub odpowiednio zagęszczony poliuretan konstrukcyjny). Elementy te charakteryzują się ogromną odpornością na ściskanie przy minimalnej przewodności cieplnej. Alternatywnie projektuje się stopy z podwójnym węzłem mocującym, gdzie odcinek stykający się z płaszczem roboczym pozostaje wewnątrz warstwy izolacji.
2. Króćce technologiczne, przyłącza pomiarowe i włazy rewizyjne
Każdy zaawansowany zbiornik wymaga dziesiątek przyłączy: króćców pod instalacje mycia CIP/SIP, doprowadzenia surowców, odpływów dennych, a także gniazd pod automatykę (sondy pH, konduktometry, radary poziomu, czujniki temperatury PT100). Każde takie przejście przerywa ciągłość izolacji. Złe wykończenie tych stref skutkuje liniowymi i punktowymi stratami ciepła, a także lokalnym przemarzaniem blachy.
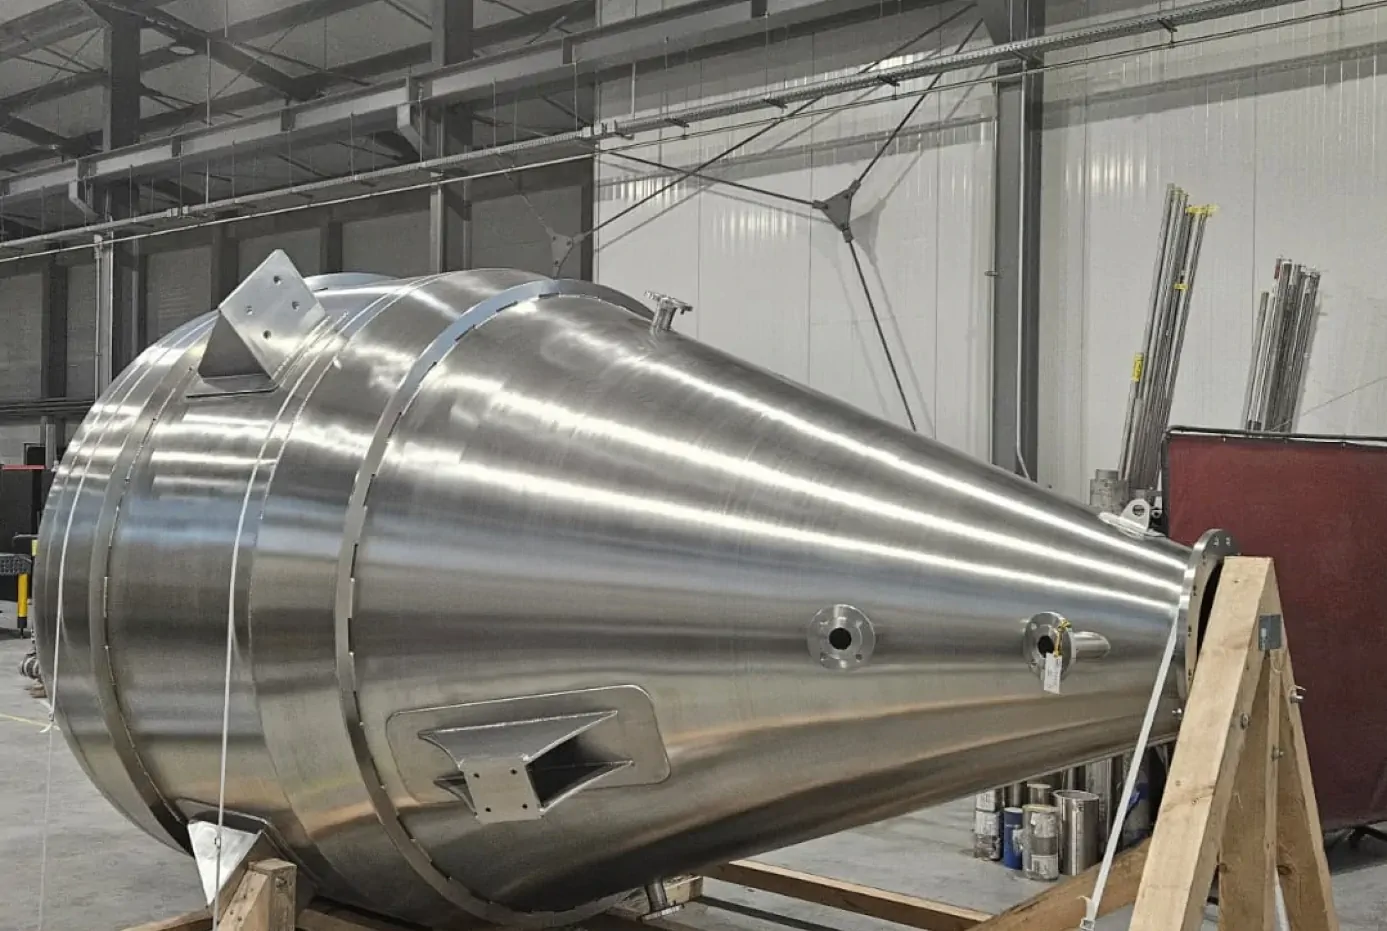
- Rozwiązanie inżynieryjne: Przedłużanie szyjek króćców i kołnierzy tak, aby ich punkty przyłączeniowe (np. złącza higieniczne Triclamp czy kołnierze ASEPTIK) znajdowały się wyraźnie poza nominalną grubością izolacji. Przestrzeń wokół szyjki jest precyzyjnie pasowana z materiałem izolacyjnym, a na płaszczu zewnętrznym montuje się szczelne rozety maskujące z wyoblonym kołnierzem, które uniemożliwiają powstawanie nieszczelności i odprowadzają ciecz podczas mycia zewnętrznego.
3. Konstrukcje pomocnicze i stelaże automatyki
Montaż tras kablowych, szafek sterowniczych czy osłon napędów bezpośrednio do płaszcza zbiornika za pomocą wsporników metalowych to klasyczny błąd wykonawczy. Generuje on dziesiątki małych, trudnych do wykrycia punktów ucieczki ciepła.
- Rozwiązanie inżynieryjne: Wszelkie konstrukcje pomocnicze powinny być montowane do zewnętrznego, nośnego płasza izolacji (jeśli ma odpowiednią grubość i sztywność) lub mocowane za pośrednictwem dedykowanych, izolowanych łączników dystansowych.
Płaszcz zewnętrzny (Cladding) a destrukcyjne zjawisko korozji podizolacyjnej (CUI)
Izolacja termiczna nie może pracować w próżni – musi być bezwzględnie chroniona przed uszkodzeniami mechanicznymi, kurzem, a przede wszystkim przed wilgocią i wodą. Funkcję ochronną pełni płaszcz zewnętrzny (tzw. poszywa lub cladding), realizowany z blachy nierdzewnej, najczęściej o wykończeniu lustrzanym (poler) lub matowym (szczotkowanym).
Nieszczelność płaszcza zewnętrznego niesie ze sobą ryzyko pojawienia się korozji podizolacyjnej (CUI – Corrosion Under Insulation). To jeden z najgroźniejszych i najtrudniejszych do wykrycia procesów destrukcji aparatury przemysłowej. Jeśli podczas intensywnego mycia chemicznego hali woda wniknie przez mikroszczeliny poszywy do wnętrza wełny mineralnej, dochodzi do katastrofy:
- Drastyczny spadek izolacyjności: Woda ma ponad dwudziestokrotnie wyższy współczynnik przewodzenia ciepła niż powietrze uwięzione we włóknach wełny. Zamoknięta izolacja przestaje izolować, generując ogromne straty energii.
- Niewidoczna korozja wżerowa: Ciepłe, wilgotne środowisko panujące bezpośrednio przy ścianie wewnętrznej zbiornika, w połączeniu z chemią myjącą (szczególnie jeśli zawiera ona jony chlorkowe), drastycznie przyspiesza korozję stali nierdzewnej. Proces ten rozwija się całkowicie niewidoczny dla oka ludzkiego pod warstwą blachy osłonowej. Często pierwszym objawem CUI jest nagłe, awaryjne rozszczelnienie zbiornika i wyciek produktu, co generuje gigantyczne koszty przestoju i naprawy.
Jak inżynieryjnie zapewnić 100% szczelności poszycia?
- W pełni spawany płaszcz zewnętrzny (Full Welded Cladding): To standard w branży farmaceutycznej oraz przy wymagających aplikacjach spożywczych. Arkusze blachy osłonowej nie są nitowane ani skręcane, lecz w całości spawane metodą TIG, a spoiny są szlifowane do gładkości. Taki płaszcz tworzy monolityczną, hermetyczną kapsułę, całkowicie odporną na wodę pod wysokim ciśnieniem (myjki ciśnieniowe) i agresywne środki dezynfekujące.
- Profilowanie zakładkowe i systemy odpływowe: W przypadku poszyć montowanych mechanicznie, arkusze blach muszą być profilowane na zaginarkach w taki sposób, aby górny arkusz zawsze zachodził na dolny z głębokim zamkiem, uniemożliwiając grawitacyjny wlot wody. Wszystkie połączenia nitowane są dodatkowo uszczelniane specjalistycznymi masami poliuretanowymi lub silikonami technicznymi o podwyższonej odporności termicznej i chemicznej.
- Wyoblenia i rozety na przejściach: Każde przejście kołnierzowe przez poszycie zewnętrzne musi zostać wykończone szczelną rozetą, spawaną do rury króćca lub uszczelnioną dedykowaną uszczelką elastomerową zgodną z wytycznymi FDA i EHEDG.
Projektowanie według indywidualnej specyfikacji – dlaczego podejście seryjne zawodzi?
W przemyśle procesowym nie istnieją dwa identyczne projekty. Każde medium – od płynnego azotu, przez mleko, piwo, aż po gęste syropy cukrowe czy maści farmaceutyczne – wymaga innej mapy dystrybucji temperatur. Projektowanie izolacji zbiornika procesowego musi być ściśle zintegrowane z jego technologią grzewczo-chłodzącą.
Zbiornik wyposażony w zaawansowany płaszcz grzewczy typu pillow plate (płyty tłoczone/poduszkowe) charakteryzuje się bardzo intensywną wymianą ciepła i wysokimi ciśnieniami roboczymi. Konstrukcja izolacji musi w tym przypadku uwzględniać nie tylko sam bilans strat energii, ale także zjawisko rozszerzalności liniowej materiału. Stal nierdzewna pod wpływem wysokich temperatur ulega fizycznemu wydłużeniu. Jeśli izolacja i płaszcz zewnętrzny zostaną zamontowane „na sztywno", bez uwzględnienia dylatacji i podatności materiału izolacyjnego, naprężenia termiczne doprowadzą do pokrzywienia poszycia, pękania spoin montażowych i rozszczelnienia całego systemu.
Właściwy dobór technologii izolacyjnej musi opierać się na wielokryterialnej analizie inżynieryjnej, obejmującej:
- Dokładne obliczenia grubości izolacji na podstawie zakładanej temperatury otoczenia i dopuszczalnego spadku temperatury medium w czasie.
- Wyznaczenie punktu rosy dla unikania kondensacji w tankach chłodniczych.
- Analizę sekwencji produkcyjnej – montaż izolacji i płaszcza osłonowego to kluczowy, końcowy etap montażu, który może zostać zapoczątkowany dopiero po przeprowadzeniu pełnej procedury badań nieniszczących (NDT), takich jak badania radiograficzne (RT), ultradźwiękowe (UT) czy penetracyjne (PT) spoin roboczych zbiornika.
W GMM INOX rozumiemy, że bezawaryjność aparatu procesowego zależy od precyzji wykonania najmniejszego detal. Dlatego nie korzystamy z gotowych, uniwersalnych szablonów. Każdy projekt realizujemy od podstaw, opierając się na indywidualnych specyfikacjach technicznych klienta – od zaawansowanych obliczeń cieplnych, przez projektowanie CAD/3D, precyzyjne cięcie laserowe, walcowanie blach o grubych przekrojach, aż po finalny, rzemieślniczy montaż i pasywację chemiczną spoin. Taka integracja procesów produkcyjnych pod jednym dachem gwarantuje, że gotowy produkt będzie w 100% wolny od wad strukturalnych i ukrytych mostków termicznych.
Podsumowanie
Izolacja termiczna zbiorników procesowych to element inżynierii przemysłowej, który ma bezpośrednie przełożenie na koszty operacyjne (OPEX) każdego zakładu produkcyjnego. Świadome unikanie mostków termicznych poprzez stosowanie izolowanych przerw konstrukcyjnych, hermetyzację przejść króćców i perfekcyjne wykonanie spawanego płaszcza zewnętrznego chroni instalację przed destrukcyjną korozją podizolacyjną i gwarantuje stabilność procesów technologicznych. Wybór wyspecjalizowanego partnera, który posiada zaawansowany park maszynowy i potrafi zaprojektować oraz wykonać urządzenie skrojone dokładnie pod unikalne parametry pracy Twojego zakładu, to klucz do bezawaryjnej, bezpiecznej i energooszczędnej produkcji przez dekady.