Współczesny przemysł procesowy – obejmujący zaawansowaną biogospodarkę, produkcję sterylnych form leków, biotechnologię, kosmetykę High-Tech oraz rygorystyczne przetwórstwo spożywcze – funkcjonuje w oparciu o kryteria zerojedynkowe. Tutaj nie ma miejsca na marginalne błędy, nieplanowane przestoje awaryjne czy najmniejsze ryzyko kontaminacji mikrobiologicznej produktu. Urządzenia stanowiące serce tych linii technologicznych, czyli reaktory, mieszalniki i zbiorniki procesowe, nieustannie pracują w środowiskach skrajnie wymagających. Są poddawane niszczącemu działaniu stężonych kwasów i zasad, gwałtownym szokiem termicznym i mechanicznym obciążeniom dynamicznym powodowanym przez układy mieszające.
W poszukiwaniu materiału idealnego, który sprosta tym destrukcyjnym czynnikom, a jednocześnie gwarantuje absolutne bezpieczeństwo higieniczne, inżynieria materiałowa wskazuje tylko jednego faworyta: wysokostopową stal nierdzewną i kwasoodporną. Zrozumienie, dlaczego ten materiał stanowi bezwzględną gwarancję jakości i długowieczności aparatury procesowej, wymaga głębokiego spojrzenia na jego strukturę krystaliczną, fizykochemię powierzchni oraz zaawansowaną technologię obróbki metalurgicznej.
Fizykochemia odporności: Fenomen warstwy pasywnej i mechanizm autooksydacji
Aby w pełni pojąć, dlaczego stal nierdzewna wykazuje tak rewelacyjne parametry użytkowe, należy odrzucić powszechne myślenie o niej jako o materiale „niezniszczalnym" w sposób statyczny. Odporność stali nierdzewnej na korozję to proces dynamiczny, opierający się na unikalnych zjawiskach chemicznych zachodzących na poziomie atomowym.
Głównym elementem stopowym decydującym o „nierdzewności" stali jest chrom ($\text$), którego zawartość w strukturze stopu musi wynosić minimum 10,5%. W momencie, gdy czysty stop metalu styka się z otoczeniem zawierającym tlen (powietrze atmosferyczne, woda napowietrzona, roztwory wodne), chrom wchodzi w natychmiastową reakcję chemiczną. Na powierzchni materiału formuje się mikroskopijna, zwarta i ciągła warstwa tlenków oraz wodorotlenków chromu. Ma ona grubość zaledwie kilku nanometrów (jest całkowicie niewidoczna dla ludzkiego oka), lecz charakteryzuje się niezwykle silnym wiązaniem cząsteczkowym, stanowiąc barierę nie do przebicia dla atomów tlenu oraz agresywnych jonów kwasowych. Proces ten nazywamy pasywacją.
Największym atutem warstwy pasywnej jest jej zdolność do samoregeneracji (autooksydacji). Jeśli podczas eksploatacji zbiornika dojdzie do mechanicznego uszkodzenia powierzchni – na przykład zarysowania ostrym narzędziem podczas inspekcji lub starcia przez twarde cząstki mieszanego produktu – tarcza ochronna nie zostaje bezpowrotnie zerwana. Odsłonięte w miejscu rysy atomy chromu natychmiast reagują z tlenem z otoczenia, odbudowując ciągłość warstwy pasywnej w ułamku sekundy. Dzięki temu stal nierdzewna nie wymaga nakładania sztucznych powłok malarskich, galwanicznych czy emaliowanych, które z czasem mogłyby odpryskiwać, łuszczyć się i zanieczyszczać produkt wewnątrz zbiornika.
Anatomia stopów: Precyzyjny dobór metalurgiczny pod specyfikę procesu
W inżynierii przemysłowej pojęcie „stal nierdzewna" jest terminem bardzo szerokim. Obejmuje ono stale ferrytyczne, martenzytyczne, austenityczne oraz ferrytyczno-austenityczne (typu Duplex). W produkcji zaawansowanej aparatury procesowej dla branż higienicznych prym wiodą stale austenityczne, charakteryzujące się doskonałą plastycznością, podatnością na formowanie na zimno oraz wybitną spawalnością.
Jednak gwarancja jakości zbiornika zależy od tego, czy inżynier projektujący aparat dobierze właściwy gatunek stopu do chemii i fizyki planowanego procesu produkcyjnego. Najmniejszy błąd na tym etapie może skutkować przedwczesną degradacją struktury metalu. W wymagających aplikacjach B2B najczęściej operuje się dwoma flagowymi gatunkami stali:
AISI 304 / 304L (PN-EN 1.4301 / 1.4307)
To klasyczna stal chromowo-niklowa, stanowiąca absolutny fundament przemysłu spożywczego. Wykazuje doskonałą odporność na korozję atmosferyczną, wodę pitną oraz działanie kwasów organicznych występujących naturalnie w żywności (np. kwas mlekowy, kwas cytrynowy). Wersja z oznaczeniem „L" (low carbon) charakteryzuje się obniżoną zawartością węgla (poniżej 0,03%), co drastycznie ogranicza ryzyko wydzielania się węglików chromu na granicach ziaren podczas spawania. Dzięki temu stal ta zachowuje pełną odporność na korozję międzykrystaliczną w strefach wpływu ciepła. AISI 304L to idealny materiał na zbiorniki magazynowe do mleka, tanki fermentacyjne w browarnictwie czy zbiorniki buforowe w przemyśle sokowniczym.
AISI 316 / 316L (PN-EN 1.4401 / 1.4404)
Gdy proces produkcyjny wchodzi w obszar skrajnie agresywnej chemii, wysokich temperatur oraz obecności soli, standardowa stal AISI 304 okazuje się niewystarczająca. Wówczas do gry wkracza stal kwasoodporna AISI 316L. Jej unikalną cechą jest dodatek molibdenu (w stężeniu od 2% do 3%).
Obecność molibdenu modyfikuje strukturę warstwy pasywnej, czyniąc ją niezwykle odporną na tzw. korozję wżerową i szczelinową. Są to bardzo niebezpieczne, punktowe formy niszczenia metalu, wywoływane najczęściej przez jony chlorkowe (obecne m.in. w solankach spożywczych, produktach kosmetycznych czy silnych środkach dezynfekujących). Ponadto niski poziom węgla gwarantuje stabilność strukturalną przy długotrwałym obciążeniu termicznym. Z tego powodu AISI 316L to bezwzględny, narzucony normami standard w produkcji reaktorów farmaceutycznych, komór izolacyjnych, aparatury kosmetycznej oraz zbiorników na agresywne media chemiczne.
Standardy higieniczne: Projektowanie pod rygorystyczne procedury CIP i SIP – Zbiorniki procesowe
W przemyśle kosmetycznym, spożywczym i farmaceutycznym jakość zbiornika mierzy się również łatwością jego sterylizacji i mycia. Każda mikroskopijna szczelina, por czy chropowatość może stać się enklawą dla rozwoju niebezpiecznych kolonii bakteryjnych i formowania się odpornych na środki chemiczne biofilmów. Stal nierdzewna, dzięki swojej unikalnej strukturze krystalicznej i gęstości, jest materiałem całkowicie monolitycznym i nieporowatym.
Ta właściwość pozwala na bezpieczne i powtarzalne stosowanie nowoczesnych, zautomatyzowanych systemów mycia i sterylizacji bez konieczności demontażu aparatury:
- CIP (Clean-in-Place): Proces polegający na natryskiwaniu na wewnętrzne ścianki zbiornika agresywnych chemicznie roztworów myjących (zazwyczaj 1-2% roztwór wodorotlenku sodu $\text$ oraz kwasu azotowego $\text_3$) o temperaturze dochodzącej do $85^\circ\text$. Stal nierdzewna w gatunku AISI 316L jest całkowicie obojętna na to chemiczne uderzenie; nie wchodzi w reakcje z detergentami i nie ulega zmatowieniu ani erozji chemicznej.
- SIP (Sterilization-in-Place): Następująca po myciu faza sterylizacji termicznej za pomocą pary nasyconej wprowadzanej do zbiornika pod ciśnieniem. Temperatury wewnątrz aparatu osiągają wówczas od $121^\circ\text$ do $134^\circ\text$. W takich warunkach materiały kompozytowe czy tworzywa sztuczne uległyby odkształceniu lub degradacji polimerowej. Stal nierdzewna zachowuje pełną stabilność mechaniczną i geometryczną, a jej niski współczynnik rozszerzalności cieplnej pozwala na bezpieczną pracę w cyklach ciągłego ogrzewania i gwałtownego schładzania (szok termiczny).
Technologia wykonawstwa: Dlaczego obróbka decyduje o finalnej jakości stali?
Posiadanie najlepszego gatunku stali hutniczej z certyfikatem 3.1 to zaledwie punkt wyjścia. Prawdziwa gwarancja jakości rodzi się w halach produkcyjnych, gdzie surowy arkusz blachy przekształcany jest w zaawansowany aparat procesowy. Każdy proces mechaniczny i termiczny ma bezpośredni wpływ na stan warstwy pasywnej stali.
Topografia powierzchni i reżim chropowatości ($R_a$)
W branżach High-Puritity gładkość powierzchni jest parametrem krytycznym. Mierzy się ją współczynnikiem chropowatości $R_a$. Im niższa wartość $R_a$, tym powierzchnia jest bardziej gładka, a ryzyko adhezji (przywierania) zanieczyszczeń mniejsze.
W zbiornikach dla przemysłu spożywczego standardem jest wykończenie na poziomie $R_a < 0,8\ \mu\text$. Z kolei w przemyśle farmaceutycznym normy GMP wymagają chropowatości wewnątrz zbiornika na poziomie $R_a < 0,4\ \mu\text$, a w skrajnych przypadkach nawet $R_a < 0,2\ \mu\text$. Aby osiągnąć tak wyśrubowane parametry, stal poddaje się wieloetapowemu szlifowaniu mechanicznemu, a następnie elektropolerowaniu (polerowaniu elektrolitycznemu). Elektropolerowanie usuwa z powierzchni metalu mikro-wierzchołki na poziomie mikronowym, zaokrągla krawędzie mikroszczelin i dodatkowo wzbogaca wierzchnią warstwę w atomy chromu, co potęguje właściwości antykorozyjne zbiornika.
Metalurgia połączeń spawanych
Spoina to punkt krytyczny każdego zbiornika ciśnieniowego i procesowego. Nieprawidłowo wykonany spaw drastycznie obniża jakość całego urządzenia. W GMM INOX fundamentem łączenia stali nierdzewnych jest spawanie metodą TIG (Tungsten Inert Gas) oraz zaawansowane spawanie orbitalne pod ścisłą osłoną gazów obojętnych (argon o wysokiej czystości).
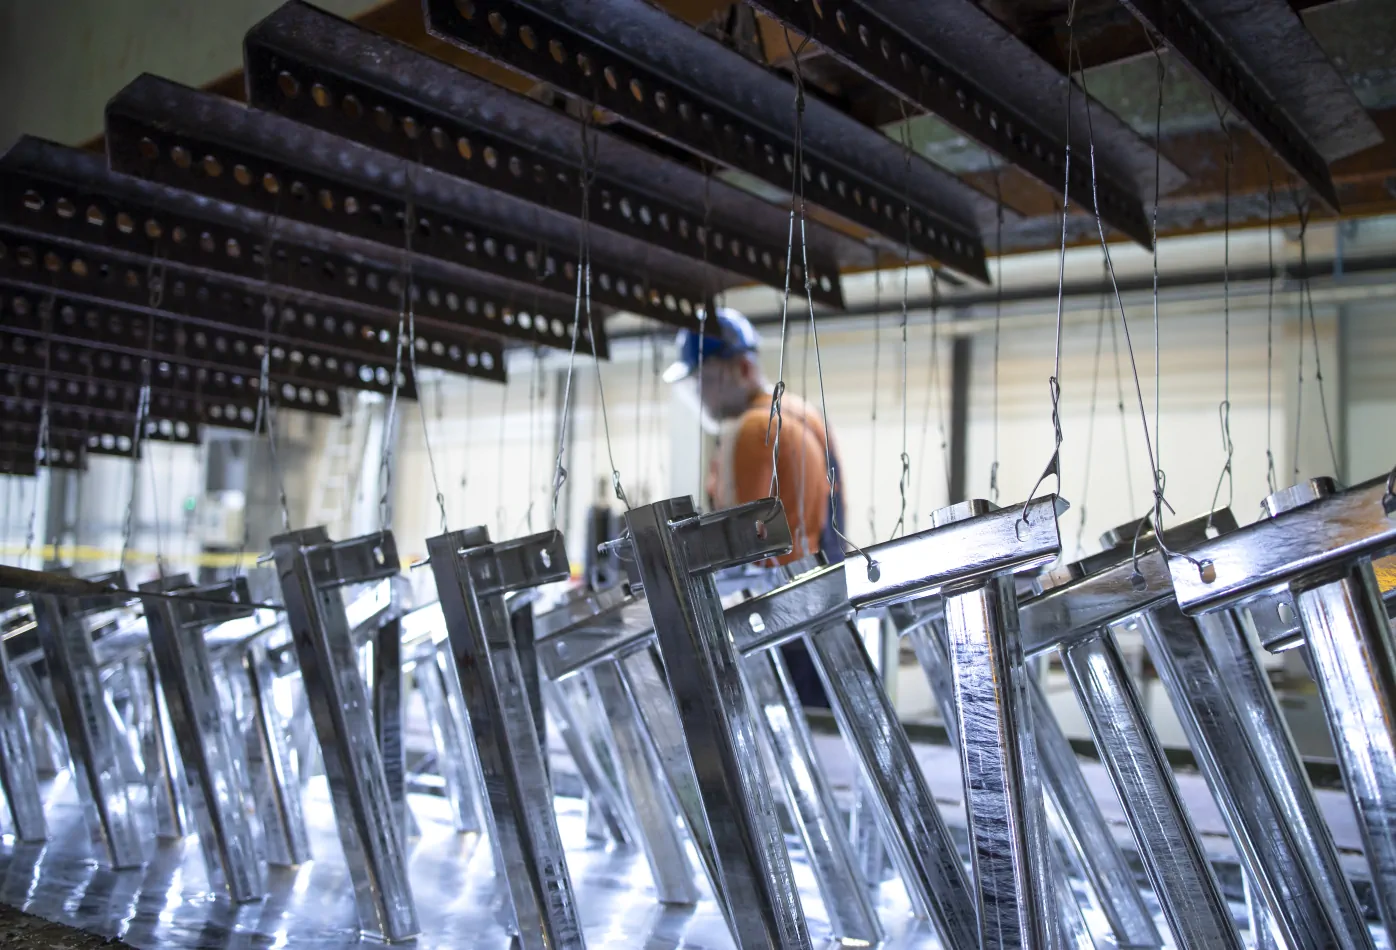
Osłona gazowa chroni roztopione jeziorko spawalnicze przed dostępem tlenu z atmosfery, zapobiegając utlenianiu chromu i powstawaniu tzw. „wypaleń", które są ogniskami natychmiastowej korozji. Każda spoina stykająca się z produktem musi zostać wyszlifowana na gładko z licem blachy, poddana trawieniu kwasowemu (w celu usunięcia przebarwień termicznych) oraz ponownej pasywacji chemicznej. Tylko wtedy spoina staje się integralną, równie odporną częścią konstrukcji, eliminując ryzyko powstania pęknięć naprężeniowych i szczelinowych.
Wytrzymałość konstrukcyjna: Bezpieczeństwo pracy w ekstremalnych warunkach ciśnieniowych
Zbiorniki procesowe bardzo rzadko pracują jako naczynia bezciśnieniowe (atmosferyczne). Wiele procesów technologicznych (np. destylacja, odgazowywanie mas kosmetycznych, szybkie chłodzenie) wymaga wygenerowania wewnątrz aparatu głębokiej próżni (ciśnienia ujemnego). Z kolei procesy syntezy chemicznej, pasteryzacji czy magazynowania gazów wymagają pracy pod wysokim nadciśnieniem.
Stal nierdzewna charakteryzuje się znakomitymi właściwościami mechanicznymi – wysoką granicą plastyczności ($R_$) oraz doskonałą wytrzymałością na rozciąganie ($R_m$). Pozwala to na projektowanie zbiorników o relatywnie cienkich ściankach w stosunku do przenoszonych obciążeń, co zmniejsza masę całkowitą urządzenia przy zachowaniu stuprocentowego bezpieczeństwa strukturalnego. Zbiorniki te w pełni spełniają rygorystyczne wytyczne europejskiej dyrektywy ciśnieniowej PED 2014/68/UE. Dodatkowo, plastyczność austenityczna stali sprawia, że materiał ten zachowuje swoją udarność (odporność na pękanie) również w skrajnie niskich temperaturach (procesy kriogeniczne), co jest nieosiągalne dla standardowych stali węglowych.
Indywidualne podejście inżynieryjne jako finalny komponent jakości GMM INOX
Najlepsza jakościowo stal nierdzewna zakupiona w hucie i posiadająca najbardziej rygorystyczne atesty hutnicze 3.1 stanie się pełnowartościowym, bezawaryjnym urządzeniem tylko wtedy, gdy zostanie poddana właściwej obróbce inżynieryjnej. Seryjne, powtarzalne rozwiązania katalogowe bardzo rzadko sprawdzają się w zaawansowanych gałęziach przemysłu, gdzie każda linia produkcyjna ma swoją unikalną specyfikę.
W GMM INOX opieramy naszą filozofię biznesową na fundamentalnym założeniu: prawdziwa jakość to produkt uszyty na miarę, precyzyjnie odpowiadający indywidualnej specyfikacji technicznej klienta. Każdy proces technologiczny analizujemy jednostkowo. Nasi inżynierowie dobierają optymalny gatunek stali (304L, 316L, Duplex), precyzyjnie obliczają grubość ścianek i geometrię den (elipsoidalne, torosferyczne, stożkowe) za pomocą zaawansowanego oprogramowania CAD/MES, a także projektują zintegrowane układy mieszadeł oraz płaszcze grzewczo-chłodzące (np. wysokowydajne panele typu pillow plate).
Kontrolujemy pełen cykl produkcyjny we własnym zakładzie: od precyzyjnego cięcia laserowego, przez sterowane numerycznie walcowanie blach o grubych przekrojach, po certyfikowane spawanie i zaawansowaną obróbkę powierzchniową. Każdy gotowy aparat przechodzi u nas rygorystyczne badania nieniszczące (NDT) – w tym testy penetracyjne oraz badania radiograficzne spoin. Wybierając indywidualnie projektowane zbiorniki procesowe ze stali nierdzewnej od GMM INOX, inwestujesz w pewność, bezpieczeństwo prawne, zgodność z normami GMP/HACCP oraz bezawaryjną ciągłość operacyjną swojego zakładu na długie dekady.